Pendahuluan
Bahkan ketika mesin pembengkok kawat CNC mengikuti sudut yang diprogram dengan tepat, bagian yang sudah selesai masih dapat mengukur beberapa derajat dari target setelah kawat dilepaskan. Bagi produsen yang memasang kawat rangka kursi, kawat busa, komponen linkage, atau bagian kawat bervolume tinggi lainnya, ini adalah sumber persisten dari deviasi dimensi, pengerjaan ulang, dan inkonsistensi antarbatch.
Penyebabnya adalah springback: pemulihan elastis yang terjadi pada kawat setelah gaya lentur dihilangkan. Springback adalah perilaku material, bukan kesalahan operator, dan tidak dapat diproses — tetapi dapat diukur, dikompensasi, dan dikendalikan secara konsisten. Panduan ini menjelaskan di manapegas balik pada pembengkokan kawat CNCberasal dari, faktor apa yang mempengaruhinya, dan metode praktis yang menjaga akurasi lenturan dan konsistensi pembentukan tetap terkendali di masa modernMesin pembengkok kawat CNC.
Apa itu springback dalam pembengkokan kawat CNC?
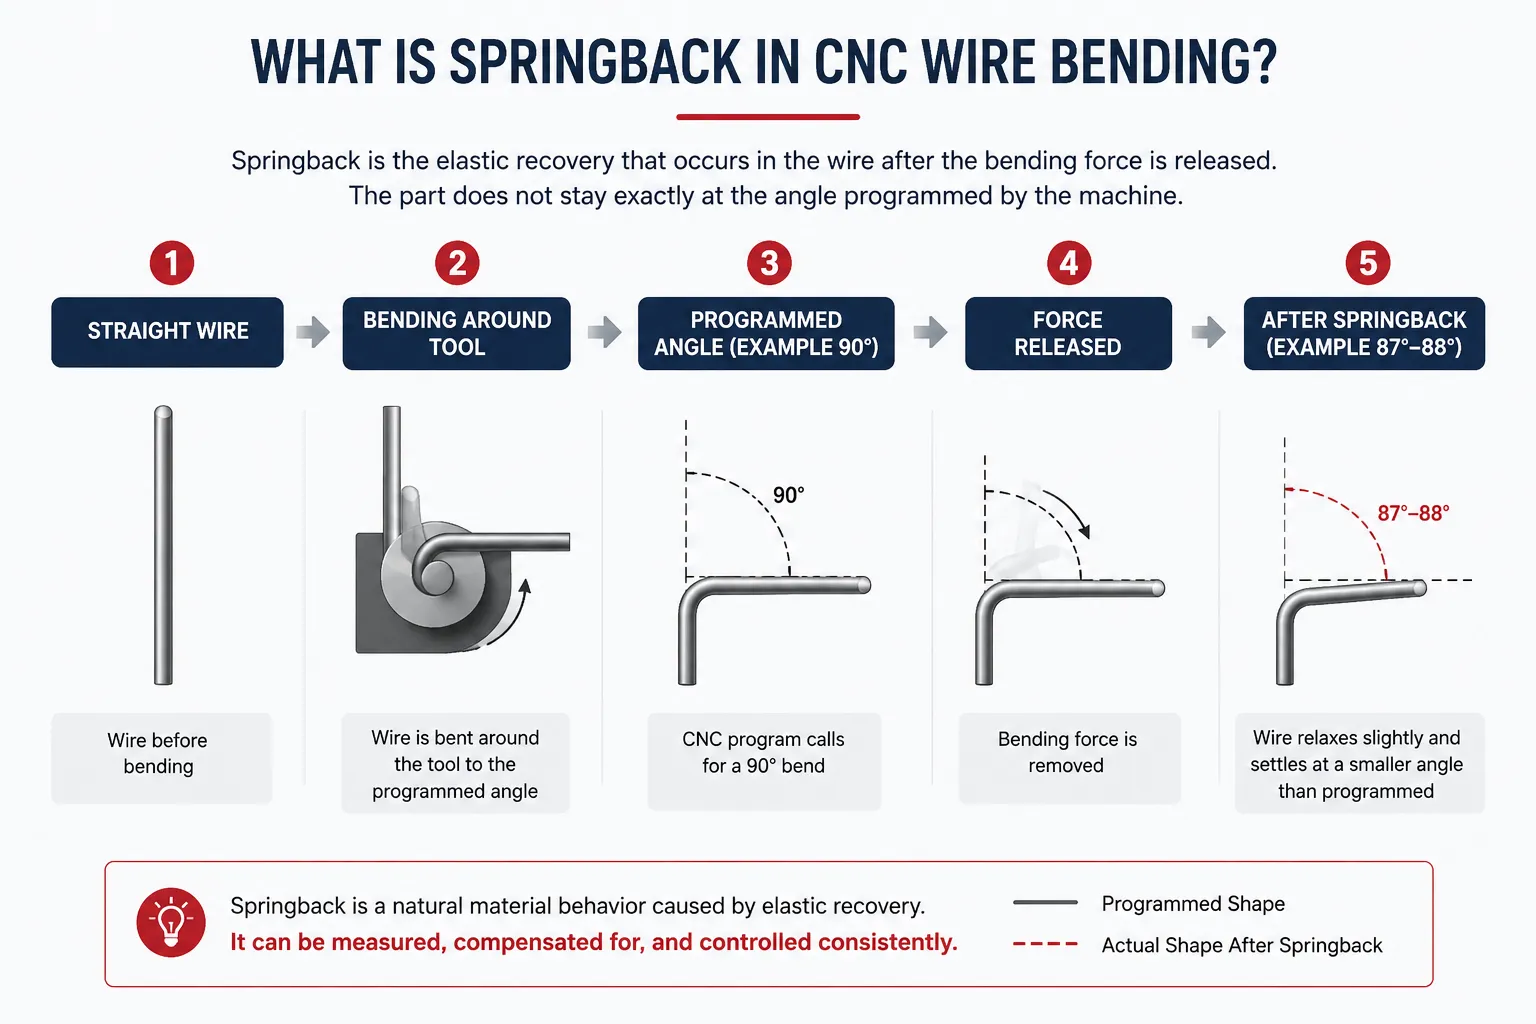
Ketika kawat lurus dibengkokkan di sekitar alat, bagian luar bengkok diregangkan sementara bagian dalam dikompresi. Sebagian dari deformasi ini bersifat plastis (permanen) dan sebagian lagi elastis. Bagian plastik memberikan bentuk baru pada kawat; Bagian elastis adalah energi yang tersimpan dan pulih ketika gaya lentur dilepaskan, sehingga lengkungan sedikit rileks.
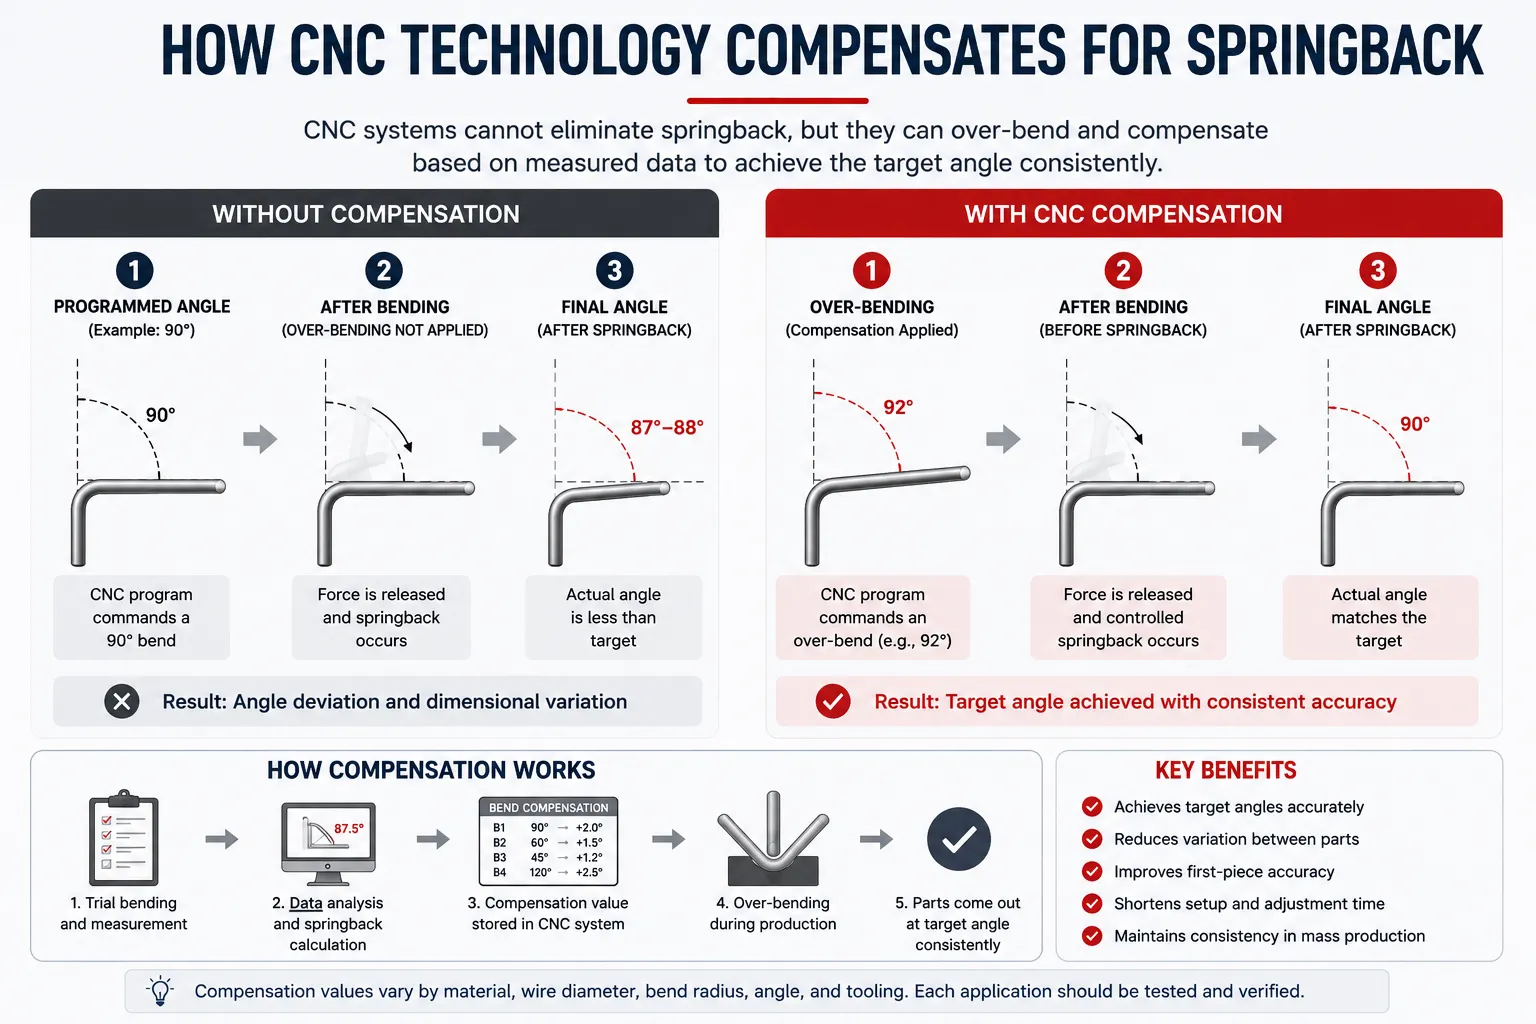
Dalam praktiknya, kawat yang diprogram hingga 90 derajat dapat melompat kembali dan mengendap pada 87 atau 88 derajat, dan radius yang terbentuk dapat terbuka sedikit lebih besar dari radius alat. Bagian tersebut dibengkokkan — hanya saja tidak persis sesuai dengan geometri yang diminta program.
Jumlah pemulihan berbeda-beda pada setiap material: kawat baja keras biasanya memulihkan lebih banyak daripada kawat anil lunak dengan diameter yang sama, dan kawat pegas, baja tahan karat, serta baja rendah karbon masing-masing dapat berperilaku berbeda dalam kondisi lentur yang identik. Memahami ini adalah titik awal untuk mengendalikannya.
Mengapa Springback Terjadi Saat Wire Bengkok?
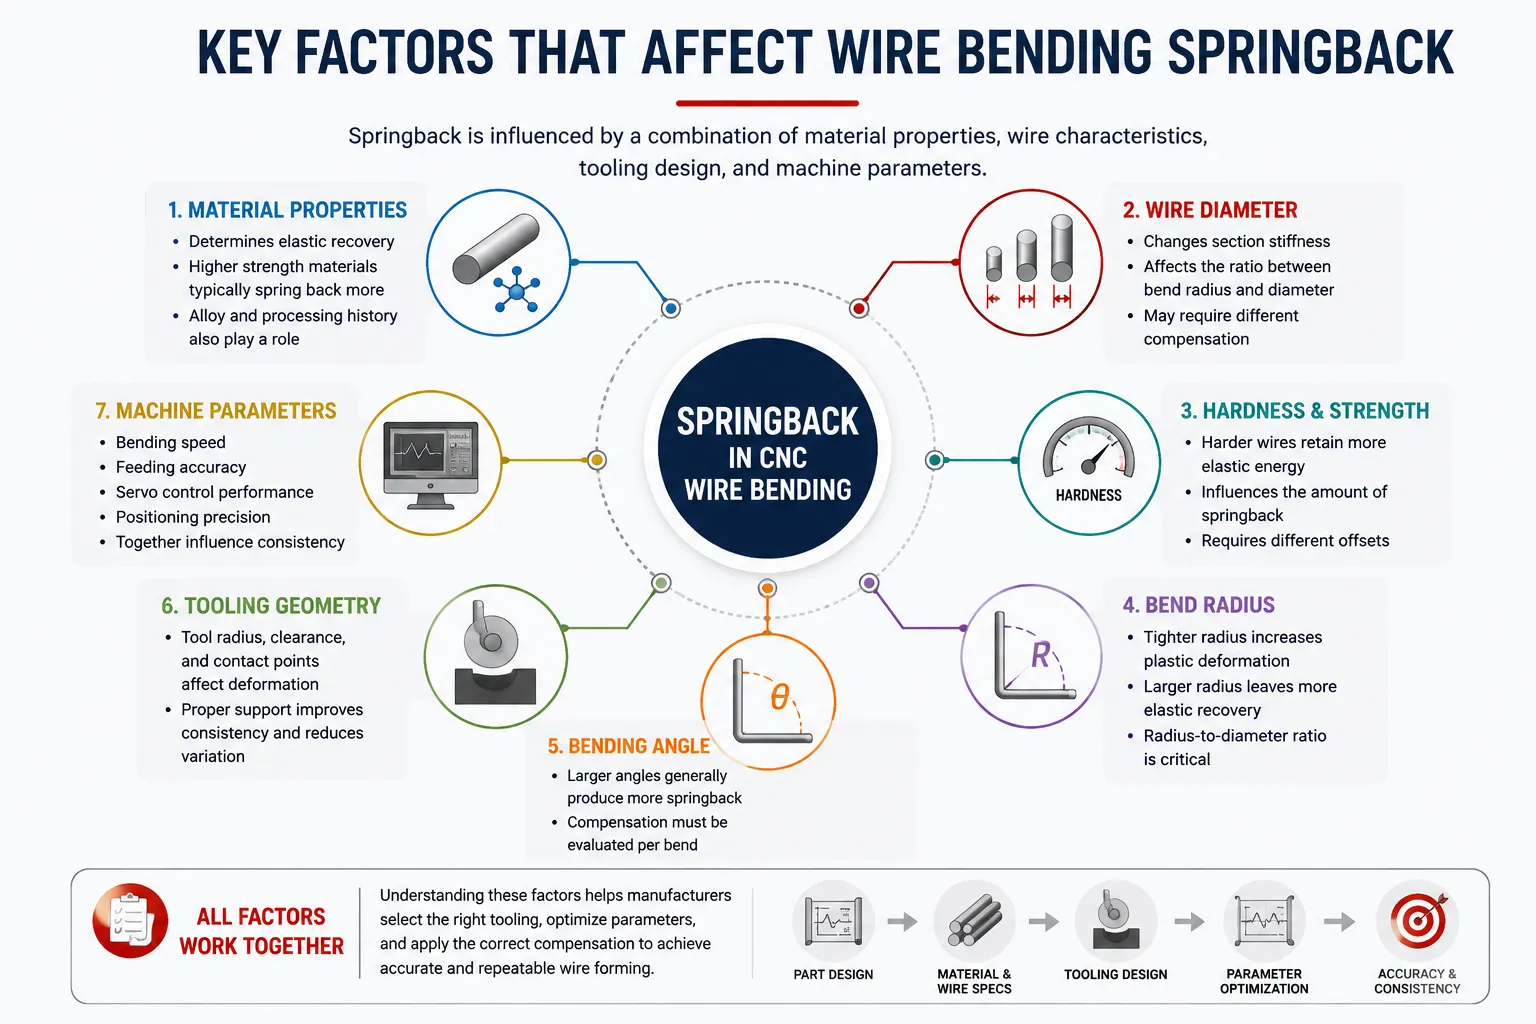
Springback berakar pada bagian elastis dari deformasi, tetapi ukuran bagian tersebut bergantung pada kombinasi faktor material dan proses:
Sifat material dan kekerasan.Material yang lebih keras dan berkekuatan tinggi umumnya mempertahankan lebih banyak energi elastis selama pembentukan, yang dapat menghasilkan pemulihan yang lebih baik setelah beban dilepaskan. Jumlah pasti tergantung pada paduan, temper, dan riwayat pemrosesan, sehingga dua kawat yang identik secara visual mungkin tidak melengkung secara identik.
Kekuatan tarik dan leleh.Material dengan kekuatan luluh lebih tinggi dibandingkan kekakuan biasanya menunjukkan lebih banyak springback, karena bagian deformasi yang lebih besar tetap elastis. Geometri bagian yang sama mungkin memerlukan kompensasi berbeda ketika grade kawat berubah.
Diameter kawat.Diameter mengubah kekakuan penampang kawat, dan rasio antara radius dan diameter lentur khususnya menentukan seberapa banyak pemulihan elastis yang dibangun ke dalam lengkungan — variabel proses, bukan hanya dimensi gambar.
Radius tekukan dan sudut tekung.Radius yang sempit umumnya memaksa lebih banyak bagian penampang mengalami deformasi plastik, sementara radius dan sudut yang lebih besar dapat memberikan pemulihan elastis yang proporsional lebih besar. Kompensasi harus dievaluasi dari lengkungan demi tikungan, bukan hanya dari material saja.
Geometri alat dan metode pembentukan.Bagaimana kawat didukung, dibatasi, dan dibungkus selama pembentukan memengaruhi seberapa dapat diprediksi. Metode pembentukan dan tata letak alat yang berbeda dapat menghasilkan perilaku pemulihan yang berbeda pada bagian yang sama.
Kecepatan lentur dan parameter mesin.Kecepatan pembentukan, akurasi pemberian makan, dan perilaku posisi semuanya dapat memengaruhi seberapa konsisten kawat mencapai geometri yang diinginkan. Efeknya biasanya lebih kecil daripada faktor material, namun tetap berkontribusi pada variasi dalam kerja presisi.
Faktor Kunci yang Memengaruhi Springback Pembengkokan Kawat
Tabel di bawah ini merangkum faktor utama dan apa arti masing-masing di lantai produksi:
| faktor | Bagaimana Hal Ini Memengaruhi Springback | Pertimbangan Manufaktur |
|---|---|---|
| Materi | Menentukan karakteristik pemulihan elastis dari lengkungan | Jaga kualitas kawat dan temper yang konsisten antar batch |
| diameter kawat | Mengubah kekakuan penampang dan tingkat keparahan deformasi | Validasi ulang kompensasi saat diameter berubah |
| kekerasan | Kawat yang lebih keras biasanya mempertahankan pemulihan elastis yang lebih baik | Minta sertifikat material dan uji setiap lot baru |
| Radius Tekuk | Rasio radius-to-diameter memengaruhi pemulihan relatif | Menyeimbangkan kebutuhan pembentukan, peralatan, dan kelelahan |
| sudut tekukan | Kompensasi berskala sesuai dengan sudut yang dibentuk | Tetapkan offset per tikungan, bukan per bagian |
| Perkakas | Memengaruhi bagaimana kawat dibatasi selama pembentukan | Periksa keausan; kalibrasi ulang setelah perubahan |
| Parameter CNC | Kontrol sudut kontrol, konsistensi feed, dan gerakan | Dokumentasikan set parameter yang telah terbukti untuk digunakan kembali |
Bagaimana Springback Memengaruhi Akurasi Pembentukan Kawat
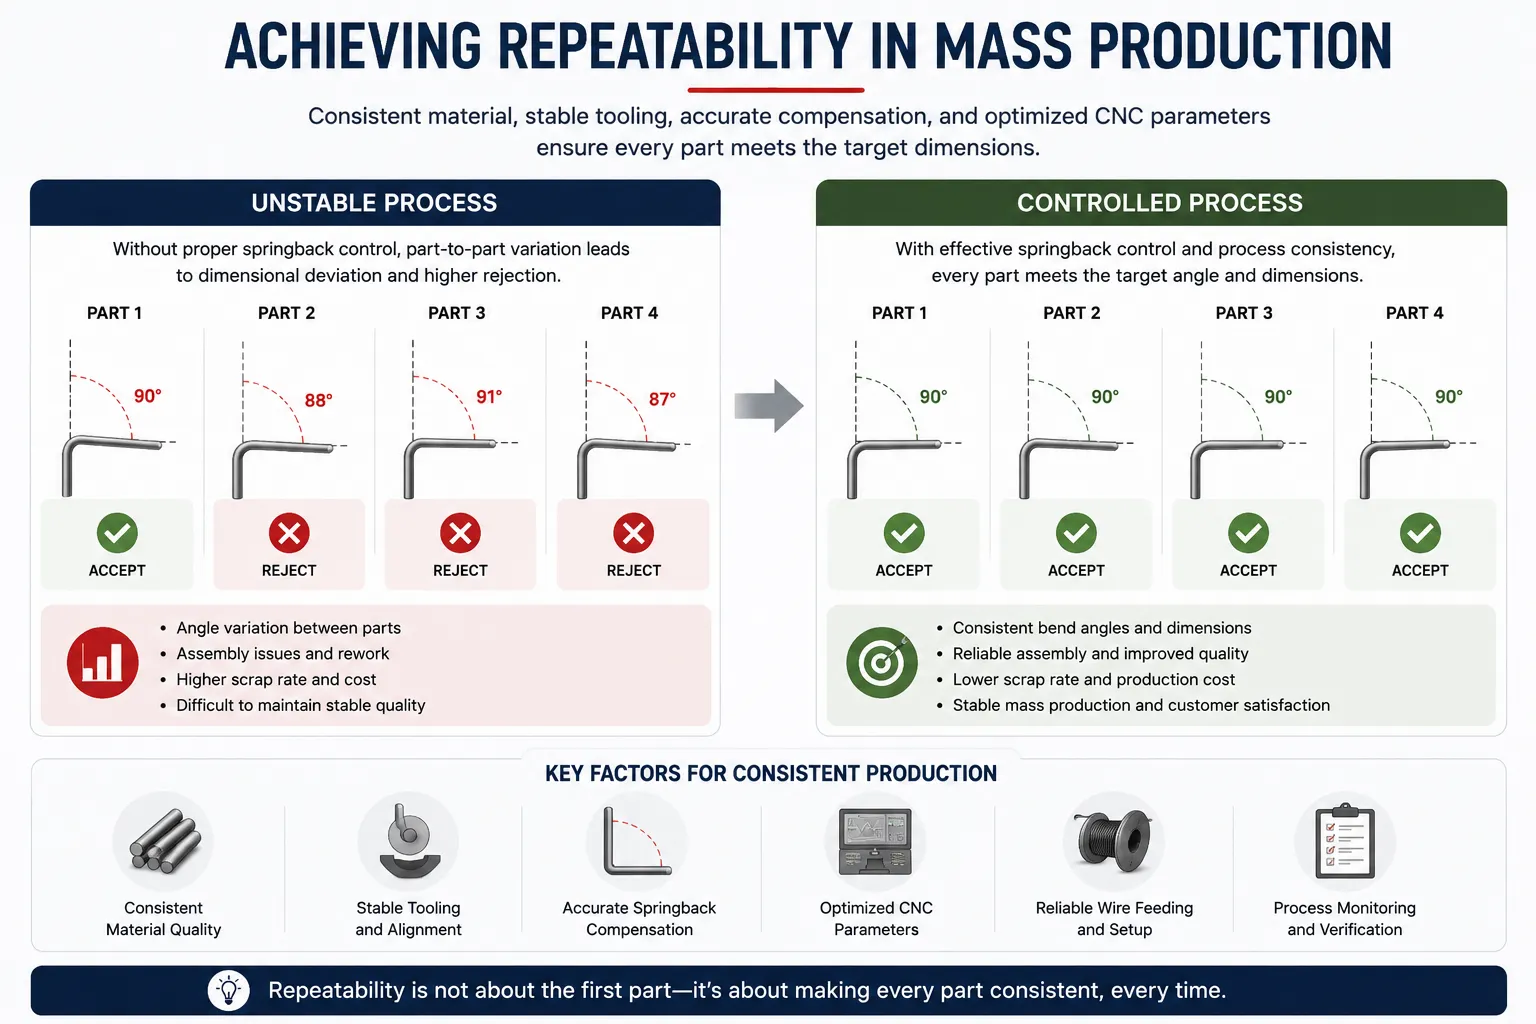
Jika tidak dikelola, springback muncul dalam beberapa cara: sudut tekukan di luar toleransi, pergeseran dimensi keseluruhan, dan masalah perakitan muncul ketika bagian harus dipasang pada jig, perlengkapan las, atau komponen penghubung. Tingkat penolakan meningkat, dan operator menghabiskan waktu untuk koreksi manual yang seharusnya dilakukan proses pembentukan.
Tantangan terbesar dalam produksi massal bukanlah satu bagian yang tidak toleransi — melainkan variasi antar bagian. Ketika lot material berubah, alat aus, atau parameter disesuaikan berdasarkan rasa bukan data, akurasi pembengkokan kawat menjadi tidak stabil dari satu pergeseran ke pergeseran lain. Untuk produk kawat B2B, konsistensi pembentukan — keberulangan — adalah yang membedakan pemasok yang dapat diterima dari yang sulit.
Cara Mengontrol Springback dalam Pembengkokan Kawat CNC
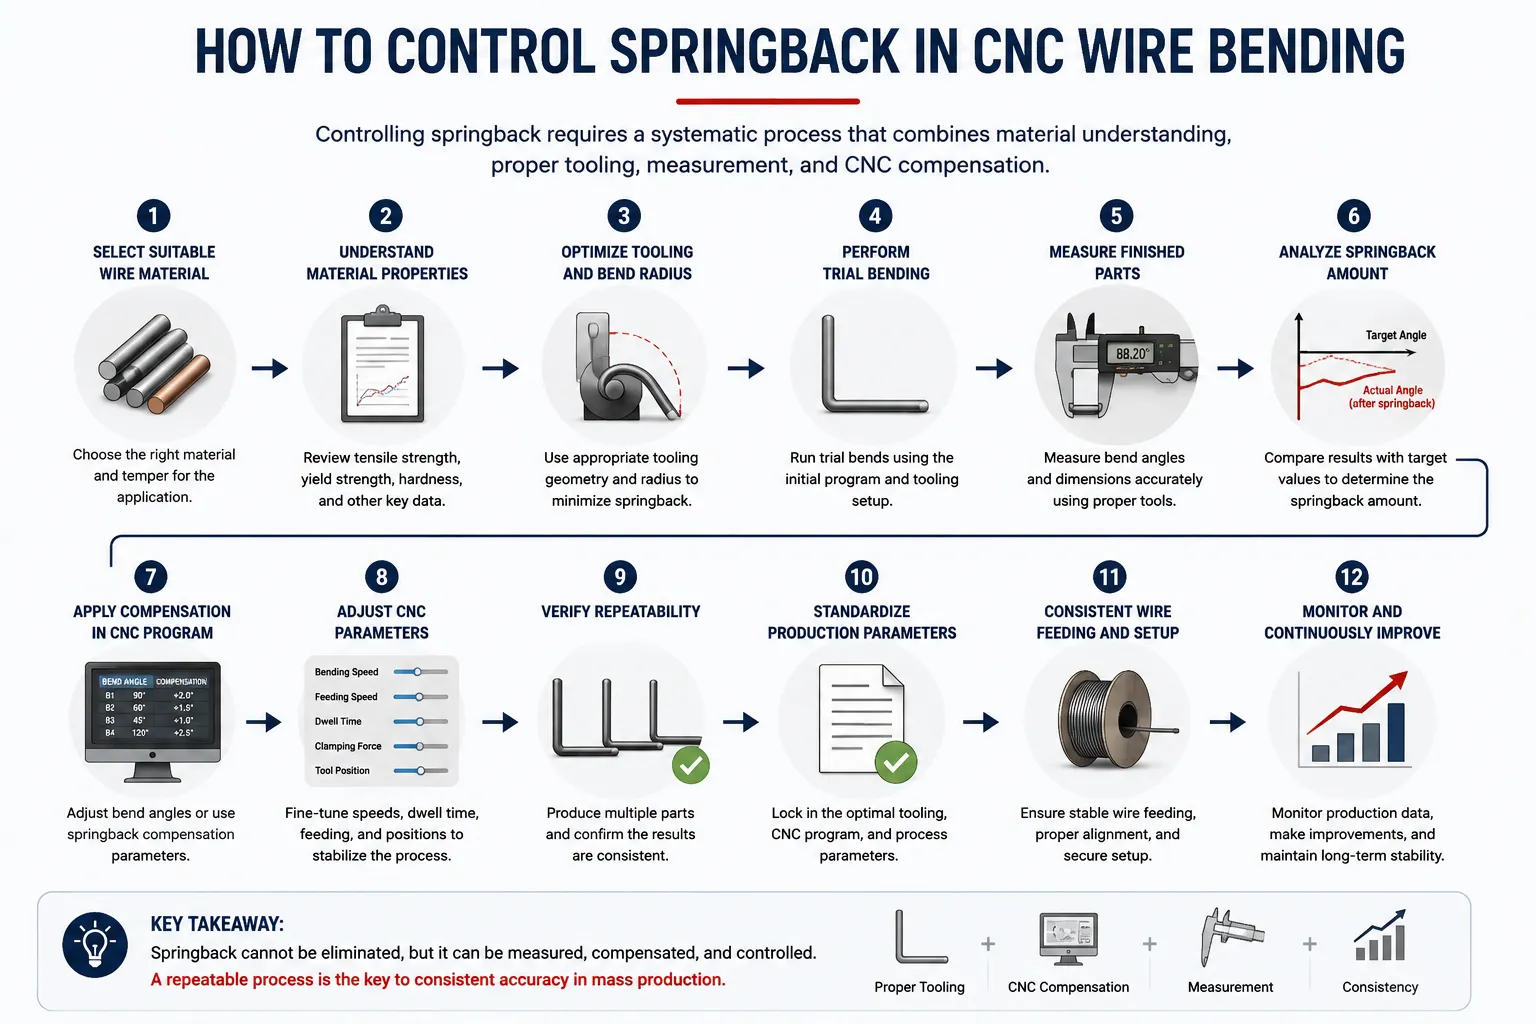
Kontrol springback adalah alur kerja, bukan satu pengaturan tunggal. Metode berikut masing-masing menangani bagian masalah yang berbeda, dan bersama-sama membentuk proses yang dapat diulang:
1. Pilih bahan kawat yang sesuai.Springback yang konsisten dimulai dengan bahan yang konsisten. Tentukan tingkat kelayakan, temper, dan kondisi permukaan dengan jelas, serta hindari pencampuran lot dalam satu produksi produksi.
2. Pahami sifat material sebelum pemrograman.Dapatkan data kekerasan dan tarik untuk kabel yang digunakan. Kompensasi dari bahan referensi mungkin tidak berpindah ke lot lain, jadi anggap setiap bahan baru sebagai titik awal baru.
3. Optimalkan radius tekungan.Radius memengaruhi seberapa banyak deformasi yang tetap elastis. Desain membelok yang menyeimbangkan kemampuan terbentuk, umur alat, dan kebutuhan fungsional daripada secara default menggunakan radius terbesar yang tersedia.
4. Optimalkan geometri alat.Tooling menentukan bagaimana kawat didukung dan dibatasi selama pembentukan. Alat yang serasi dengan baik membuat deformasi lebih dapat diprediksi, yang pada gilirannya membuat kompensasi springback menjadi lebih stabil.
5. Gunakan over-bending jika sesuai.Jika sebuah bengkok secara andal mundur dua derajat, membengkok sedikit melewati target memungkinkan bagian tersebut kembali ke dimensi gambar — hanya berlaku jika pemulihan konsisten.
6. Tetapkan parameter kompensasi springback.Bangun offset yang terdokumentasi untuk setiap tikungan berdasarkan hasil yang diukur, bukan asumsi. Perlakukan nilai-nilai ini sebagai data proses yang termasuk dalam nomor bagian.
7. Sesuaikan parameter lentur CNC.Sudut tekungan, pemberian makan, dan parameter gerak berinteraksi dengan perilaku pemulihan material; menyetelnya ke kabel asli dan merekam hasilnya mengubah proses trial and error menjadi proses yang terdefinisi.
8. Lakukan pembengkokan percobaan.Tekuk percobaan artikel pertama dengan kawat produksi menunjukkan bagaimana material berperilaku sebelum batch penuh dikomitmenkan — sangat penting setiap kali material, alat, atau geometri berubah.
9. Ukur bagian jadi.Verifikasi sudut dan dimensi dengan metode pengukuran yang sesuai — pengukur sudut, perlengkapan, atau pengukuran visi tergantung toleransi. Pengukuran menutup lingkaran antara springback yang diprediksi dan yang sebenarnya.
10. Mencatat dan menstandarisasi parameter produksi.Setelah satu set parameter menghasilkan bagian yang sesuai, kunci saja. Parameter yang didokumentasikan membuat hasil dapat diulang di berbagai operator dan shift, serta memperpendek pergantian pada pesanan berulang.
11. Jaga pasokan kawat yang konsisten.Variasi pemberian berganti di mana setiap tikungan dimulai, mengubah geometri efektif bahkan ketika sudutnya benar. Pemberian umpan yang konsisten melindungi akurasi pembentukan kawat secara keseluruhan.
12. Gunakan koordinasi multi-sumbu jika diperlukan.Bagian kawat 3D yang kompleks melengkung dalam beberapa bidang, dan setiap bidang dapat membawa perilaku pemulihan sendiri. Gerak multi-sumbu yang terkoordinasi di modernMesin pembengkok kawat 3Dmenjaga keseluruhan urutan pembentukan tetap konsisten daripada memperlakukan setiap lengkungan secara terpisah.
Bagaimana Teknologi CNC Membantu Mengkompensasi Springback
Untuk menyatakan dengan jelas: teknologi CNC tidak menghilangkan springback. Tidak ada sistem kontrol yang mengubah cara logam menyimpan energi elastis. Sistem CNC memberikan alat kepada produsen untuk mengelola fenomena ini dengan presisi jauh lebih tinggi daripada metode manual.
Parameter pembengkokan yang dapat diprogram memungkinkan insinyur menerapkan sudut kompensasi yang terukur pada setiap tikungan, dan gerakan yang dikendalikan servo menerapkannya dengan cara yang sama setiap siklus. Pemberian makan yang dapat diulang dan penempatan yang presisi menjaga geometri bengkok — dan dengan demikian perilaku springback — tetap konsisten dari satu bagian ke bagian lain, sementara penyimpanan parameter berarti pengaturan yang terbukti dapat diingat secara tepat, bukan dibangun ulang dari memori. Sistem CNC dengan demikian membantu produsenmengukur, mengkompensasi, dan mengendalikan secara berulangSpringback — persis apa yang dibutuhkan produksi massal. Mesin sepertimesin pembengkok kawat CNC kepala putarTerapkan prinsip-prinsip ini dalam pembentukan kontinu, di mana kontak alat yang konsisten dan rotasi terkontrol mendukung akurasi pembengkokan yang stabil.
Peran Tooling dalam Kontrol Springback
Tooling adalah tempat teori springback bertemu dengan kawat sebenarnya. Geometri alat menentukan bagaimana material dibungkus, didukung, dan dilepaskan, sehingga dua set alat yang berbeda dapat menghasilkan pemulihan yang sangat berbeda pada bagian yang sama. Alat khusus yang disesuaikan dengan radius lentur dan diameter kawat produk membuat deformasi — dan dengan demikian nilai kompensasi — menjadi lebih dapat diprediksi.
Kondisi alat sama pentingnya dengan desain. Alat yang aus atau rusak mengubah geometri efektif setiap tikungan, sehingga nilai kompensasi yang benar saat pengaturan perlahan kehilangan validitas. Aturan praktis: setiap kali alat diganti, diperbaiki, atau aus, periksa kembali bagian pertama sebelum merilis batch.
Cara meningkatkan pengulangan dalam produksi massal
Dalam produksi massal, kontrol springback berhasil atau gagal dalam hal repeatability. Beberapa kebiasaan mempertahankannya: menjaga pasokan kawat tetap konsisten dan dapat dilacak ke seluruh lahan; Sampel ukur bagian selama proses operasi, tidak hanya saat pengaturan; mempertahankan alat dengan jadwal yang tepat, bukan saat gagal; dan melindungi set parameter yang sudah terbukti dari modifikasi santai. Ketika drift muncul, respons dengan data — ukur, bandingkan dengan baseline yang tercatat, dan sesuaikan kompensasi secara sengaja.
Praktik-praktik ini berlaku di seluruhSolusi pembentuk kawat industridari setiap skala: proses yang stabil menghasilkan bagian yang stabil, dan setiap intervensi harus membuat proses lebih stabil, bukan kurang.
Pertimbangan Praktis untuk Komponen Kawat Otomotif
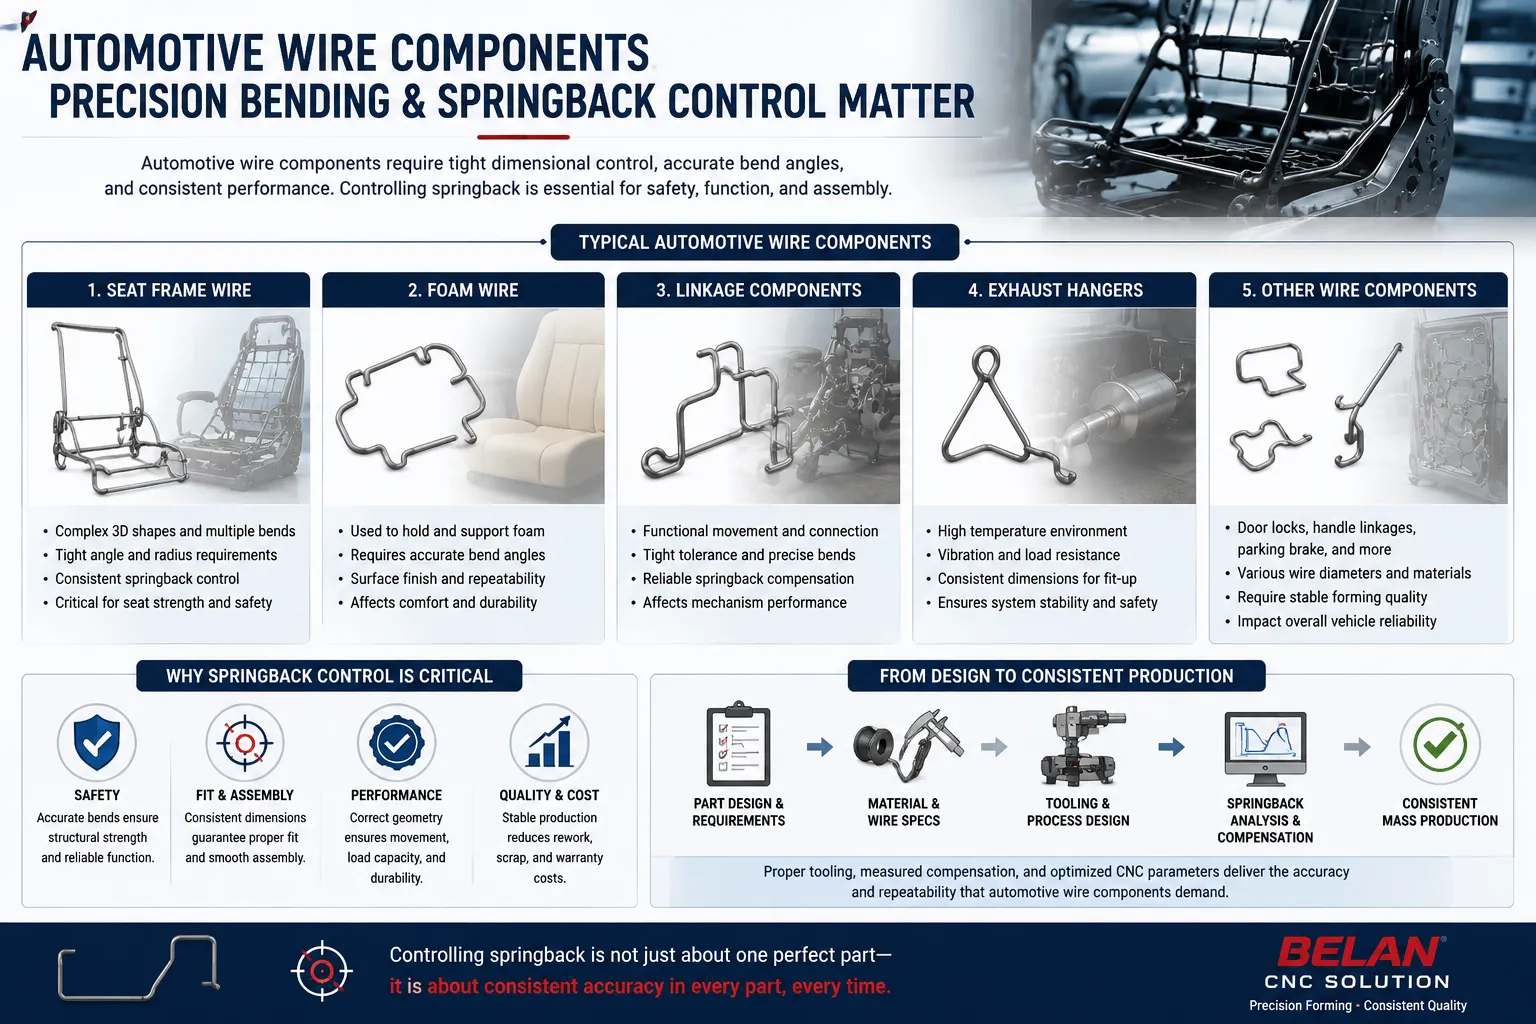
Komponen kawat otomotif — kawat rangka kursi, kawat busa, struktur penyangga duduk, komponen penghubung dan gantungan knalpot — diproduksi dalam volume yang konsistensi sangat dibutuhkan. Banyak yang dirakit menjadi perlengkapan atau dilas menjadi sub-rakitan, sehingga penyimpangan dimensi pada satu elemen kawat menyebar ke seluruh rakitan, dan kawat rangka dudukan yang sedikit berubah per bagian dapat memperlambat seluruh jalur.
Inilah mengapa kontrol springback penting dalam produksi otomotif: tujuannya bukan hanya bagian dalam toleransi saat ini, tetapi proses yang mempertahankan toleransi di ribuan siklus, lot material, dan interval perkakas. Produsen yang mengevaluasiSolusi pembentukan kawat otomotifOleh karena itu, sebaiknya ditanyakan bagaimana akurasi lentur dan konsistensi pembentukan diverifikasi — bukan hanya apa yang bisa dilakukan mesin pada bagian demonstrasi.
Daftar Periksa Kontrol Springback untuk Pembengkokan Kawat CNC
- ☐ Periksa sifat material kawat (grade, temper, sertifikat)
- ☐ Konfirmasi diameter dan toleransi kawat
- ☐ Tinjau radius lengkungan terhadap batas formabilitas dan alat
- ☐ Mengevaluasi geometri dan kondisi alat
- ☐ Menetapkan parameter kompensasi springback per tikungan
- ☐ Lakukan percobaan pembengkokan dengan kawat produksi
- ☐ Mengukur bagian jadi berdasarkan dimensi gambar
- ☐ Catat dan kunci parameter produksi yang telah terbukti
- ☐ Verifikasi keberulangan selama produksi sampel
- ☐ Standarisasi proses akhir dan validasi ulang setelah ada perubahan
Cara Mengevaluasi Solusi Pembengkokan Kawat CNC untuk Kontrol Springback
Ketika kontrol springback sangat penting untuk bagian Anda, evaluasi mesin berdasarkan kemampuan yang secara langsung mendukungnya: presisi servo dan keterulangan; bagaimana sudut lentur dan nilai kompensasi diprogram dan disimpan; apakah alat dapat disesuaikan dengan geometri produk Anda; apakah pemasok dapat menguji membengkokkan sampel dengan kabel asli Anda; dan dukungan teknis apa yang ada setelah pemasangan. Pemasok yang meminta gambar, spesifikasi kawat, dan toleransi Anda sebelum merekomendasikan konfigurasi sedang mengevaluasi masalah dengan benar: kompensasi springback hanya dapat divalidasi terhadap material dan bagian asli.
Mengapa Memilih Mesin BELAN untuk CNC Wire Forming?
BELAN Machinery membangun peralatan pembengkokan kawat CNC multi-sumbu dan solusi pembentukan kawat yang berfokus pada aplikasi otomotif. Mesin BELAN menggabungkan kontrol CNC multi-sumbu, perangkat lunak cerdas termasuk kompensasi springback berbantuan AI, dan alat khusus yang disesuaikan dengan produk — tiga elemen yang diidentifikasi artikel ini sebagai kunci utama dalam kontrol springback. BELAN juga bekerja berdasarkan spesifikasi kawat dan gambar produk pelanggan yang sebenarnya: bagian diuji dan parameter divalidasi sebelum solusi direkomendasikan, sehingga akurasi pembengkokan ditunjukkan pada bagian Anda, bukan hanya diklaim secara umum.
结论
Springback dalam pembengkokan kawat CNC bukanlah cacat atau kesalahan mesin — melainkan perilaku material yang harus diperhitungkan oleh setiap proses pembentukan kawat. Kontrol springback yang sukses berasal dari pencocokan material, geometri kawat, perkakas, parameter pembengkokan, pengukuran, dan kompensasi sebagai satu sistem yang tervalidasi. Teknologi CNC tidak dapat menghilangkan fisika, tetapi memberikan produsen parameter yang dapat diprogram, akurasi posisi, dan konsistensi proses untuk mengkompensasi springback secara andal — bagian demi bagian, batch demi batch, fondasi produksi komponen kawat yang stabil dan dapat diskalakan.
Pertanyaan yang Sering Diajukan
Apa yang menyebabkan springback pada pembengkokan kawat CNC?
Springback disebabkan oleh bagian elastis dari deformasi. Ketika gaya lentur dilepaskan, kawat memulihkan sebagian deformasi tersebut, sehingga sudut akhir terbuka sedikit melewati sudut yang diprogram. Seberapa banyak pemulihan yang terjadi tergantung pada material, diameter, radius lentur, sudut, dan perkakas.
Bagaimana kekerasan material memengaruhi pegas belakang pembengkokan kawat?
Material yang lebih keras umumnya mempertahankan energi elastis yang lebih banyak selama pembentukan, yang dapat menghasilkan pemulihan yang lebih baik setelah pembengkokan. Kawat yang lebih keras mungkin memerlukan nilai kompensasi yang lebih besar, dan kompensasi yang ditetapkan pada kawat lunak tidak boleh diasumsikan berpindah ke tingkat yang lebih keras.
Apakah mesin pembengkok kawat CNC dapat mengimbangi springback?
Ya — tapi dengan kompensasi, bukan eliminasi. Offset yang diukur diprogram ke setiap tikungan sehingga bagian tersebut kembali ke dimensi target. Dengan gerakan servo yang dapat diulang, pemberian makan yang konsisten, dan parameter yang tersimpan, kompensasi tersebut berlaku identik di setiap siklus, sehingga hasil dapat diulang dalam produksi.
Bagaimana alat memengaruhi musim semi?
Geometri alat menentukan bagaimana kawat didukung dan dibatasi selama pembentukan, yang memengaruhi seberapa dapat diprediksi, deformasi dan pemulihan kawat. Alat yang disesuaikan dengan radius dan diameter produk membuat kompensasi lebih stabil, sementara alat yang aus atau tidak serasi menyebabkan drift springback — sehingga perubahan alat seharusnya memicu pengukuran ulang bagian pertama.
Apakah diameter kawat memengaruhi pegas balik?
Bisa saja. Diameter mengubah kekakuan penampang kawat, dan rasio antara radius dan diameter lengkungan memengaruhi seberapa banyak pemulihan elastis yang dibangun dalam lekukan. Setiap perubahan diameter adalah kondisi proses baru yang memerlukan uji coba baru dan nilai kompensasi.
Bagaimana produsen dapat meningkatkan akurasi pembengkokan kawat?
Mulailah dengan material yang konsisten, lalu bangun alur kerja yang disiplin: percobaan pembengkokan dengan kawat produksi, pengukuran terhadap gambar, parameter kompensasi yang terdokumentasi, dan set parameter CNC yang terkunci. Meningkatkan akurasi bukan hanya soal satu penyesuaian, melainkan membuat seluruh proses dapat diulang.
Bagaimana cara mengontrol springback selama produksi massal?
Anggap ini sebagai disiplin proses berkelanjutan: jaga konsistensi kawat lot, ukur sampel bagian selama proses operasi, jaga alat sesuai jadwal, dan validasi ulang parameter setelah perubahan material, peralatan, atau geometri. Ketika drift muncul, sesuaikan kompensasi berdasarkan data pengukuran, bukan hanya penilaian operator.
Butuh Bantuan Mengontrol Springback dalam Proses Pembentukan Kawat Anda?
BELAN Machinery, penyedia profesional solusi pembentukan kawat otomotif. Kirimkan gambar atau sampel produk Anda kepada kami. Tim teknik kami dapat mengevaluasi material kawat Anda, kebutuhan pembentukan, pertimbangan peralatan, dan kebutuhan kontrol springback untuk membantu mengidentifikasi solusi pembentukan kawat CNC yang sesuai.
Hubungi Belan untuk Penilaian KelayakanSumber Terkait
- Mesin Pembengkok Kawat CNC— Peralatan pembengkokan kawat CNC multi-sumbu yang dibuat untuk pembentukan yang presisi dan dapat diulang.
- Solusi Pembentukan Kawat Industri— Solusi aplikasi untuk produksi komponen kawat industri yang konsisten.
- Solusi Pembentukan Kawat Suku Cadang Otomotif— Solusi pembentukan kawat untuk rangka kursi, kawat busa, dan komponen penghubung di mana konsistensi dimensi sangat penting.
- Apa saja keunggulan mesin pembengkok kawat 3D?— Bagaimana pembentukan 3D multi-bidang mendukung geometri bagian yang kompleks dan konsistensi proses.
- Cara Memilih Mesin Pembengkok Kawat CNC— Panduan seleksi lengkap untuk mengevaluasi mesin, alat, dan opsi otomasi.