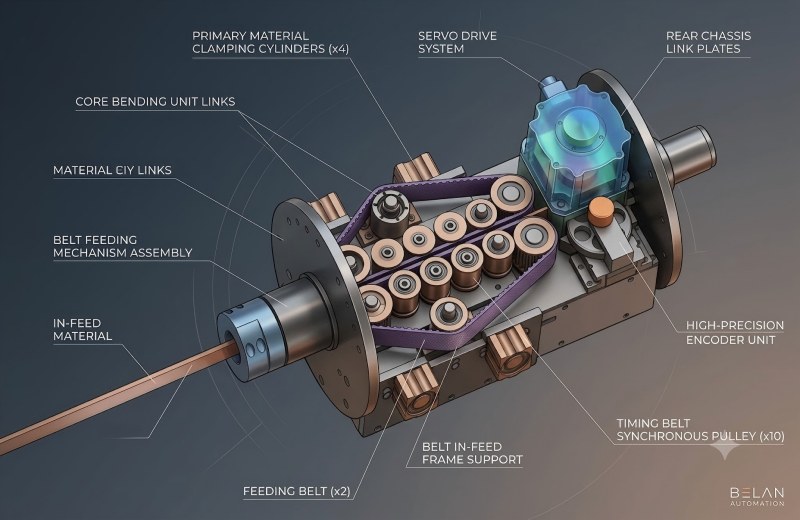
Otomasi BELAN: Servo Rotar, Die, dan Multi-Sumbu — Cara Memilih Metode Pembengkokan yang Tepat untuk Mesin Bending Busbar Tembaga-Aluminium Anda
Latar Belakang Industri
Pada kendaraan energi baru, sistem penyimpanan energi, kabinet kontrol listrik, dan sistem distribusi daya tegangan tinggi, busbar tembaga-aluminium berkembang menuju struktur multi-sudut, tiga dimensi, dan kompleks dengan fitur produksi batch kecil dan multi-spesifikasi. Saat memilih sebuahmesin pembengkok busbar tembaga aluminium, produsen tidak hanya harus fokus pada ukuran pemrosesan maksimum atau sudut pembengkokan, tetapi juga mengevaluasi bagaimana berbagai solusi pembengkokan memengaruhi presisi pemesinan, perlindungan permukaan, efisiensi pergantian produk, dan kapasitas pembentukan 3D yang kompleks. Saat ini, empat solusi pembengkokan utama banyak diterapkan di pasar: pembengkokan putar, pembengkokan die, pembengkokan putar yang digerakkan servo, dan pembengkokan linkage multi-sumbu. Setiap mekanisme cocok dengan tipe benda kerja yang berbeda dan memberikan performa pemrosesan aktual yang sangat berbeda.
Empat Metode Pembengkokan Umum untuk Busbar Tembaga-Aluminium
1. Rotary Bending: Struktur fleksibel untuk pembentukan berkelanjutan
Putar bengkok membentuk busbar tembaga atau aluminium untuk mengatur sudut melalui rotasi aktuator pembengkokan. Metode ini memungkinkan pembentukan yang relatif kontinu tanpa penggantian cetakan yang sering untuk setiap sudut pembengkokan, memberikan fleksibilitas luar biasa untuk benda kerja multi-sudut. Namun demikian, kemampuan pembentukan struktur rotary standar dibatasi oleh kuantitas aktuator dan logika gerak. Ketika benda kerja membutuhkan pergantian cepat antara pembengkokan datar dan vertikal atau dua lekukan ditempatkan dalam jarak yang sangat pendek, stasiun tambahan menjadi faktor penentu untuk produksi yang stabil.
2. Pengelokan cetakan: proses matang dengan pergantian tergantung cetakan
Pembengkokan die memberikan tekanan melalui cetakan khusus untuk membengkokkan busbar sesuai sudut target. Keunggulan terbesarnya terletak pada teknologi yang telah terbukti dan kualitas pembentukan yang stabil untuk produksi batch besar komponen standar. Namun, pembengkokan cetakan memiliki kekurangan yang jelas: - Cetakan terpisah diperlukan untuk berbagai benda kerja - Biaya tambahan dihasilkan dari pengadaan dan pemeliharaan cetakan - Penggantian cetakan wajib untuk pergantian produk yang sering - Fleksibilitas terbatas untuk pembentukan profil 3D kompleks secara kontinu - Waktu henti pergantian yang lama untuk pesanan multi-varian batch kecil Pembengkokan die bekerja dengan baik untuk produsen yang memproduksi busbar standar tinggi dengan geometri tetap. Untuk aplikasi energi baru yang sering diperbarui, Anda perlu mengevaluasi secara cermat biaya pertukaran cetakan secara keseluruhan sebelum membuat keputusan.
Rotary Bending Bertenaga Servo: Presisi & Otomatisasi Lebih Tinggi
Pembengkokan servo-rotary meningkatkan struktur rotary tradisional dengan mengadopsi motor servo untuk kontrol gerak loop tertutup. Dibandingkan dengan pembengkokan mekanis konvensional, sistem servo mengatur secara presisi: - Sudut tekukan - Kecepatan lentur - Koordinat posisi - Kurva percepatan & perlambatan - Sinkronisasi gerakan multi-langkah Busbar tembaga-aluminium menuntut konduktivitas listrik yang andal dan toleransi dimensi yang konsisten. Kontrol servo menghilangkan penyimpangan yang disebabkan oleh penyetelan parameter manual. Setelah program pemesinan disimpan, operator dapat langsung mengingat parameter tersebut, sehingga sangat meningkatkan konsistensi dimensi di seluruh batch produksi.
Pembengkokan Linkage Multi-Sumbu: Solusi Inti untuk Busbar 3D Kompleks
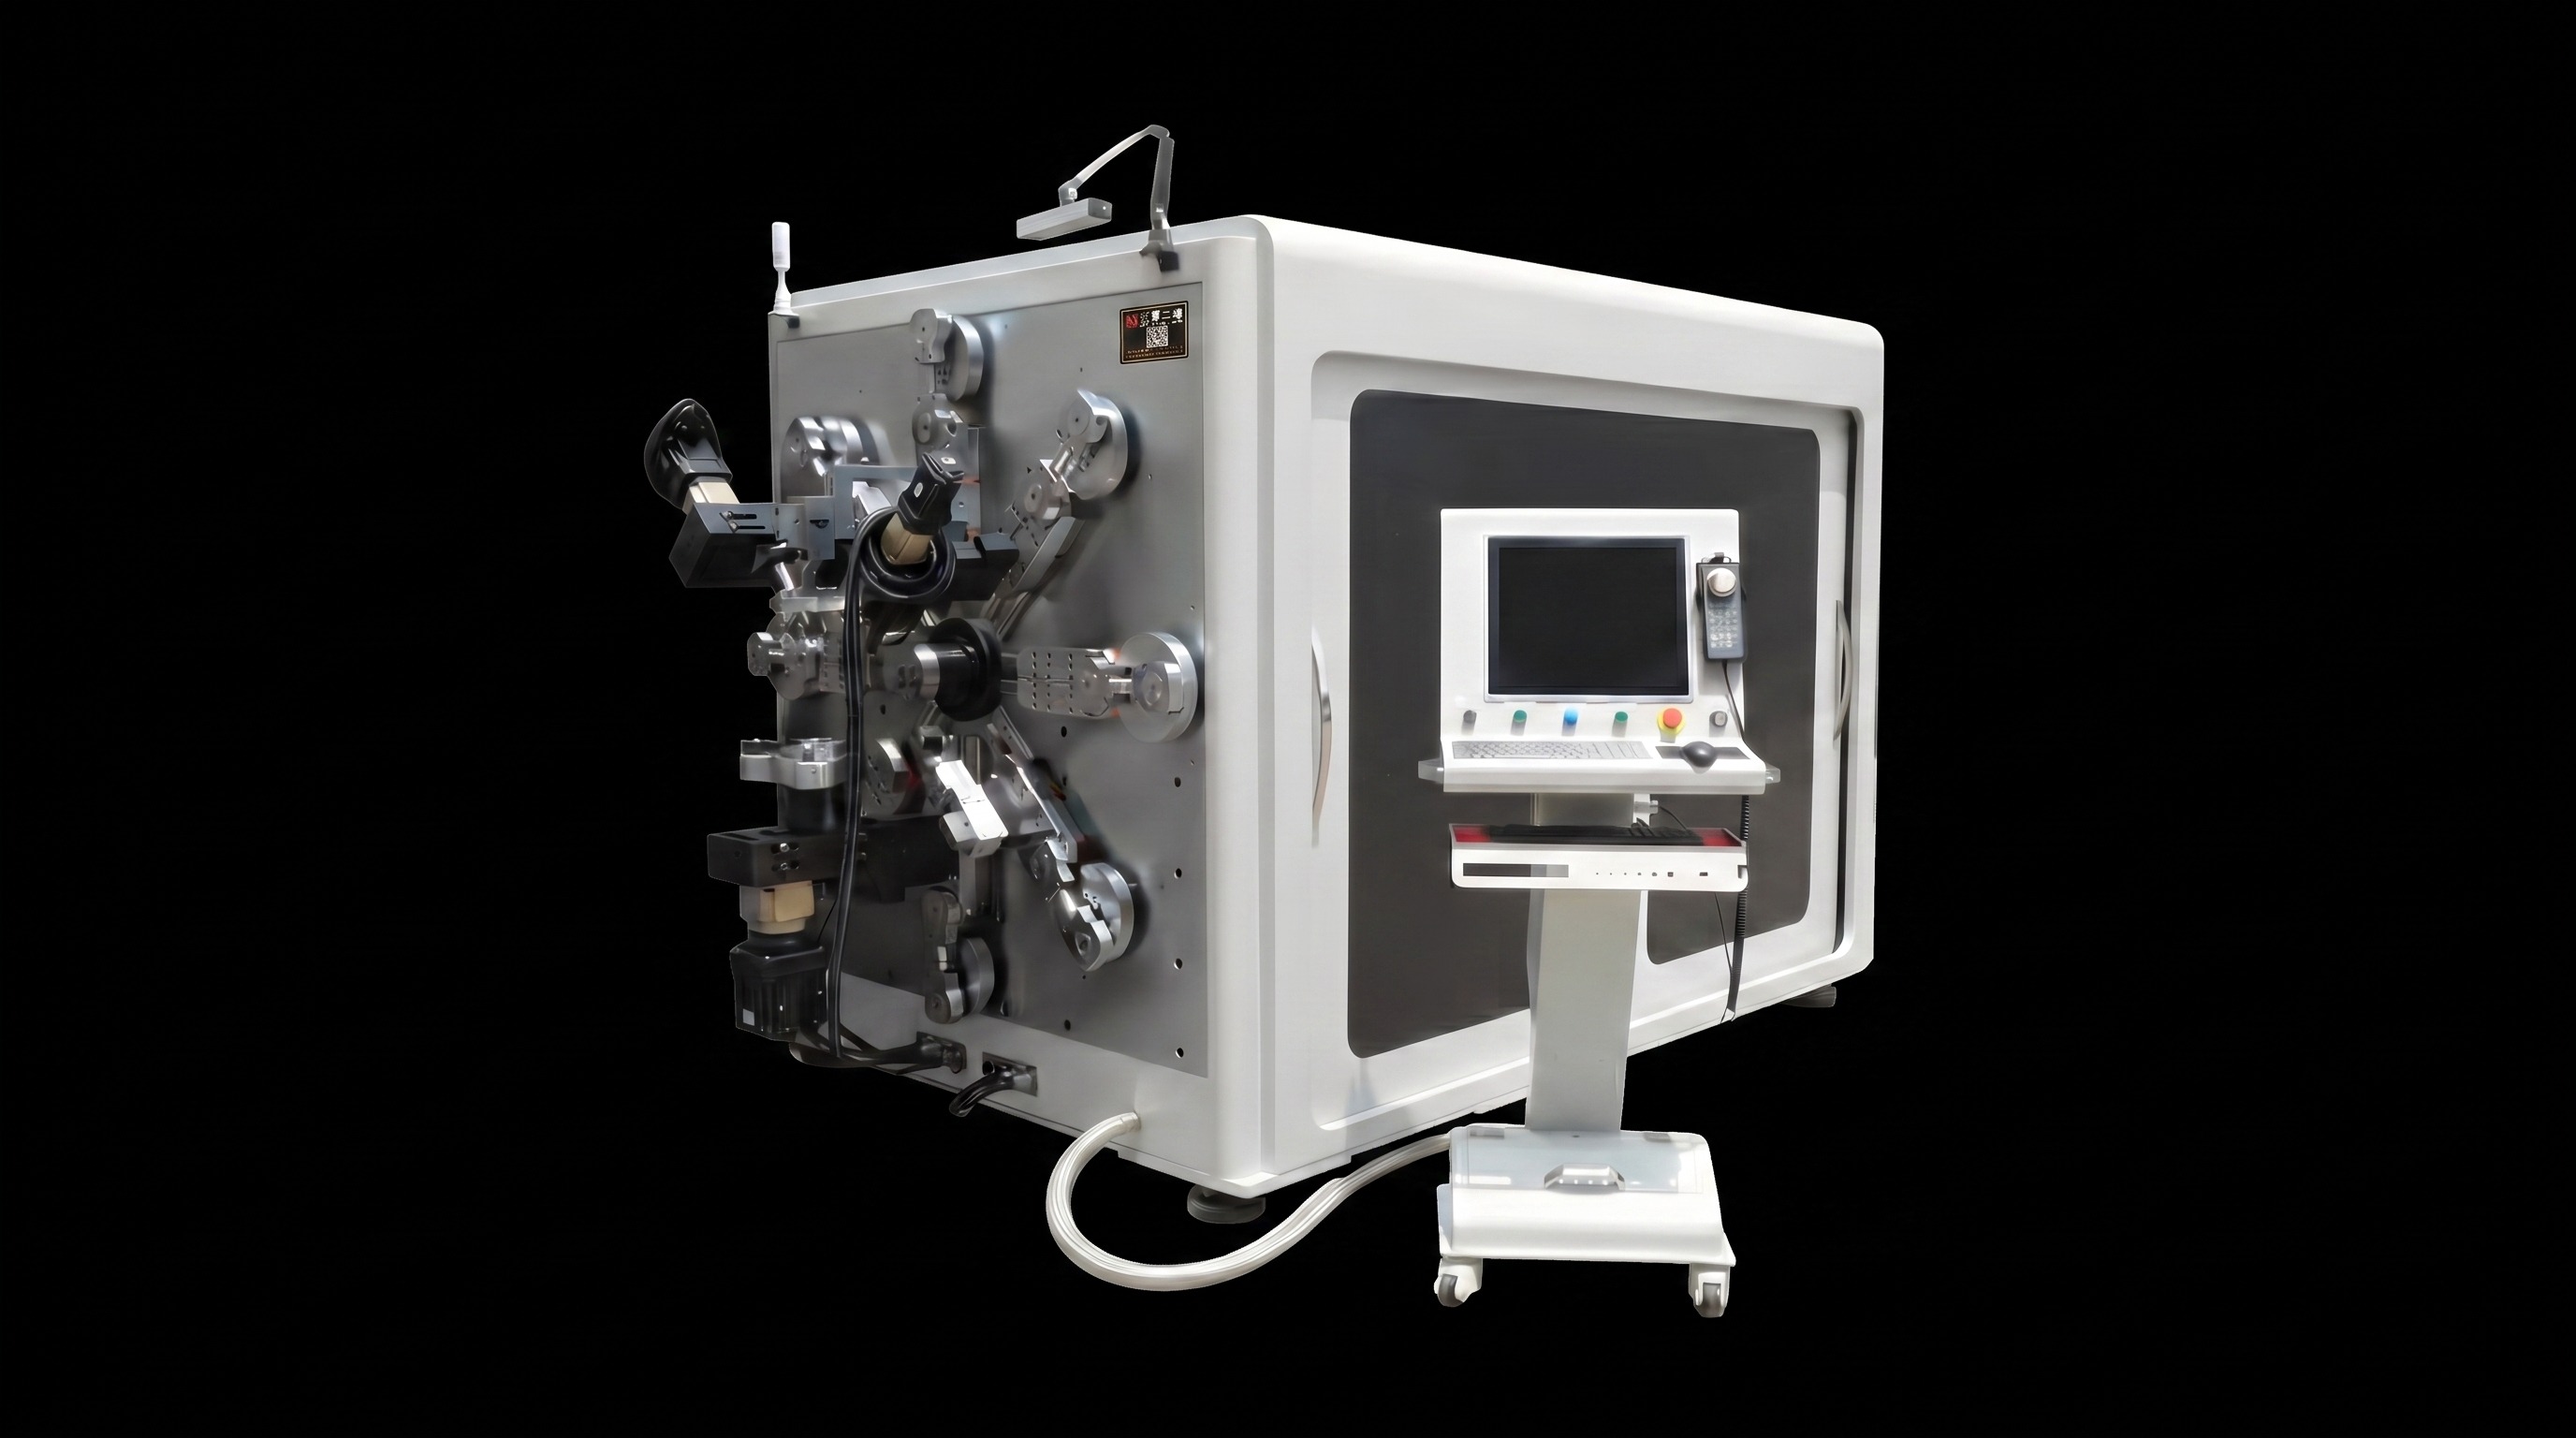
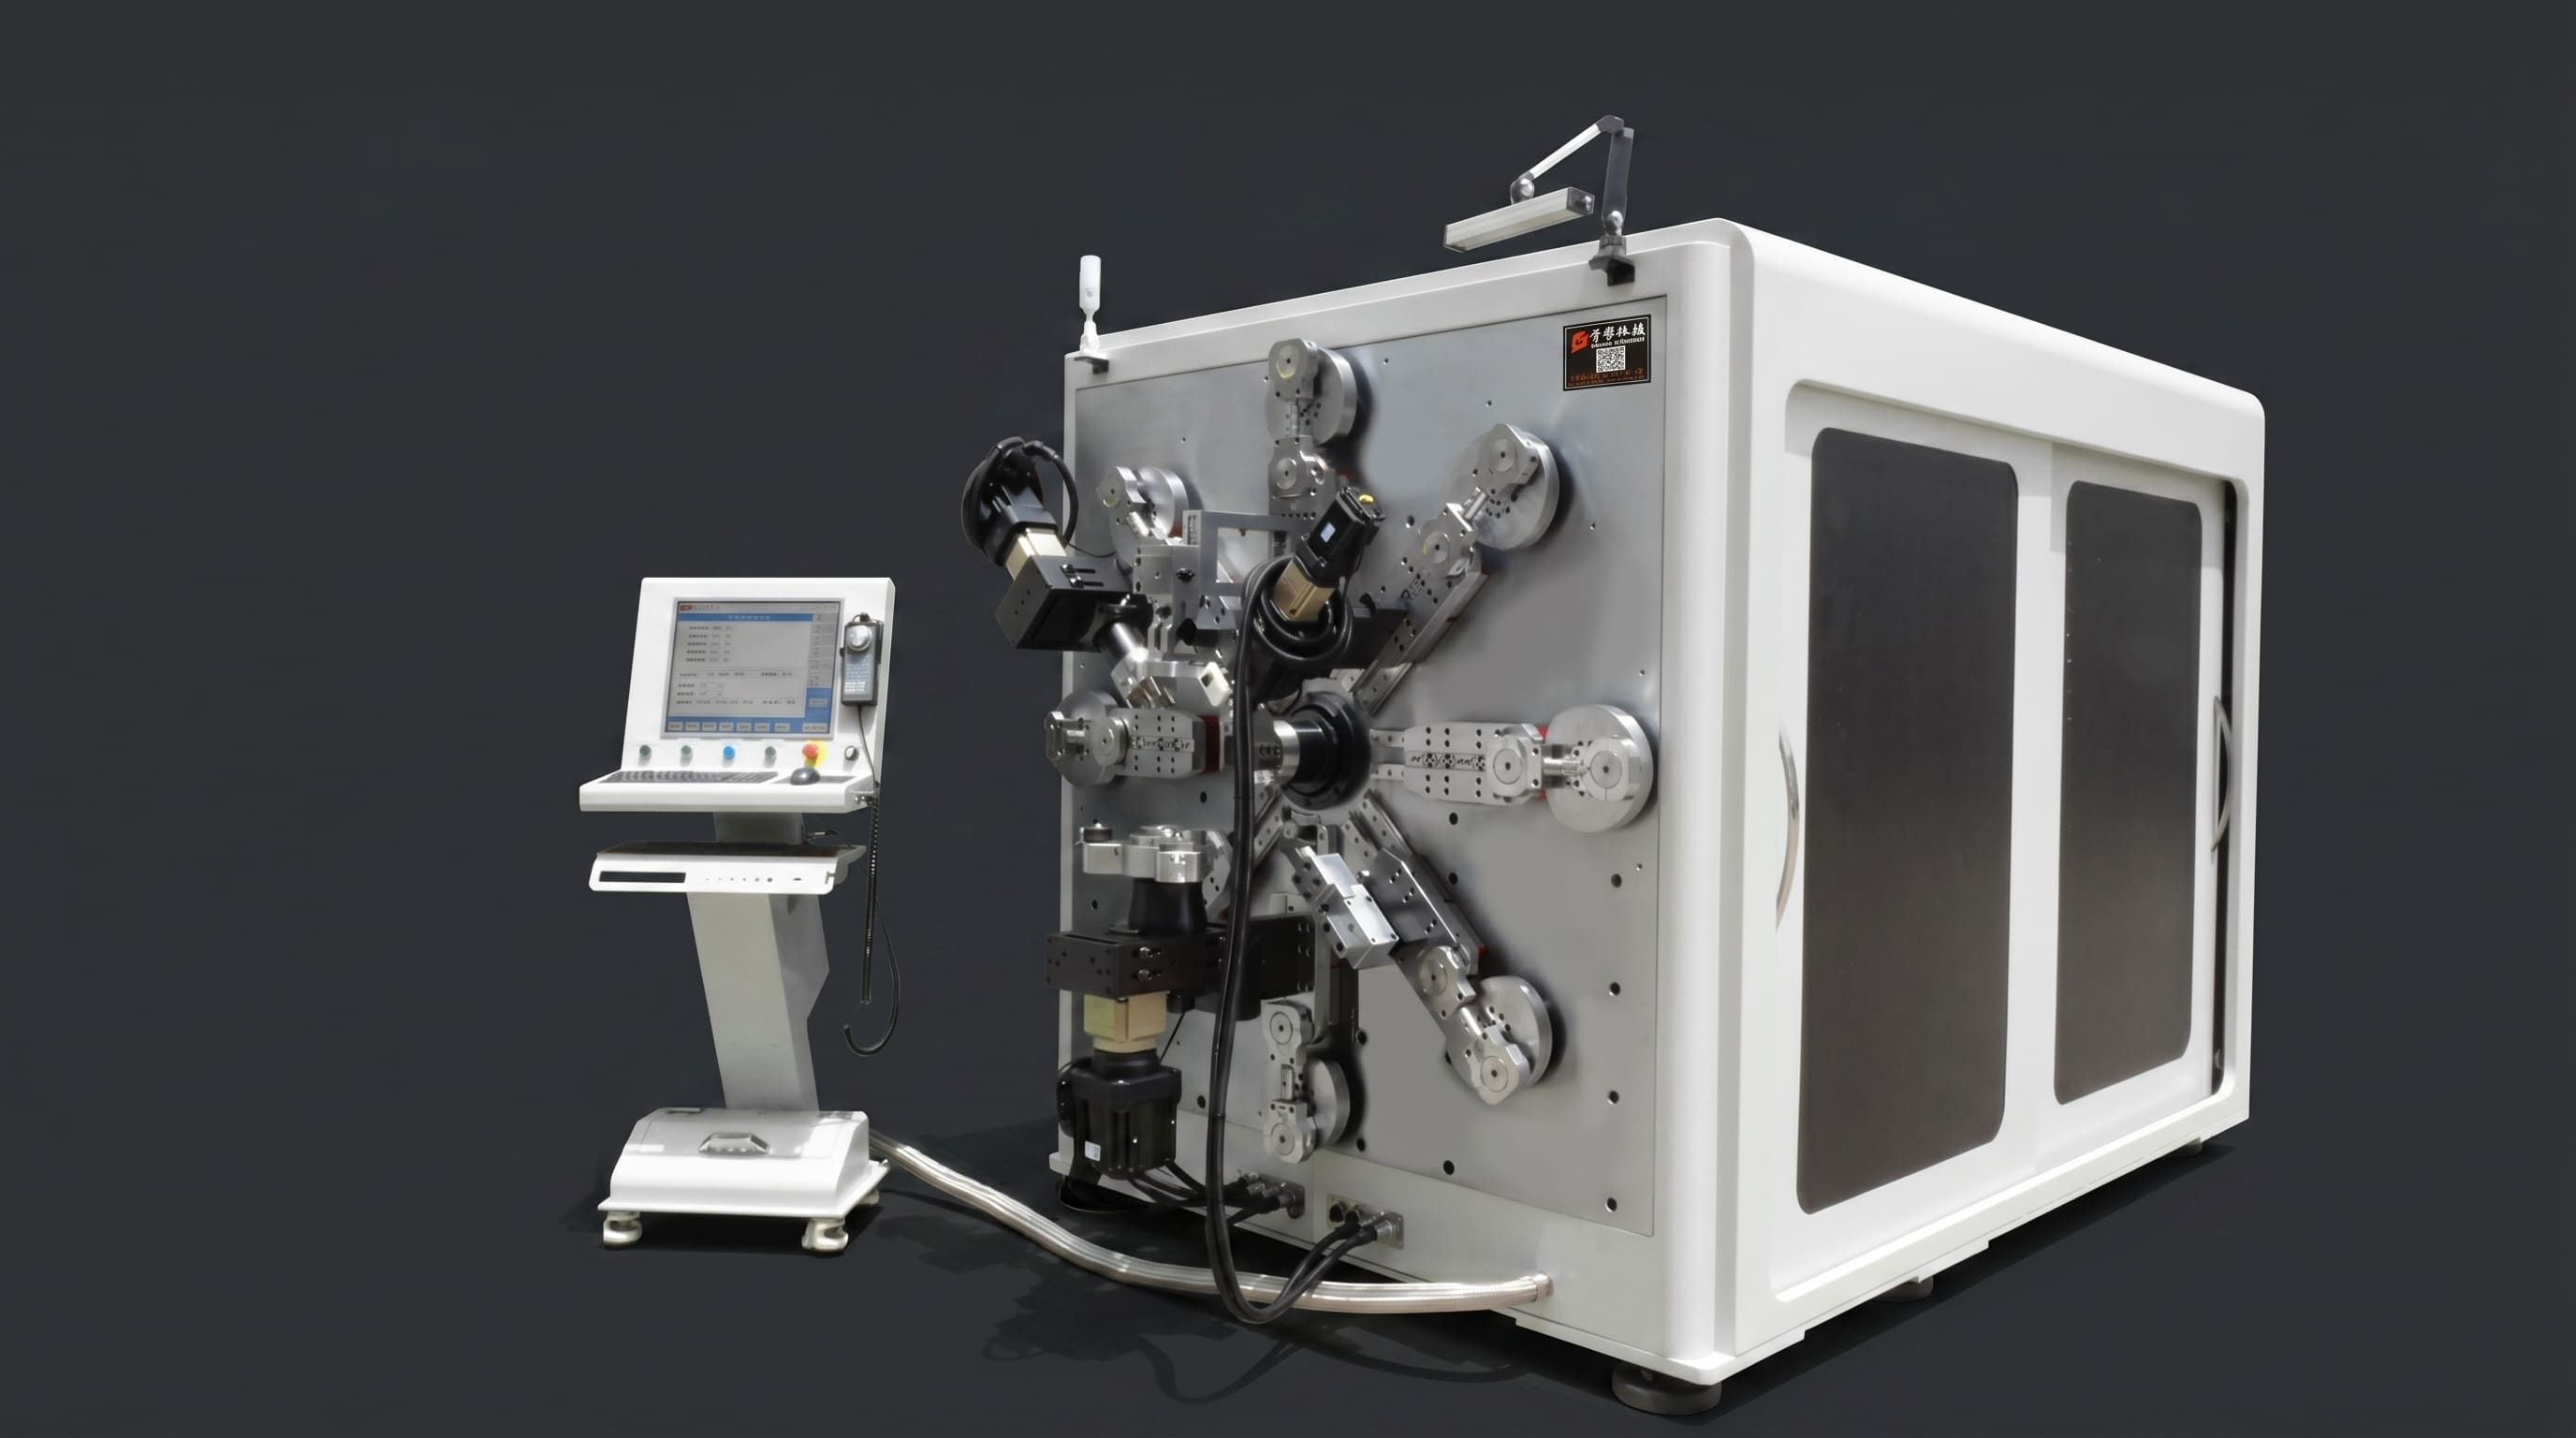
Jika bagian busbar Anda menggabungkan pembengkokan datar, pembengkokan vertikal, pembengkokan putaran, dan transisi multi-arah, tidak lagi cukup hanya memeriksa apakah mesin dapat menyelesaikan tikungan dasar. Anda harus memprioritaskan mekanisme gerakan tambahan dan kemampuan sinkron multi-sumbu. Solusi BELAN menampilkan sistem manipulator 8-lengan, dua unit penggulungan bengkok, dan satu modul pemotongan untuk membangun platform pemrosesan multi-stasiun. Beberapa lengan robotik menyediakan posisi tambahan dan pembengkokan yang dibantu, memungkinkan mesin menghasilkan profil busbar yang sangat kompleks. Keunggulan utamanya dirangkum di bawah ini:
Pembengkokan Datar, Vertikal & Putar yang Komprehensif
Busbar kompleks memerlukan pembentukan kontinu di berbagai orientasi spasial. Delapan lengan tambahan mendukung transisi mulus antara gerakan tekukan datar, vertikal, dan melintir.
Pembengkokan Spasial Jarak Pendek
Beberapa komponen membutuhkan transisi cepat dari tekukan datar ke tekukan vertikal dengan pitch yang sangat pendek antara dua titik bengkok. Mesin satu stasiun sering kehabisan ruang operasi setelah menyelesaikan tikungan pertama. Tata letak multi-lengan bekerja sama di seluruh stasiun independen untuk memberikan celah pergerakan yang cukup untuk tikungan jarak sempit.
Pembentukan Bantuan untuk Benda Kerja Berbentuk Khusus
Busbar tembaga-aluminium berbentuk khusus untuk proyek EV dan penyimpanan energi memiliki tikungan multi-arah, sudut variabel, dan offset ketinggian. Dalam keadaan ini, jumlah stasiun kerja dan kinerja sinkronnya memiliki bobot lebih besar daripada sudut lentur maksimum nominalmesin pembengkok busbar tembaga aluminium.
Kinerja Perlindungan Permukaan dengan Metode Pembengkokan Berbeda
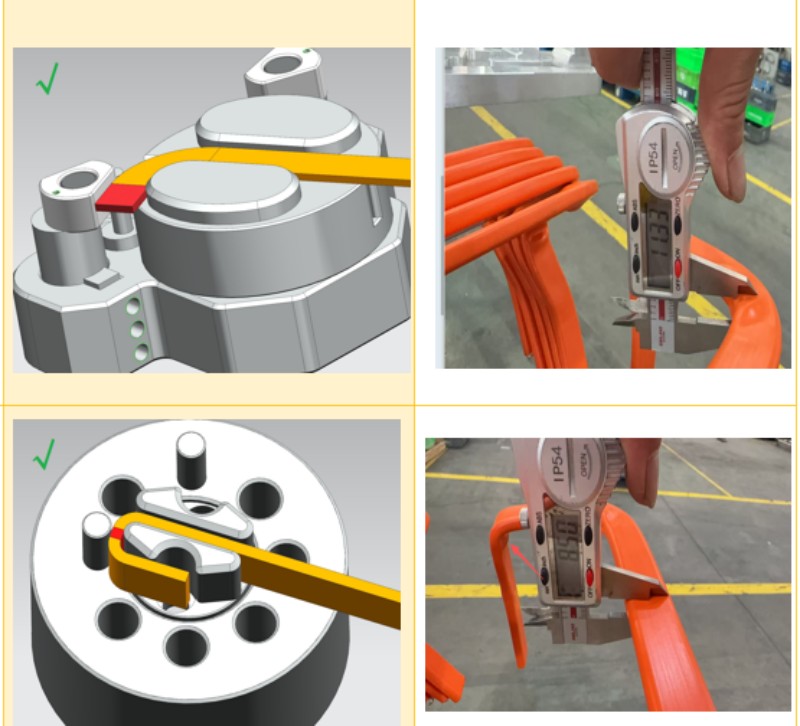
Busbar tembaga dan aluminium, terutama tipe berinsulasi, memiliki persyaratan kualitas permukaan yang ketat. Kontak langsung dengan die dapat meninggalkan lekukan atau goresan permukaan jika tekanan, celah, atau kondisi cetakan tidak dikendalikan dengan baik. Putar membengkokkan mendistribusikan gaya pembentukan melalui gerakan kontinu, yang dapat sebagian mengurangi tegangan lokal di bawah pengaturan alat dan parameter yang sesuai. Kontrol servo dan multi-sumbu lebih mengoptimalkan kecepatan lentur dan lintasan gerak untuk menghilangkan dampak mendadak pada bahan baku. Kami menyarankan agar Anda tidak hanya mengandalkan lembar parameter saat mencarimesin pembengkok busbar tembaga aluminium. Sebaliknya, jalankan sampel uji material nyata dan periksa indikator utama berikut: - Goresan permukaan - Kerusakan lapisan isolasi - Lekukan jelas pada zona pembengkokan - Stabilitas selama transisi multi-sudut - Pengulangan dimensi dalam produksi massal
Perbedaan antara pembengkokan 3D sudut kecil, sudut besar, dan kompleks
Pembengkokan sudut kecil
Menuntut akurasi posisi tinggi, kompensasi pegas material, dan respons servo yang cepat.
Pembengkokan sudut besar
Membaca ruang gerak yang cukup dan jalur lentur yang dioptimalkan untuk menghindari gangguan mekanis.
Pembengkokan 3D kompleks
Menggabungkan pembengkokan datar, vertikal, dan twist. Mesin 3D standar sebagian besar mengandalkan gerakan maju-mundur dan kiri-kanan pada kepala bergulir. Mereka rentan terhadap masalah keterbatasan ruang ketika dua belokan berjarak dekat dan tidak memiliki stasiun tambahan untuk pembentukan sekunder. Kemampuan terkoordinasi multi-stasiun oleh karena itu merupakan metrik evaluasi penting untuk manufaktur busbar yang kompleks.
Panduan Perbandingan & Pemilihan Empat Solusi Lentur
| Item Perbandingan | Pembengkokan Die | Pembengkokan Rotary Standar | Servo-Rotary Bending | Pembengkokan Linkage Multi-Sumbu |
|---|---|---|---|---|
| Suku Cadang Standar | ★★★★★ | ★★★★ | ★★★★ | ★★★★★ |
| Pergantian Multi-spesifikasi | ★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Presisi Lentur | ★★★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Karya 3D Kompleks | ★★ | ★★★ | ★★★★ | ★★★★★ |
| Lengkungan Datar/Vertikal/Putar | ★★ | ★★★ | ★★★★ | ★★★★★ |
| ketergantungan yang didapat | Tinggi | Rendah | Rendah | Rendah |
| Tingkat Otomasi | Sedang | Sedang | Tinggi | Tinggi |
| Pembentukan Tambahan untuk Bagian Kompleks | Rendah | Sedang | Sedang | Tinggi |
Produsen dengan benda kerja sederhana spesifikasi stabil dapat memilih solusi die-bending atau rotary dasar yang hemat biaya. Pabrik yang menghadapi peningkatan produk yang sering dan geometri spasial yang kompleks harus memprioritaskan linkage servo-rotary dan multi-axismesin pembengkok busbar tembaga aluminiumModel.
Jangan menilai kinerja hanya berdasarkan kuantitas sumbu
Jumlah sumbu nominal dalam brosur peralatan tidak dapat sepenuhnya mewakili kemampuan pembentukan kompleks dunia nyata. Anda disarankan untuk memverifikasi poin-poin praktis berikut: - Fungsi setiap sumbu independen (pemberian, pembengkokan, rotasi, dll.) - Apakah multi-sumbu dapat berjalan secara sinkron - Ketersediaan stasiun tambahan independen - Dukungan untuk pembengkokan datar, vertikal, dan putaran gabungan - Risiko interferensi mekanis untuk tekukan pitch pendek - Pembentukan kontinu yang dapat diprogram untuk profil kompleks Pengajuan gambar bagian aktual untuk produksi uji coba sampel jauh lebih andal daripada mengevaluasi mesin hanya berdasarkan ke lembar spesifikasi.
结论
Teknologi pembengkokan berkembang dari pembentukan sudut tunggal menuju pembentukan 3D kompleks yang sepenuhnya otomatis. Jika produk busbar Anda memiliki tikungan datar, vertikal, melintir, transisi multi-sudut, dan lekukan spasial jarak sangat pendek, Anda sebaiknya fokus pada koordinasi multi-stasiun, akurasi pembengkokan, dan kapasitas pemrosesan sampel nyata, bukan hanya membandingkan harga mesin atau angka sumbu yang diiklankan. BELAN Machinery menghadirkan solusi otomasi pembentukan logam profesional. Jika Anda mencari sumbermesin pembengkok busbar tembaga aluminium, silakan berikan material busbar Anda, jenis isolasi, gambar bagian 3D, dan kebutuhan output bulanan. BELAN akan menganalisis teknologi pembengkokan yang sesuai, menjalankan uji prototipe untuk busbar 3D kompleks, dan menawarkan proposal otomatisasi yang sesuai.
Untuk informasi lebih lanjut atau mengatur uji sampel, silakan hubungi tim penjualan kami.
.jpg)
.jpg?imageMogr2/format/webp)