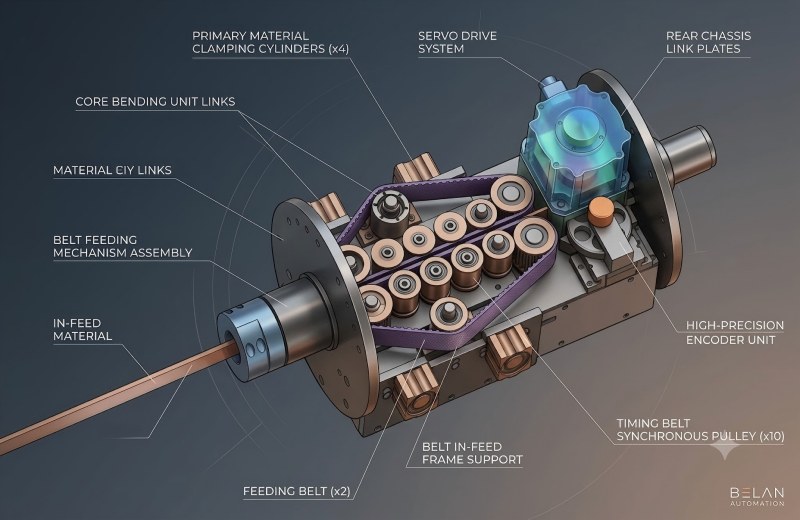
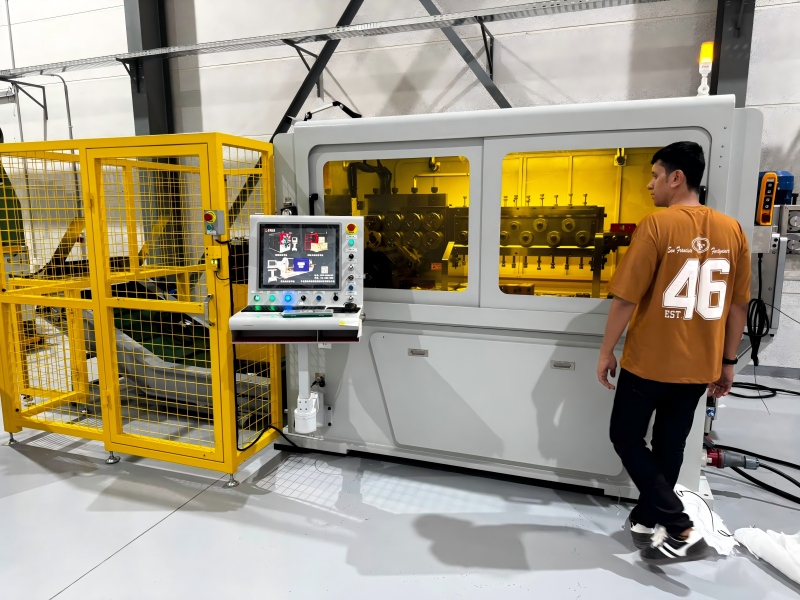
Gantungan knalpot adalah komponen kawat yang digunakan dalam sistem knalpot otomotif untuk menopang dan mengisolasi pipa knalpot dari bodi kendaraan. Beberapa desain gantungan knalpot membutuhkan lebih dari sekadar pembengkokan kawat: proses manufaktur dapat mencakup pemberian kawat, penggulungan lokal atau heading setempat, pembengkokan, penyusutan sudut, dan pemotongan. Melakukan operasi ini melalui mesin terpisah menambah tahap penanganan, penempatan, dan pengaturan yang dapat memengaruhi efisiensi dan konsistensi. Mesin CNC heading dan bending terintegrasi mengatasi hal ini dengan menggabungkan operasi yang diperlukan ke dalam satu alur kerja produksi otomatis, mengurangi penanganan antara dan menjaga urutan pembentukan tetap terkoordinasi. Artikel ini menjelaskan mengapa gantungan knalpot memerlukan heading, masalah apa yang muncul saat heading dan bending dipisahkan, serta bagaimana integrasiSolusi pembentukan kawat otomotifdapat memperlancar prosesnya.
Apa itu gantungan knalpot otomotif?
Gantungan knalpot otomotif adalah komponen kawat atau batang yang menghubungkan sistem knalpot ke bagian bawah kendaraan, biasanya melalui isolator karet. Perannya adalah menopang berat pipa knalpot, menyerap getaran, dan menjaga sistem knalpot tetap berada di posisi yang benar sepanjang operasi kendaraan. Karena gantungan knalpot adalah komponen struktural, bentuk dan dimensinya harus tetap konsisten dari satu bagian ke bagian lain agar isolator pas dengan benar dan penyelarasan knalpot tetap dalam toleransi.
Desain hanger knalpot yang berbeda mungkin memerlukan urutan pembentukan yang berbeda. Beberapa desain menggunakan bentuk kawat melengkung sederhana, sementara yang lain mencakup bagian yang ditebalkan secara lokal, kepala yang terbalik, atau fitur ujung tertentu yang tidak dapat dihasilkan hanya dengan membengkokkan. Geometri gantungan, diameter kawat, dan keberadaan fitur heading semuanya menentukan operasi manufaktur yang diperlukan dan dalam urutan apa operasi tersebut harus dilakukan.
Mengapa beberapa gantungan knalpot perlu diarahkan sebelum membengkokkan?
Untuk memahami mengapa beberapa gantungan knalpot memerlukan heading sebelum ditekuk, membantu membedakan antara dua operasi pembentukan kawat yang berbeda yang menghasilkan fitur geometris yang sangat berbeda.
Pembengkokan Kawat
Pembengkokan kawat mengubah bentuk kawat dengan memberikan gaya pada titik-titik tertentu untuk menciptakan sudut, lengkungan, atau lingkaran. Penampang kawat pada dasarnya tetap tidak berubah; hanya jalurnya melalui ruang yang diubah. Pembengkokan adalah operasi utama untuk menghasilkan geometri keseluruhan dari gantungan knalpot, termasuk lengan penyangga, loop pemasangan, dan lekukan clearance.
Heading Kabel / Mengganggu
Wire heading, juga disebut upsetting, adalah operasi pembentukan material lokal yang memampatkan kawat pada posisi tertentu untuk menciptakan bagian yang lebih tebal, kepala, atau fitur yang diperbesar. Berbeda dengan pembengkokan, heading mengubah penampang material pada lokasi yang dibentuk. Operasi ini digunakan ketika desain gantungan knalpot mencakup ujung yang ditebalkan secara lokal, fitur stop, atau kepala yang terhubung dengan isolator karet atau braket pemasangan.
Beberapa desain gantungan knalpot memerlukan operasi pembentukan material lokal sebelum kawat ditekuk, karena posisi heading relatif terhadap titik tekuk merupakan bagian dari geometri komponen. Jika kawat ditekuk terlebih dahulu lalu diarahkan ke perlengkapan terpisah, posisi referensi untuk operasi heading dapat bergeser, dan hubungan antara penampang berkepala dan geometri tekukan dapat menjadi lebih sulit dikendalikan. Melakukan heading sebelum membengkokkan, dalam proses terkoordinasi yang sama, membantu menjaga hubungan dimensi antara fitur-fitur ini.
Masalah apa yang bisa terjadi ketika heading dan pembengkokan dilakukan secara terpisah?
Ketika heading dan pembengkokan dilakukan pada mesin yang terpisah, komponen kawat harus dipindahkan antar proses. Pemisahan ini memperkenalkan beberapa tantangan praktis yang memengaruhi efisiensi produksi dan konsistensi produk.
Penanganan material tambahan diperlukan setiap kali komponen dipindahkan dari mesin heading ke mesin pembengkok. Bagian harus diambil, diangkut, dan dimuat ke perlengkapan lain, yang menambah tenaga kerja dan waktu produksi tanpa menambah nilai pada komponen itu sendiri. Penempatan sekunder diperlukan karena mesin kedua menetapkan titik acuan sendiri, yang mungkin tidak sepenuhnya sesuai dengan posisi yang ditetapkan oleh mesin pertama. Hal ini dapat memperkenalkan variasi dimensi antara posisi heading dan geometri bengkok.
Beberapa tahap pengaturan berarti setiap mesin harus dikonfigurasi dan di-tooling secara independen, dan setiap perubahan spesifikasi produk memerlukan penyesuaian pada kedua mesin. Dibutuhkan keterlibatan operator yang lebih besar untuk mengelola transfer, memverifikasi penentuan posisi, dan menjaga kualitas melalui dua proses terpisah. Alur kerja produksi secara keseluruhan menjadi lebih panjang, dengan lebih banyak peluang untuk variasi antar langkah.
Bagaimana mesin heading dan lentur terintegrasi menyederhanakan produksi
Mesin CNC heading dan bending terintegrasi menggabungkan operasi pembentukan yang diperlukan menjadi satu alur kerja produksi otomatis. Urutan biasanya sebagai berikut:Pemberian kawat → heading / mengganggu → pembengkokan → menikung → memotong komponen → jadi. Dengan menjaga operasi ini dalam mesin yang sama dan di bawah kontrol CNC yang sama, proses menghilangkan penanganan antara dan menjaga referensi yang konsisten sepanjang produksi.
Langkah Posisi Sekunder yang Lebih Sedikit
Karena kawat tetap berada di mesin yang sama dari pengisian hingga pemotongan, tidak perlu memposisikannya kembali antara heading dan pembengkokan. Kontrol CNC mengoordinasikan posisi setiap operasi, sehingga posisi heading dan posisi bengkok berbagi referensi yang sama, mengurangi variasi dimensi yang dapat muncul dari posisi sekunder.
Pembentukan yang lebih konsisten
Dengan parameter yang dikendalikan CNC untuk panjang pemberian, posisi arah, sudut tekuk, dan sudut tikungan, setiap komponen dibentuk sesuai dengan nilai program yang sama. Ini membantu menjaga konsistensi dalam dimensi penampang berkotak, sudut tekungan, dan geometri produk secara keseluruhan dari satu bagian ke bagian berikutnya.
Penanganan Manual yang Berkurang
Proses terintegrasi mengurangi jumlah kali komponen harus dimuat, dibongkar, dan dipindahkan secara manual antar mesin. Peran operator bergeser dari menangani bagian antar proses menjadi memantau siklus produksi otomatis, yang mengurangi waktu tenaga kerja yang terkait dengan penanganan material.
Alur Kerja Produksi yang Lebih Efisien
Dengan menggabungkan heading, bending, cornering, dan cutting menjadi satu alur kerja berkelanjutan, siklus produksi secara keseluruhan menjadi lebih efisien. Waktu yang dihemat dari menghilangkan penanganan menengah, penempatan sekunder, dan beberapa tahap pemasangan berkontribusi pada proses produksi yang lebih efisien untuk pesanan hanggar knalpot volume menengah dan tinggi.
Koordinasi Proses yang Lebih Mudah
Ketika semua operasi dikendalikan oleh sistem CNC yang sama, koordinasi proses menjadi terpusat. Mengubah spesifikasi produk berarti memperbarui program daripada mengonfigurasi ulang beberapa mesin. Urutan operasi, waktu antar langkah, dan hubungan antara heading dan bending semuanya dikelola dalam satu sistem kontrol, yang menyederhanakan baik pengaturan maupun kontrol kualitas.
Faktor Kunci Saat Memilih Mesin Pembentuk Gantungan Knalpot
Pemilihan mesin pembentuk gantungan knalpot yang tepat bergantung pada produk spesifik dan kebutuhan produksi. Faktor-faktor berikut harus dievaluasi sebelum mengambil keputusan.
Diameter Kawat
Rentang pemrosesan kawat mesin harus sesuai dengan material hanger knalpot yang sebenarnya. Mesin yang dirancang untuk kawat Φ6,0–12,0mm tidak dapat memproses gantungan Φ14,0mm, dan mesin dengan rating Φ6,0–14,0mm mungkin menawarkan fleksibilitas lebih untuk komponen yang lebih besar. Diameter kawat secara langsung memengaruhi gaya yang dibutuhkan untuk heading dan pembengkokan, sehingga mesin harus dinilai sesuai dengan ukuran material yang digunakan dalam produksi.
Kekuatan Material
Kekuatan tarik secara langsung terkait dengan kemampuan pembentukan. Kawat dengan kekuatan lebih tinggi membutuhkan gaya lebih besar untuk heading dan pembengkokan, dan mesin harus dirancang untuk menangani rating kekuatan tarik material. Jika kawat melebihi kekuatan tarik mesin, kualitas pembentukan dapat terpengaruh atau alat dapat rusak.
Persyaratan Judul
Tidak semua gantungan knalpot membutuhkan arah. Produsen harus menentukan apakah desain komponen mencakup bagian berkepala atau bagian upset, di mana operasi heading diposisikan sepanjang kawat, dan urutan pembentukan apa yang diperlukan. Jika heading diperlukan, mesin harus mendukung upsetting sebagai operasi terintegrasi, bukan sebagai proses terpisah.
Geometri Pembengkokan
Jumlah tikungan, posisi tikungan, kebutuhan menikung, dan dimensi produk secara keseluruhan semuanya memengaruhi pemilihan mesin. Geometri kompleks dengan beberapa belokan di bidang berbeda mungkin membutuhkan lebih banyak sumbu CNC dan koordinasi yang lebih baik antar operasi, sementara geometri yang lebih sederhana mungkin membutuhkan lebih sedikit sumbu.
Volume Produksi
Volume produksi memengaruhi tingkat otomatisasi yang dibutuhkan. Untuk pesanan gantungan knalpot volume menengah dan tinggi, mesin CNC terintegrasi dengan pemberian otomatis dan pembentukan terkoordinasi dapat mendukung produksi berkelanjutan. Untuk volume kecil atau pekerjaan prototipe, investasi pada otomatisasi penuh mungkin tidak dibenarkan, dan pengaturan yang lebih sederhana mungkin lebih tepat.
Kemampuan Pemrosesan Terintegrasi
Produsen harus mengevaluasi apakah pemberian makan, pengawalan, pembengkokan, penyusunan sudut, dan pemotongan dapat dikoordinasikan dalam proses produksi yang sama. Kemampuan untuk mengintegrasikan operasi ini adalah keunggulan utama mesin pembentuk hanger knalpot, sehingga memastikan bahwa mesin mendukung kombinasi operasi yang dibutuhkan sangat penting sebelum pembelian.
BL-3D-DT51200 untuk Produksi Gantungan Knalpot
KelompokBL-3D-DT51200adalah mesin CNC terintegrasi dengan heading dan bending 8-sumbu yang dirancang untuk komponen kawat yang perlu dibalikkan sebelum ditekuk. Mesin ini memproses kawat dengan rentang diameter Φ6,0–12,0mm dan kekuatan tarik ≤500N, dengan total daya 67,5KW dan berat mesin 10.500KG.
Mesin ini mengintegrasikan penyampaian kawat, upsetting atau heading, pembengkokan, menikung, dan pemotongan ke dalam satu alur kerja produksi yang terkoordinasi. Hal ini membuatnya cocok untuk gantungan knalpot otomotif, batang penyangga kap mesin, dan komponen kawat lain yang memerlukan operasi heading lokal sebelum ditekuk. Kontrol CNC 8-sumbu mengoordinasikan posisi dan urutan setiap operasi, menjaga referensi yang konsisten dari penghantaran hingga output komponen jadi.
BL-3D-DT51400 untuk Komponen Kawat Berdiameter Lebih Besar
KelompokBL-3D-DT51400juga merupakan mesin CNC terintegrasi dengan heading dan lentur CNC 8-sumbu, dengan rentang pemrosesan kawat yang lebih besar yaitu Φ6,0–14,0mm dan rating kekuatan tarik yang sama sebesar ≤500N. Memiliki total daya 72,1KW dan berat mesin 15.500KG.
Rentang pemrosesan kawat yang lebih luas membuatnya cocok untuk komponen kawat berdiameter lebih besar yang memerlukan heading dan pembengkokan terintegrasi. Konfigurasi yang sesuai tergantung pada diameter kawat, karakteristik material, geometri produk, dan kebutuhan produksi. BL-3D-DT51400 bukanlah pilihan yang lebih baik secara universal daripada BL-3D-DT51200; Dirancang untuk komponen yang termasuk dalam jangkauan pemrosesan yang diperluas. Pemilihan antara keduanya harus berdasarkan spesifikasi kabel dan gambar produk yang sebenarnya, bukan berdasarkan asumsi bahwa rentang yang lebih besar selalu lebih disukai.
Komponen otomotif apa lagi yang dapat menggunakan heading dan bengkok terintegrasi?
Proses heading dan pembengkokan terintegrasi tidak terbatas pada gantungan knalpot. Prinsip manufaktur yang sama, menggabungkan gangguan dan pembengkokan dalam satu alur kerja yang terkoordinasi, berlaku untuk komponen kawat otomotif lain yang memerlukan operasi heading lokal sebelum pembengkokan. Berdasarkan informasi produk Belan, aplikasi yang sesuai meliputi batang penyangga kap mesin, komponen penghubung otomotif, dan komponen kawat lain di mana penampang atau fitur kepala harus dibentuk sebelum urutan pembengkokan.
Faktor kunci bukanlah nama produk, melainkan urutan pembentukan: jika komponen memerlukan heading dan pembengkokan, serta posisi bagian heading relatif terhadap geometri bengkok harus dikontrol, mesin terintegrasi dapat membantu menjaga hubungan tersebut. Kesesuaian suatu komponen tertentu harus dievaluasi berdasarkan gambar, spesifikasi material, dan operasi yang diperlukan.
Mesin Terintegrasi Heading dan Bending vs. Pemrosesan Terpisah
Perbandingan berikut merangkum perbedaan praktis antara melakukan heading dan pembengkokan sebagai proses terpisah dengan menggunakan mesin terintegrasi.
| Faktor | Proses Terpisah | Heading & Bending Terintegrasi |
|---|---|---|
| Judul | Operasi terpisah | 集成 |
| Membengkokkan | Operasi terpisah | 集成 |
| Penanganan material | Selengkapnya | dikurangi |
| Penentuan Posisi | Beberapa pengaturan | Proses terkoordinasi |
| Koordinasi proses | Lebih kompleks | terpusat |
| Alur Kerja Produksi | Multi-tahap | Lebih sederhana |
Cara menentukan apakah mesin terintegrasi cocok untuk produksi Anda
Sebelum berinvestasi pada mesin heading dan lentur terintegrasi, produsen sebaiknya mengevaluasi produksi mereka berdasarkan daftar periksa berikut:
- Apakah komponen memerlukan heading sebelum ditekuk?Jika desain mencakup bagian berkepala atau bagian terbalik, mesin terintegrasi dapat mengoordinasikan posisi heading dan pembengkokan.
- Berapa diameter kawatnya?Rentang pemrosesan mesin harus mencakup ukuran material yang sebenarnya.
- Berapa kekuatan materialnya?Kekuatan tarik kawat harus berada dalam kemampuan yang dinilai mesin.
- Berapa banyak operasi pembengkokan yang diperlukan?Jumlah sumbu CNC harus cukup untuk geometri produk.
- Apakah produk ini perlu dipojokkan?Pastikan mesin mendukung operasi menikung jika desain sudah mencantumkannya.
- Berapa volume produksinya?Volume yang lebih tinggi membenarkan investasi dalam otomatisasi terintegrasi.
- Apakah beberapa operasi dapat diintegrasikan?Pastikan bahwa pemberian makan, heading arah, pembengkokan, menikung, dan memotong dapat dikoordinasikan dalam satu proses.
- Tingkat otomatisasi apa yang diperlukan?Sesuaikan tingkat otomatisasi dengan skala produksi dan campuran produk.
Mesin yang tepat harus dipilih berdasarkan geometri produk dan urutan pembentukan yang sebenarnya, bukan hanya memilih mesin dengan spesifikasi terbesar. Mesin yang memenuhi kebutuhan komponen akan memberikan hasil yang lebih baik dibandingkan mesin dengan kemampuan yang tidak pernah digunakan.
结论
Untuk gantungan knalpot dan komponen kawat otomotif lain yang memerlukan proses pemulihan dan pembengkokan, proses heading dan pembengkokan CNC terintegrasi dapat menyederhanakan produksi dengan menggabungkan beberapa operasi pembentukan menjadi satu alur kerja yang terkoordinasi. Manfaatnya meliputi pengurangan posisi sekunder, pembentukan yang lebih konsisten, penanganan manual yang lebih sedikit, dan alur kerja produksi yang lebih efisien. Dengan menjaga pengampanan kawat, heading, pembengkokan, menikung, dan pemotongan dalam mesin yang sama dan di bawah kontrol CNC yang sama, produsen dapat menjaga kontrol yang lebih baik atas hubungan dimensi antara penampang kepala dan geometri bengkok.
KontakBelanuntuk mendiskusikan gambar gantungan knalpot Anda, spesifikasi kawat, dan kebutuhan produksi.
BELAN Machinery, penyedia profesional solusi pembentukan kawat otomotif.
Pertanyaan yang Sering Diajukan
Apa itu mesin pembentuk gantungan knalpot?
Mesin pembentuk gantungan knalpot adalah peralatan CNC yang dirancang untuk memproduksi gantungan knalpot otomotif dari kawat. Dapat menggabungkan operasi heading, bending, cornering, dan cutting dalam satu proses terintegrasi, sehingga komponen yang memerlukan operasi upsetting lokal sebelum pembengkokan dapat dibentuk tanpa memindahkan bagian antar mesin terpisah.
Mengapa hanger knalpot perlu heading sebelum ditekuk?
Beberapa desain gantungan knalpot meliputi bagian yang ditebalkan secara lokal, kepala, atau fitur upset yang terhubung dengan isolator karet atau braket pemasangan. Fitur ini dibuat dengan mengarahkan atau menggeser kabel pada posisi tertentu. Melakukan heading sebelum membengkokkan, dalam proses terkoordinasi yang sama, membantu menjaga hubungan dimensi antara bagian heading dan geometri bengkok.
Apa keuntungan menggabungkan heading dan bending dalam satu mesin?
Menggabungkan heading dan pembengkokan dalam satu mesin menghilangkan penanganan material menengah, mengurangi posisi sekunder, dan menjaga referensi yang konsisten sepanjang urutan pembentukan. Kontrol CNC mengoordinasikan posisi head, sudut tekungan, dan tikungan, yang membantu meningkatkan konsistensi produksi dan menyederhanakan alur kerja secara keseluruhan dibandingkan melakukan operasi secara terpisah.
Diameter kawat apa yang dapat diproses oleh DT51200 BL-3D?
BL-3D-DT51200 memproses kawat dengan diameter Φ6,0–12,0mm, dengan kekuatan tarik ≤500N. Ini adalah mesin CNC terintegrasi 8-sumbu yang dirancang untuk gantungan knalpot otomotif dan komponen kawat lain yang memerlukan pemasangan sebelum ditekuk.
Apa perbedaan antara BL-3D-DT51200 dan BL-3D-DT51400?
Perbedaan utama adalah rentang pemrosesan kabel. BL-3D-DT51200 menangani kawat Φ6,0–12,0mm, sedangkan BL-3D-DT51400 menangani kawat Φ6,0–14,0mm, sehingga cocok untuk komponen berdiameter lebih besar. Keduanya adalah mesin CNC terintegrasi dengan heading dan lentur CNC 8-sumbu dengan rating kekuatan tarik ≤500N. Konfigurasi yang tepat bergantung pada diameter kawat aktual dan kebutuhan produk, bukan pada asumsi bahwa rentang yang lebih besar secara universal lebih baik.
Apakah mesin heading dan bending terintegrasi dapat disesuaikan untuk komponen kawat otomotif lainnya?
Kesesuaian tergantung pada geometri komponen, material, dimensi kawat, dan urutan pembentukan yang diperlukan. Jika komponen memerlukan heading sebelum ditekuk dan berada dalam rentang pemrosesan mesin, proses terintegrasi dapat diterapkan. Belan dapat merekomendasikan konfigurasi mesin dan solusi pembentukan yang sesuai berdasarkan gambar produk, spesifikasi material, dan kebutuhan produksi.
.jpg?imageMogr2/format/webp)