Pendahuluan
Di banyak lantai produksi, teka-teki yang sama berulang: satu mesin pembengkok kawat CNC, program yang sama, kumparan kawat yang sama — namun sudut tekuk bergeser, dimensi bergerak, permukaan menangkap bekas, dan tingkat penolakan naik. Mesin dan program adalah tersangka pertama, tetapi seringkali bukan penyebab utamanya.
Tooling bukan sekadar aksesori yang dipasang pada mesin pembengkok kawat CNC. Ini adalah bagian dari proses pembentukan itu sendiri. Die, panduan, dan alat pembentuk menentukan bagaimana kawat didukung, dibatasi, dan dibengkokkan pada setiap tahap deformasi. Akurasi mesin saja tidak menjamin akurasi pembentukan — geometri perkakas, bahan kawat, radius lentur, dan parameter CNC harus bekerja bersama sebagai satu sistem.
Panduan ini menjelaskan bagaimana alat pembengkokan kawat CNC memengaruhi akurasi pembentukan dan konsistensi produksi, serta cara mengevaluasi alat untuk bagian Anda sendiri.
Apa Itu Tooling dalam CNC Wire Bending?
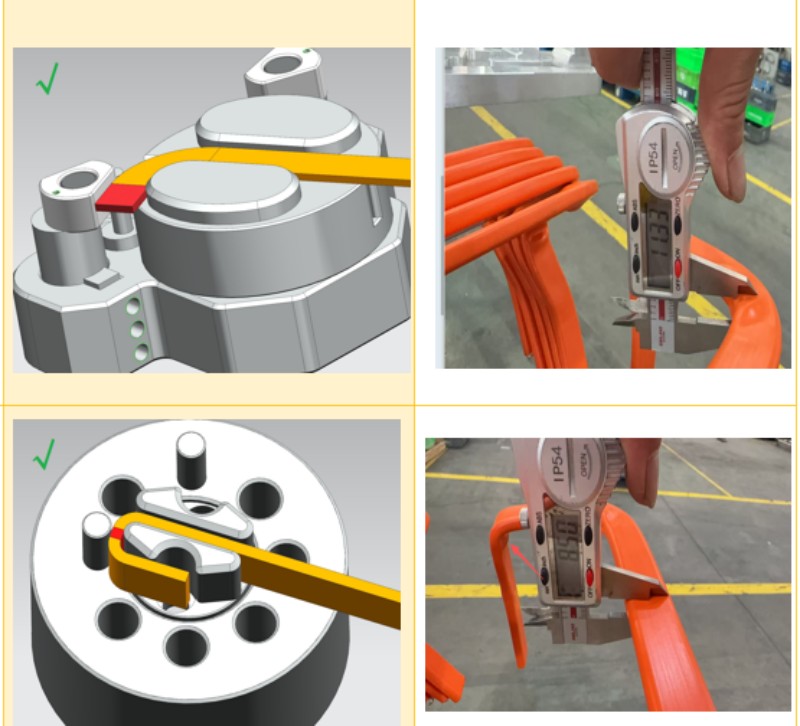
Dalam pembengkokan kawat CNC, "tooling" mencakup komponen fisik yang membentuk, menopang, dan mengarahkan kawat selama pembentukan: dies pembengkok dan alat pembentuk yang menentukan geometri tekukan, panduan yang mengontrol posisi kawat masuk ke zona pembentukan, komponen pemotongan dan pembentuk ujung jika diperlukan, serta mandrel atau penyangga internal di mana bagian kawat membutuhkan dukungan tambahan. Konfigurasi khusus menggabungkan beberapa elemen ini menjadi satu set alat terintegrasi yang dibangun untuk bagian tertentu.
Apapun konfigurasinya, alat tersebut membatasi, mendukung, dan mengarahkan pergerakan kawat sementara sumbu CNC memberikan gerakan dan gaya. Sistem kontrol menentukan ke mana kabel diletakkan; Alat tersebut menentukan apa yang sebenarnya terjadi pada titik deformasi.
Mengapa Tooling Penting untuk Akurasi Pembentukan Kawat?
Mesin yang presisi dapat memposisikan sumbunya dengan akurat, tetapi kawat hanya mengambil bentuk akhir di tempat bersentuhan dengan alat. Tooling secara langsung menentukan radius tekungan, sudut tekungan, posisi kawat, deformasi material, dan kondisi permukaan — dimensi yang ditentukan oleh sebuah gambar.
Inilah sebabnyaakurasi posisi mesindanAkurasi pembentukan bagian akhirbukan konsep yang sama. Mesin dapat mengulangi posisi sumbunya dalam beberapa perseratus milimeter, namun tetap menghasilkan bagian di luar toleransi jika radius alat salah, kawat kurang penyangga, atau set alat aus.
Bagaimana Geometri Alat Memengaruhi Hasil Pembengkokan Kawat
Geometri alat menentukan bagaimana gaya masuk ke kawat dan bagaimana material mengalir mengelilingi tikungan. Beberapa elemen menentukan apakah kawat mengalami deformasi yang sama setiap siklus:
- Radius alat— radius kerja yang diproses ke dalam cetakan atau alat pembentuk. Jika mengabaikan springback dan pemulihan material, radius yang sudah selesai secara sistematis melewatkan gambar.
- Titik kontak— di mana alat menyentuh kabel. Sedikit atau titik yang ditempatkan dengan buruk memusatkan tegangan, meratakan atau menandai bagian dan membuat deformasi menjadi kurang stabil.
- Pembersihan alat— ruang antara elemen yang bergerak dan yang diam. Jarak berlebih memungkinkan kawat bergeser saat pembengkokan; Jarak yang kurang dapat menjepit atau menggores, atau menunda urutan.
- Jalur pembentukan— urutan di mana alat menghubungkan kawat. Membengkokkan satu fitur sementara fitur lain tidak didukung mentransfer deformasi secara tidak terduga antar fitur.
- Penyangga kawat— berapa banyak kawat yang dijaga stabil selama pembengkokan. Bentang yang lebih panjang tanpa penyangga akan terdefleksi saat membentuk gaya, sehingga bagian yang secara nominal identik bisa berbeda.
- Penyelarasan alat— hubungan antara cetakan, panduan, dan sumbu mesin. Alat yang tidak sejajar membengkokkan kawat melawan geometri yang tidak diadopsi program, muncul sebagai twist, radius asimetris, atau kesalahan sudut.
Hubungan antara radius tekukan dan perkakas
Radius tekukan kecil menyebabkan deformasi parah pada serat luar kawat. Tergantung pada grade dan temper material, lekukan yang ketat dapat menipiskan permukaan luar, meratakan bagian kawat, atau dalam kasus terburuk membuat material retak. Jari-jari yang lebih besar mendistribusikan regangan dengan lebih lembut dan lebih mudah dibentuk secara konsisten, tetapi lebih sensitif terhadap springback, karena busur yang lebih lebar pulih selama panjang yang lebih panjang dan perubahan sifat kecil muncul sebagai perubahan dimensi.
Pemilihan radius alat harus memperhitungkan kemampuan terbentuk, diameter kawat, dan perkiraan springback — radius alat biasanya berbeda dari radius bagian berdasarkan seberapa banyak kawat akan pulih. Memaksa radius di bawah batas alami kawat biasanya muncul terlebih dahulu sebagai kerusakan permukaan dan bagian yang tidak konsisten. Batas-batas ini bervariasi tergantung material dan temper, jadi keputusan radius harus dikonfirmasi dengan pembentukan uji coba daripada aturan praktis.
Bagaimana Tooling Memengaruhi Springback dan Akurasi Dimensi
Tooling juga membentuk seberapa dapat diprediksi springback. Karena alat mengontrol bagaimana kawat dibatasi saat pembengkokan, alat ini menentukan seberapa seragam material berubah bentuk — dan deformasi seragam membuat springback cukup dapat diulang untuk mengimbanginya. Kawat yang didukung dengan baik berperilaku konsisten; Kawat yang sebagian bebas selama pembentukan pulih berbeda pada setiap siklus, mengalahkan nilai kompensasi tetap.
Dengan kata lain, rantai ini berjalan: alat → prediktabilitas springback → akurasi kompensasi → akurasi dimensi akhir. Tooling tidak dapat menghilangkan springback, tetapi menentukan apakah kompensasi CNC memiliki target yang stabil untuk diperbaiki. Untuk diskusi lengkap tentang penyebab dan metode kompensasi, lihatkontrol pegas balik dalam pembengkokan kawat CNC.
Masalah Umum Tooling dalam Pembengkokan Kawat CNC
Sebagian besar variasi dimensi yang ditelusuri kembali ke alat tersusun dalam seperangkat mode kegagalan yang dapat dikenali:
| Masalah Tooling | Kemungkinan Efek | Konsekuensi Produksi |
|---|---|---|
| Radius alat salah | Radius atau sudut yang selesai menyimpang dari gambar | Variasi dimensi sistematis, pengerjaan ulang |
| Ketidakselarasan alat | Tikungan asimetris, melintir, kesalahan sudut | Koreksi manual yang sering, bagian yang tidak dapat diprediksi |
| Jarak bebas berlebihan | Geseran kawat sebelum atau selama pembentukan | Variasi sudut dan panjang dari satu bagian ke bagian lain |
| Dukungan kabel tidak memadai | Defleksi dan deformasi tak terkendali | Radius tidak konsisten, scrap lebih tinggi pada kawat yang lebih kaku |
| Keausan alat | Geometri kontak berubah seiring waktu | Perubahan dimensi bertahap, kualitas hilang |
| Bahan alat yang tidak tepat | Pengolahan alat, penandaan, keausan dipercepat | Cacat permukaan, penggantian alat yang tidak direncanakan |
| Geometri alat yang salah | Tegangan terkonsentrasi di titik yang salah | Bagian yang rata, bekas, lekukan tidak stabil |
| Pengaturan yang tidak konsisten | Alat yang dipasang berbeda antar shift | Pengulangan hilang antar pengaturan, pergantian lebih lama |
Kapan Produsen Sebaiknya Menggunakan Alat Pembengkokan Kawat Kustom?
Set alat standar mencakup geometri umum secara efisien, itulah sebabnya mereka menjadi default. Namun sejumlah situasi mendorong persyaratan ini melampaui apa yang dapat dimiliki alat standar:
- Geometri kawat kompleks — beberapa lekukan dalam beberapa bidang dapat melebihi kemampuan set cetakan standar untuk menopang kawat sepanjang urutan penuh
- Radius tekukan yang tidak biasa — radius di luar rentang alat standar, atau beberapa radius yang berbeda dalam satu bagian
- Material khusus atau springback yang menonjol yang tidak dapat dikompensasi oleh geometri standar
- Persyaratan dimensi yang ketat sehingga tidak ada ruang untuk kesalahan clearance atau penyelarasan
- Komponen otomotif kompleks dan urutan pembentukan non-standar yang menggabungkan pembengkokan dengan operasi lain
Alat pembengkokan kawat kustom bukan sekadar "cetakan khusus yang dibuat untuk satu bagian". Desain serius dimulai dari geometri bagian, kemudian mengintegrasikan material kawat, diameter kawat, radius lentur di setiap fitur, konfigurasi mesin, urutan pembentukan, dan volume produksi. Jika Anda mengganti input tersebut, kebutuhan alat akan berubah seiring — itulah sebabnya satu set alat yang terbukti jarang berpindah langsung antar bagian, material, atau mesin.
Cara Memilih Alat untuk Berbagai Material dan Geometri Kawat
Kawatnya sendiri adalah setengah dari persamaan perkakas. Kawat baja karbon, baja tahan karat, tembaga, dan aluminium memiliki sifat mekanis yang berbeda dan berperilaku berbeda terhadap set alat yang sama:
- Kawat baja karbon— relatif kaku dengan springback yang jelas; Alat harus menopang kawat dengan kokoh dan radius kerja harus dikompensasi
- Kawat stainless steel— cenderung mengeras saat pembentukan karya; membutuhkan kontak yang stabil, tersebar dengan baik, dan gaya yang konsisten
- Kawat tembaga— lunak dan lentur; menandai dengan mudah, sehingga permukaan kontak alat membutuhkan perhatian khusus
- Kawat aluminium— kekuatan lebih rendah dan lebih ringan; dapat ternoda oleh alat yang dikonfigurasi untuk material yang lebih keras
Diameter kawat sama pentingnya dengan material. Kawat berdiameter lebih besar membutuhkan gaya pembentukan yang lebih besar dan dukungan yang lebih kaku, serta memperbesar kesalahan celah atau penyelarasan. Kawat halus lebih sensitif terhadap presisi panduan dan kekasaran permukaan alat. Geometri alat, celah, dan penyangga harus disesuaikan dengan kisaran diameter yang digunakan.
Bagaimana Alat yang Tepat Meningkatkan Konsistensi Produksi
Tooling memengaruhi jauh lebih banyak daripada bagian pertama. Dalam produksi massal, pertanyaannya bukan apakah satu bagian bisa dibuat untuk dicetak — melainkan apakah bagian seper-seribu cocok dengan yang pertama. Konsistensi antar bagian bergantung pada kondisi pembentukan yang berulang identik setiap siklus: kontak kawat–alat yang stabil, posisi kawat yang dapat diulang, radius dan sudut pembentukan yang tidak menyimpang di tengah jalan, serta penyesuaian manual minimal antar perpindahan. Tooling yang serasi dengan baik menghadirkan semua ini; Alat yang tidak serasi mengikis mereka satu per satu.
Efeknya semakin rumit. Ketika alat mempertahankan deformasi stabil, parameter CNC menjadi standar — program yang terbukti berjalan shift demi shift tanpa koreksi operator, pengaturan konvergen lebih cepat, dan kontrol kualitas bergeser dari variasi pemadaman kebakaran ke pemantauan proses yang stabil.
Pertimbangan Tooling untuk Komponen Kawat Otomotif
Komponen kawat otomotif menggambarkan mengapa akurasi dan repeatabilitas perkakas lebih penting dibandingkan fabrikasi umum. Kawat rangka duduk, kawat busa, struktur penyangga duduk, komponen penghubung, dan bagian gantungan knalpot diproduksi dalam volume sangat besar, sering kali dari kawat pegas yang kaku, dan dirakit menjadi struktur di mana kesalahan dimensi menumpuk di hilir. Kawat dudukan yang sedikit tidak pada posisi tidak hanya melewatkan gambarnya sendiri — tetapi dapat membuat perlengkapan las tidak sejajar atau menciptakan variasi pada rakitan akhir.
Produksi otomotif volume besar juga memperkuat setiap kelemahan peralatan: kondisi yang menambah sedikit penyimpangan sudut pada setiap bagian menghasilkan ribuan bagian yang tergeser sebelum tren tercapai. Inilah sebabnya pembentukan kawat otomotif membenarkan evaluasi alat yang lebih dekat, pembentukan percobaan yang ketat, dan pengaturan alat yang terkunci dan terdokumentasi — biaya presisi perkakas kecil dibandingkan biaya variasi pada volume. Untuk pandangan yang lebih luas tentang aplikasi-aplikasi ini, lihatSolusi pembentuk kawat suku cadang otomotif.
Bagaimana BELAN Mendekati Alat Pembengkokan Kawat CNC Kustom
BELAN Machinery memperlakukan alat sebagai bagian rekayasa dari sistem pembentukan, bukan sebagai aksesori komoditas. Memanfaatkan pengalaman perusahaan dalam multi-sumbuMesin pembengkok kawat CNC, kompensasi springback berbantuan AI, dan pembentukan kabel otomotif, alur kerja mengikuti urutan yang disengaja:
- Tinjau gambar bagian dan tentukan setiap tikungan, radius, dan toleransi
- Konfirmasi spesifikasi kawat — bahan, diameter, dan temper
- Rancang alat berdasarkan geometri bagian, termasuk alat khusus di mana radius tekukan unik atau material khusus membutuhkannya
- Konfigurasikan mesin agar sesuai dengan konsep alat
- Bentuk percobaan dengan kawat produksi dan ukur hasilnya
- Kunci parameter alat dan CNC yang telah terbukti untuk produksi
Titik awalnya selalu bagian itu sendiri. Jika radius tekukan unik atau material khusus melampaui perlengkapan standar, BELAN merancang perkakas khusus untuk kombinasi tersebut — tetapi keputusan didorong oleh kebutuhan pembentukan, bukan sebaliknya. Logika yang sama berlaku di seluruhSolusi pembentuk kawat industri: alat divalidasi terhadap bagian, material, dan volume produksi sebelum proses dinyatakan siap produksi.
Daftar Periksa Alat Pembengkokan Kawat CNC
- ☐ Konfirmasi bahan kawat (grade, temper, sertifikat)
- ☐ Konfirmasi diameter dan toleransi kawat
- ☐ Tinjau radius lengkungan terhadap batas formabilitas dan alat
- ☐ Evaluasi geometri alat untuk setiap fitur bengkok
- ☐ Periksa penyelarasan alat terhadap sumbu mesin
- ☐ Periksa penyangga kawat sepanjang jalur pembentukan penuh
- ☐ Tinjau pertimbangan springback dengan parameter CNC
- ☐ Mengevaluasi keausan alat sebelum dan selama produksi
- ☐ Melakukan pembentukan percobaan dengan kawat produksi
- ☐ Mengukur bagian jadi berdasarkan dimensi gambar
- ☐ Catat alat dan parameter CNC setelah terbukti
- ☐ Verifikasi keberulangan selama produksi sampel
结论
Alat pembengkok kawat CNC terletak di antara mesin dan bagian jadi, dan menentukan mana dari keduanya yang benar-benar dipantulkan oleh gambar. Presisi mesin menciptakan potensi akurasi; Tooling mengubah potensial itu menjadi dimensi yang terbentuk — radius demi radius, belokan demi tikungan, bagian demi bagian.
Produsen yang memperlakukan alat sebagai elemen yang disesuaikan dalam proses — geometri yang diselaraskan dengan tekuk, radius yang disesuaikan dengan material dan pegasnya, dukungan serta celah diverifikasi, serta keausan dipantau — mendapatkan keduanya: akurasi pembentukan pada bagian pertama dan pengulangan yang membuat produksi massal menjadi ekonomis. Mereka yang menganggapnya sebagai tambahan membayar waktu penyesuaian dan barang bekas yang tidak bisa sepenuhnya dihapus oleh koreksi program.
Pertanyaan yang Sering Diajukan
1. Mengapa alat penting dalam pembengkokan kawat CNC?
Karena kawat hanya mengambil bentuk akhir di tempat ia menyentuh alat. Sistem CNC mengendalikan gerakan sumbu, tetapi alat penentuan menentukan batas deformasi — radius, kontak, penyangga, dan urutan. Bahkan mesin yang sangat akurat pun tidak dapat menghasilkan bagian yang stabil jika alat perkakas tidak sesuai dengan kawat dan desain bagian.
2. Bagaimana alat memengaruhi akurasi pembengkokan kawat?
Tooling mengatur radius kerja, titik kontak, dan celah di sekitar kabel. Jika salah satu dari ini tidak cocok, bagian akan mendeteksi penyimpangan sudut, kesalahan dimensi, tanda permukaan, atau radius yang tidak konsisten. Alat yang tepat menjaga pola deformasi tetap konstan sehingga parameter CNC menghasilkan hasil yang sama setiap siklus.
3. Bagaimana radius tekukan memengaruhi pemilihan alat?
Radius alat harus memenuhi gambar sambil tetap dalam batas yang dapat ditoleransi oleh material. Jari-jari yang sempit berisiko menipis, meratakan, atau retak tergantung pada bahannya; Radius yang lebih besar lebih mudah dibentuk tetapi lebih sensitif terhadap springback. Radius alat yang dipilih biasanya juga mengkompensasi pegas yang akan ditunjukkan material.
4. Kapan alat pembengkokan kawat khusus diperlukan?
Ketika geometri bagian, radius lentur, perilaku material, atau persyaratan toleransi melebihi standar set alat — misalnya geometri multi-bidang yang kompleks, radius yang tidak biasa, material khusus dengan springback yang jelas, atau persyaratan ketat dalam produksi otomotif volume tinggi. Perkakas khusus harus dirancang dengan kombinasi penuh antara bagian, material, mesin, dan urutan.
5. Apakah alat dapat memengaruhi springback?
Tooling tidak menciptakan atau menghilangkan springback, tetapi sangat memengaruhi seberapa mudah diprediksi. Alat yang menopang kawat secara konsisten menghasilkan deformasi yang merata, sehingga springback cukup dapat diulang untuk kompensasi CNC untuk diperbaiki. Kawat yang didukung dengan buruk pulih berbeda di setiap siklus, sehingga tidak ada nilai kompensasi tetap yang tetap berlaku.
6. Seberapa sering alat pembengkokan kawat CNC harus diganti?
Tidak ada interval tetap — tergantung pada bahan kawat, diameter, volume produksi, dan bahan perkakas. Periksa permukaan kontak secara berkala, perhatikan pergeseran bertahap atau bekas permukaan, dan kondisikan ulang atau ganti alat saat geometri yang diukur mulai bergerak.
7. Bagaimana produsen dapat meningkatkan konsistensi dengan alat yang lebih baik?
Sesuaikan alat dengan bahan kawat sebenarnya, diameter, dan geometri lengkungan daripada memaksa alat standar untuk mengerjakan pekerjaan. Verifikasi penyelarasan, celah, dan dukungan kabel; memvalidasi melalui pembentukan uji coba; kemudian kunci dan dokumentasikan pengaturan alat dan parameter CNC. Setelah kondisi pembentukan berulang identik setiap siklus, konsistensi antar bagian mengikuti.
Butuh Bantuan Memilih Alat yang Tepat untuk Proses Pembentukan Kawat Anda?
BELAN Machinery, penyedia profesional solusi pembentukan kawat otomotif. Kirimkan gambar produk dan spesifikasi kabel Anda, termasuk radius tekukan dan detail material. Tim teknik kami dapat mengevaluasi kebutuhan pembentukan dan pertimbangan alat Anda untuk membantu mengembangkan solusi pembentukan kawat CNC yang sesuai.
Hubungi Belan untuk Penilaian KelayakanSumber Terkait
- Cara Mengontrol Springback dalam Pembengkokan Kawat CNC— Menjelaskan penyebab springback dan pendekatan praktis untuk meningkatkan akurasi pembengkokan dan konsistensi pembentukan.
- Mesin Pembengkok Kawat CNC— Ikhtisar peralatan pembengkokan kawat CNC multi-sumbu BELAN untuk pembentukan kawat presisi tinggi.
- Solusi Pembentukan Kawat Industri— Solusi pembentukan khusus aplikasi di mana alat dan konfigurasi mesin disesuaikan dengan bagian.
- Solusi Pembentukan Kawat Suku Cadang Otomotif— Solusi pembentukan kawat untuk rangka jok, kawat busa, dan komponen kawat otomotif berkapasitas tinggi lainnya.
- Solusi yang Disesuaikan— Konfigurasi alat dan mesin khusus yang dikembangkan berdasarkan radius tekukan dan kebutuhan material yang unik.