Produsen yang memproduksi komponen kawat dengan volume sedang atau tinggi sering menemukan bahwa output lebih terbatas oleh proses di sekitarnya daripada kapasitas mesin: bagian-bagian dimuat dan diposisikan secara manual, dipindahkan antar langkah pembentukan terpisah, dan disesuaikan berulang kali, sehingga setiap shift memperkenalkan variasinya sendiri. Otomatisasi pembentukan kawat CNC mengatasi kendala ini dengan menghubungkan pemberian makan, penempatan, pembengkokan, pembentukan, dan pemotongan menjadi satu alur kerja yang dapat diprogram. Artikel ini menjelaskan di mana efisiensi produksi hilang dalam pembentukan kawat tradisional, bagaimana pembentukan kawat otomatis memulihkannya, dan apa yang harus dievaluasi sebelum mengotomatisasi proses Anda.
Tujuannya adalah praktis: kami melihat langkah-langkah produksi yang dapat diotomatisasi, bagaimana kontrol CNC meningkatkan konsistensi, komponen yang paling diuntungkan, dan pertanyaan yang harus dijawab sebelum memilih mesin pembentuk kawat otomatis. Keputusan yang tepat bergantung pada geometri produk Anda, spesifikasi kabel, dan volume produksi, bukan tren generik.
Apa itu Otomasi Pembentukan Kawat?
Dalam istilah manufaktur praktis, otomatisasi pembentukan kawat berarti menggantikan langkah pembentukan yang dikendalikan operator dengan mesin yang menjalankan program tersimpan. Proses pembentukan kawat otomatis dapat mengintegrasikan operasi pemberian makan, pelurukan, penempatan, pembengkokan, putaran atau pembentukan, pemotongan, dan output produk jadi ke dalam satu alur kerja yang berkelanjutan. Alih-alih operator mengukur dan memposisikan setiap bagian, mesin menarik kawat dari kumparan, memindahkannya ke posisi yang benar, membentuk setiap lengkungan secara berurutan dan memotong komponen jadi sesuai panjang.
Kemampuan yang memungkinkan hal ini sama seperti yang digunakan pada peralatan CNC modern: kontrol CNC menyimpan urutan pembentukan dan mengoordinasikan setiap sumbu; motor servo memberikan gerakan yang akurat dan dapat diulang untuk pemberian makan, pembengkokan, dan rotasi; pemberian kawat otomatis menjaga material tetap bergerak melalui mesin tanpa perhatian manual; dan pergerakan multi-sumbu memungkinkan pembekukan di beberapa bidang. Urutan pembentukan yang dapat diprogram berarti mengganti produk adalah soal mengubah program dan alat, bukan mengerjakan ulang perlengkapan. Proses yang tepat bergantung pada produk dan konfigurasi mesin, sehingga otomatisasi dirancang berdasarkan komponen.
Di mana efisiensi produksi hilang dalam pembentukan kawat tradisional?
Sebelum memutuskan cara mengotomatisasi, ada baiknya mengidentifikasi secara tepat di mana efisiensi hilang dalam proses manual atau semi-manual. Sumber-sumber di bawah ini umum digunakan di seluruh produksi komponen kawat.
Penanganan Manual Berulang
Setiap komponen kawat harus diambil, diposisikan berlawanan dengan alat atau template, dibentuk, diperiksa, dan disisihkan. Pada volume rendah, hal ini dapat diterima; Pada volume sedang dan tinggi, penanganan berulang ribuan kali per pesanan. Memuat, memposisikan, dan menangani menghabiskan tenaga kerja dan waktu produksi tanpa menambah nilai, dan kelelahan membuat setiap pengulangan sedikit kurang akurat.
Beberapa Langkah Pemrosesan Terpisah
Ketika komponen kawat membutuhkan pembengkokan serta operasi lain seperti menebuk atau memutar, produsen sering memindahkan bagian tersebut antar mesin yang berbeda. Setiap transfer menambah waktu penanganan, penempatan, dan persiapan, dan setiap perlengkapan baru memperkenalkan titik acuan tersendiri. Semakin banyak komponen digerakkan, semakin besar kemungkinan variasi dimensi antar langkah.
Penyesuaian Manual
Pembentukan manual bergantung pada operator yang memeriksa hasil dan menyesuaikan percobaan berikutnya. Membengkokkan, mengukur, mengoreksi, dan mencoba lagi berjalan lambat, dan koreksi didasarkan pada bagian terakhir, bukan parameter proses yang stabil. Penyesuaian manual memengaruhi konsistensi karena referensi bergerak mengikuti setiap operator dan percobaan.
Skalabilitas Produksi yang Terbatas
Proses manual menjadi sulit untuk diskalakan ketika volume pesanan meningkat. Menambah output berarti menambah operator, meja kerja, dan ruang lantai, sementara waktu siklus per bagian tetap sama atau memburuk. Ini tidak berarti produksi manual selalu tidak sesuai: untuk prototipe, pekerjaan dengan volume rendah, dan produk yang terus berubah, ini bisa tetap menjadi pilihan yang tepat. Keterbatasan muncul ketika produk yang sama harus diulang dalam volume yang terus tumbuh dengan kualitas yang konsisten.
Bagaimana Otomatisasi Pembentukan Kawat CNC Meningkatkan Efisiensi Produksi
Otomatisasi meningkatkan efisiensi dengan menghilangkan sumber kerugian yang dijelaskan di atas, satu per satu. Lima mekanisme di bawah ini adalah inti dari sistem otomasi pembentuk kawat, dan mereka bekerja bersama, bukan secara terpisah.
1. Mengotomatisasi Langkah Produksi Berulang
Mesin pembentuk kawat otomatis melakukan pemberian makan, penempatan, pembengkokan, pemotongan, dan pembentukan sesuai program, sehingga operator mengawasi proses tersebut alih-alih melakukan setiap gerakan. Pemberian otomatis menarik kawat dari kumparan, penempatan otomatis menempatkannya dengan akurat di setiap lekungan, dan pemotongan otomatis memisahkan bagian jadi. Mengurangi operasi manual yang berulang secara langsung meningkatkan efisiensi alur kerja, dan juga menghilangkan kesalahan terkait kelelahan yang menumpuk selama shift.
2. Mengurangi Penanganan Material yang Tidak Perlu
Pemrosesan terintegrasi mengurangi kebutuhan untuk memindahkan komponen antar tahap produksi yang berbeda. Saat pemberian makan, pembentukan, dan pemotongan terjadi pada satu mesin dalam satu urutan, bagian ditangani sekali di awal dan sekali di akhir, bukan dipindahkan antar workstation. Penanganan yang lebih sedikit berarti waktu lebih singkat, perbaikan ulang lebih sedikit, dan peluang kerusakan atau salah posisi bagian selama transfer lebih sedikit.
3. Meningkatkan konsistensi produksi
Parameter yang dikendalikan CNC menjaga posisi pemberian, sudut pembengkokan, urutan pembentukan, dan dimensi produk tetap konstan dari bagian pertama batch hingga terakhir. Dalam proses manual, posisi bergantung pada mata operator dan gaya bergantung pada tangan operator; Dalam proses otomatis, keduanya didefinisikan secara numerik dalam program. Hasilnya adalah variasi bergeser dari keterampilan operator ke repeatabilitas mekanis, yang jauh lebih dapat diprediksi dan jauh lebih mudah diaudit.
4. Mendukung pembentukan multi-sumbu kompleks
Beberapa sumbu CNC dapat mengoordinasikan pembengkokan, rotasi, pemotongan, dan, di tempat mesin dikonfigurasi untuk itu, operasi punching dan twisting atau pembentukan. Inilah yang membuat komponen kawat tiga dimensi praktis untuk diproduksi: bagian diputar antar lekukan sehingga setiap lengkungan mendarat di bidang yang benar, dan mesin melakukan rotasi secara otomatis. Mesin pembentuk kawat multi-sumbu oleh karena itu menangani komponen yang sulit atau tidak praktis untuk dibentuk secara konsisten secara manual.
5. Membuat Produksi Lebih Dapat Diulang
Keberulangan paling penting bagi pemasok komponen otomotif dan industri, yang pelanggannya menjalankan lini mereka sendiri pada waktu takt tetap dan mengharapkan setiap batch yang dikirim sesuai dengan sampel yang disetujui dalam toleransi. Proses yang dapat diprogram mendukung hal ini dengan cara yang tidak dapat dilakukan secara manual: program yang sama mereproduksi bagian yang sama setiap kali dimuat ulang, parameter didokumentasikan untuk audit kualitas, dan variasi antara shift dan operator diminimalkan. Bagi pemasok yang harus menunjukkan kontrol proses, pengulangan itu sendiri merupakan keuntungan kualifikasi.
Aplikasi Otomotif dari Otomasi Pembentukan Kawat CNC
Manufaktur otomotif adalah tempat pembentukan kawat otomatis memberikan hasil paling jelas, karena komponen kendaraan diproduksi dalam volume besar, harus konsisten secara dimensi, dan sering menggabungkan beberapa operasi pembentukan. Aplikasi di bawah ini didukung oleh informasi produk asli Belan; konteks lebih lanjut tersedia padahalaman solusi pembentuk kawat suku cadang otomotif.
Kawat Rangka Kursi Otomotif
Rangka kursi, rangka kawat kursi belakang, struktur penyangga kursi, kawat busa, dan komponen penghubung otomotif biasanya merupakan rangkaian kawat panjang dan simetris yang harus identik di sisi kiri dan kanan. Belan membentuk ini padaBL-2T-15600, mesin pembengkok kawat CNC dual-head 15-sumbu yang dua kepala sinkronisasi membentuk kedua ujung benda kerja panjang dalam satu siklus. Komponen kawat panjang dan simetris mendapat manfaat dari pembentukan otomatis karena kedua sisi tetap konsisten secara dimensi dan waktu siklus jauh lebih singkat dibandingkan pembentukan masing-masing ujung secara terpisah.
Kawat Penopang Dudukan Busa dan Batang Pelampung Tangki Bahan Bakar
Aplikasi kawat berdiameter kecil seperti kawat penyangga duduk busa dan batang pelampung tangki bahan bakar diproduksi padaMesin pembengkok kawat CNC 6-sumbu BL-3D-6250, yang dirancang untuk pemrosesan kawat berdiameter kecil. Bagian-bagian ini kecil namun menuntut secara geometris, dengan lekukan di beberapa bidang, yang merupakan tempat kontrol CNC multi-sumbu membenarkan otomatisasi dibandingkan pembentukan manual.
Lengan Penghubung Wiper Otomotif
Lengan penghubung wiper diproduksi padaMesin pembentuk lengan penghubung wiper BL-YG-12A, mesin CNC 12-sumbu yang dirancang untuk bahan baja datar berukuran 4mm x 9mm dan 4mm x 12mm. Mesin ini mengintegrasikan pemberian otomatis, pembengkokan, punching, pemotongan, serta pemelintir atau pembentukan bagian dalam menjadi satu mesin. Lengan penghubung wiper bukanlah produk pembengkokan murni: ia menggabungkan lekukan dengan fitur berlubang dan bagian yang dipelintir, dan melakukan semua operasi ini pada satu mesin menghindari penanganan dan pemasangan ulang yang biasanya diperlukan dalam proses manual bertahap bertahap.
Komponen Kawat Jaring Otomotif
Komponen kawat seperti struktur grid yang digunakan di dalam rangka kursi otomotif memerlukan pendekatan khusus. TheMesin pembentuk kawat jaring BL-WG-2030Smenggabungkan pemberian otomatis, pembentukan grid, pemotongan, dan pengumpulan produk jadi dalam satu proses, dan merupakan contoh jelas otomasi yang menggantikan perakitan manual berulang dengan alur kerja pembentukan berkelanjutan, seperti yang didokumentasikan dalamStudi kasus pembengkokan pelat kursi kursi otomotif.
Otomatisasi di Luar Komponen Kawat Otomotif
Prinsip otomatisasi pembentukan kawat yang sama berlaku melampaui otomotif, di mana pun kawat dibentuk berulang kali pada volume. Komponen kawat industri, produk perangkat keras, komponen listrik, dan aplikasi kawat profil khusus semuanya dapat diproduksi pada peralatan pembentuk otomatis ketika geometri dan volume membenarkannya. Mesin harus dikonfigurasi untuk material dan operasi pembentukan, itulah sebabnya pemasok menyesuaikan peralatan dengan aplikasi. Pengalaman otomasi Belan juga mencakup lini produksi non-standar terintegrasi danSolusi pemrosesan busbar tembaga dan aluminium EV, menunjukkan bahwa logika desain yang sama mentransfer antar aplikasi pembentukan.
Teknologi Kunci di Balik Otomasi Pembentukan Kawat yang Efisien
Efisiensi dalam otomasi pembentukan kawat berasal dari teknologi tertentu yang bekerja bersama. Memahaminya membantu pembeli membandingkan mesin berdasarkan substansi, bukan hanya berdasarkan hitungan sumbu saja.
Kontrol CNC Multi-Sumbu
Kontrol CNC multi-sumbu mengoordinasikan pergerakan pemberian, pembengkokan, rotasi, dan pembentukan sesuai dengan program yang tersimpan. Karena setiap gerakan didefinisikan secara numerik, mesin menghasilkan geometri yang sama pada setiap siklus, dan perubahan produk ditangani melalui pemrograman, bukan dengan membangun ulang perlengkapan.
Penempatan Servo Driven
Motor servo menyediakan pemberian makan dan posisi yang terkontrol, yang menentukan di mana setiap lekukan mendarat sepanjang kawat. Pemberian makan yang akurat menentukan posisi bengkok; Posisi yang akurat mengontrol sudut setiap tikungan. Sistem servo adalah yang mengubah program menjadi bagian yang konsisten secara dimensi, dan stabilitasnya dalam jangka panjang adalah faktor inti dalam keandalan produksi.
Pemberian Otomatis Kawat
Pemberian kawat otomatis menarik material secara terus-menerus dari kumparan, yang mendukung produksi otomatis dengan menghilangkan kebutuhan untuk mengukur dan memberi makan kawat secara manual. Dikombinasikan dengan pemotongan otomatis, mesin dapat memproduksi satu bagian demi komponen lain dengan perhatian operator minimal di antara siklus.
Operasi Pembentukan Terintegrasi
Ketika operasi pembengkokan, penebangan, pemulangan, atau pemotongan diintegrasikan ke dalam satu mesin dan satu program, komponen dibentuk dalam satu alur kerja alih-alih berpindah antar stasiun. Integrasi adalah yang mengurangi waktu penanganan dan pengaturan, dan itulah alasan utama pembentukan otomatis lebih cepat daripada rangkaian langkah manual.
Cara Mengevaluasi Solusi Otomasi Pembentukan Kawat
Memilih solusi otomasi pembentukan kawat yang tepat dimulai dengan mendokumentasikan produk dan prosesnya, bukan dengan mesin perbandingan. Daftar periksa di bawah ini mencakup informasi yang dibutuhkan pemasok untuk merekomendasikan konfigurasi yang sesuai.
- Bahan kawat.Kawat lunak, kawat keras, baja tahan karat, dan kawat yang dibungkus plastik atau berlapis berperilaku berbeda saat diberi makan dan ditekuk. Pastikan mesin dan perkakas sesuai dengan material Anda.
- Diameter kawat atau dimensi material.Untuk kawat bulat, sesuaikan dengan kisaran diameter kawat lunak dan keras; Untuk material datar, perhatikan dimensi penampang. Berjalan di tepi rentang yang dipublikasikan mengundang masalah terbentuk.
- Geometri produk.Hitung bidang dari lengkungan dan panjang keseluruhan bagian. Bagian datar cocok untuk mesin 2D; bagian dengan lekukan di beberapa bidang membutuhkan kemampuan 3D multi-sumbu.
- Jumlah operasi pembentukan.Tentukan apakah bagian hanya perlu dibengkokkan, atau juga dipukul, diputar, atau operasi lain yang harus diintegrasikan ke dalam urutan pembentukan.
- Sumbu CNC yang diperlukan.Select the axis configuration that covers the required movements, no more and no less. Extra axes add capability but also cost.
- Volume produksi.Volume sedang dan tinggi membenarkan pemberian otomatis dan siklus kontinu; Volume yang sangat rendah mungkin tidak. Bersikaplah realistis terhadap permintaan saat ini dan yang diproyeksikan.
- Kebutuhan pemberian makan.Pertimbangkan berat koil, akurasi pemberian, kecepatan pemberian, dan apakah material memerlukan penanganan khusus seperti pelurusan atau pembalut.
- Perlengkapan dan pergantian.Pertimbangkan seberapa sering produk berubah, seberapa cepat program dan alat dapat ditukar, serta dukungan pemasok untuk alat khusus aplikasi.
- Akurasi produk jadi.Tentukan toleransi yang harus dipenuhi oleh bagian Anda dan pastikan akurasi pemberian dan pembengkokan mesin dapat menahannya.
- Perlengkapan tambahan.Tentukan apakah jalur memerlukan pengumpulan komponen otomatis, tempat pemberian makan, stasiun pemeriksaan kualitas, atau peralatan lain untuk mendukung produksi berkelanjutan.
Prinsip panduannya adalah otomatisasi harus dirancang berdasarkan proses produk dan produksi yang sebenarnya. Mesin yang dipilih dari katalog tanpa merujuk pada komponen dan volumenya kemungkinan besar terlalu spesifik atau kurang spesifik untuk pekerjaan tersebut.
Cara meningkatkan efisiensi tanpa terlalu mengotomatisasi
Produsen tidak boleh hanya memilih mesin dengan fungsi terbanyak atau jumlah sumbu terbanyak. Mesin 15-sumbu bukan pembelian yang lebih baik daripada mesin 6-sumbu jika bagian-bagiannya hanya membutuhkan lekukan planar; Kemampuan tambahan ini dibayar tapi tidak pernah digunakan. Solusi yang tepat harus sesuai dengan kompleksitas produk, volume produksi, spesifikasi kabel, operasi yang diperlukan, frekuensi pergantian, dan persyaratan kualitas.
Otomatisasi yang tepat lebih berharga daripada otomatisasi yang tidak perlu. Dalam praktiknya, ini berarti mendefinisikan jumlah sumbu minimum yang mencakup operasi pembentukan, memilih pemberian otomatis jika volume membenarkannya, dan menjaga pergantian tetap sederhana di mana campuran produk sering berubah. Ini juga berarti menjaga pembentukan manual untuk prototipe dan mobil khusus jangka pendek sambil mengotomatisasi komponen berkapasitas tinggi yang dapat diulang — banyak pabrik menggunakan lantai campuran, dan itu biasanya pengaturan yang paling efisien.
Solusi Pembentukan Kawat CNC Belan
Rangkaian mesin pembentuk kawat CNC Belan mencakup skenario utama yang dijelaskan dalam artikel ini, mulai dari pembengkokan 3D berdiameter kecil hingga pembentukan kepala ganda komponen panjang dan pembentukan terintegrasi khusus. Mesin-mesin di bawah ini menunjukkan bagaimana konfigurasi mengikuti aplikasi.
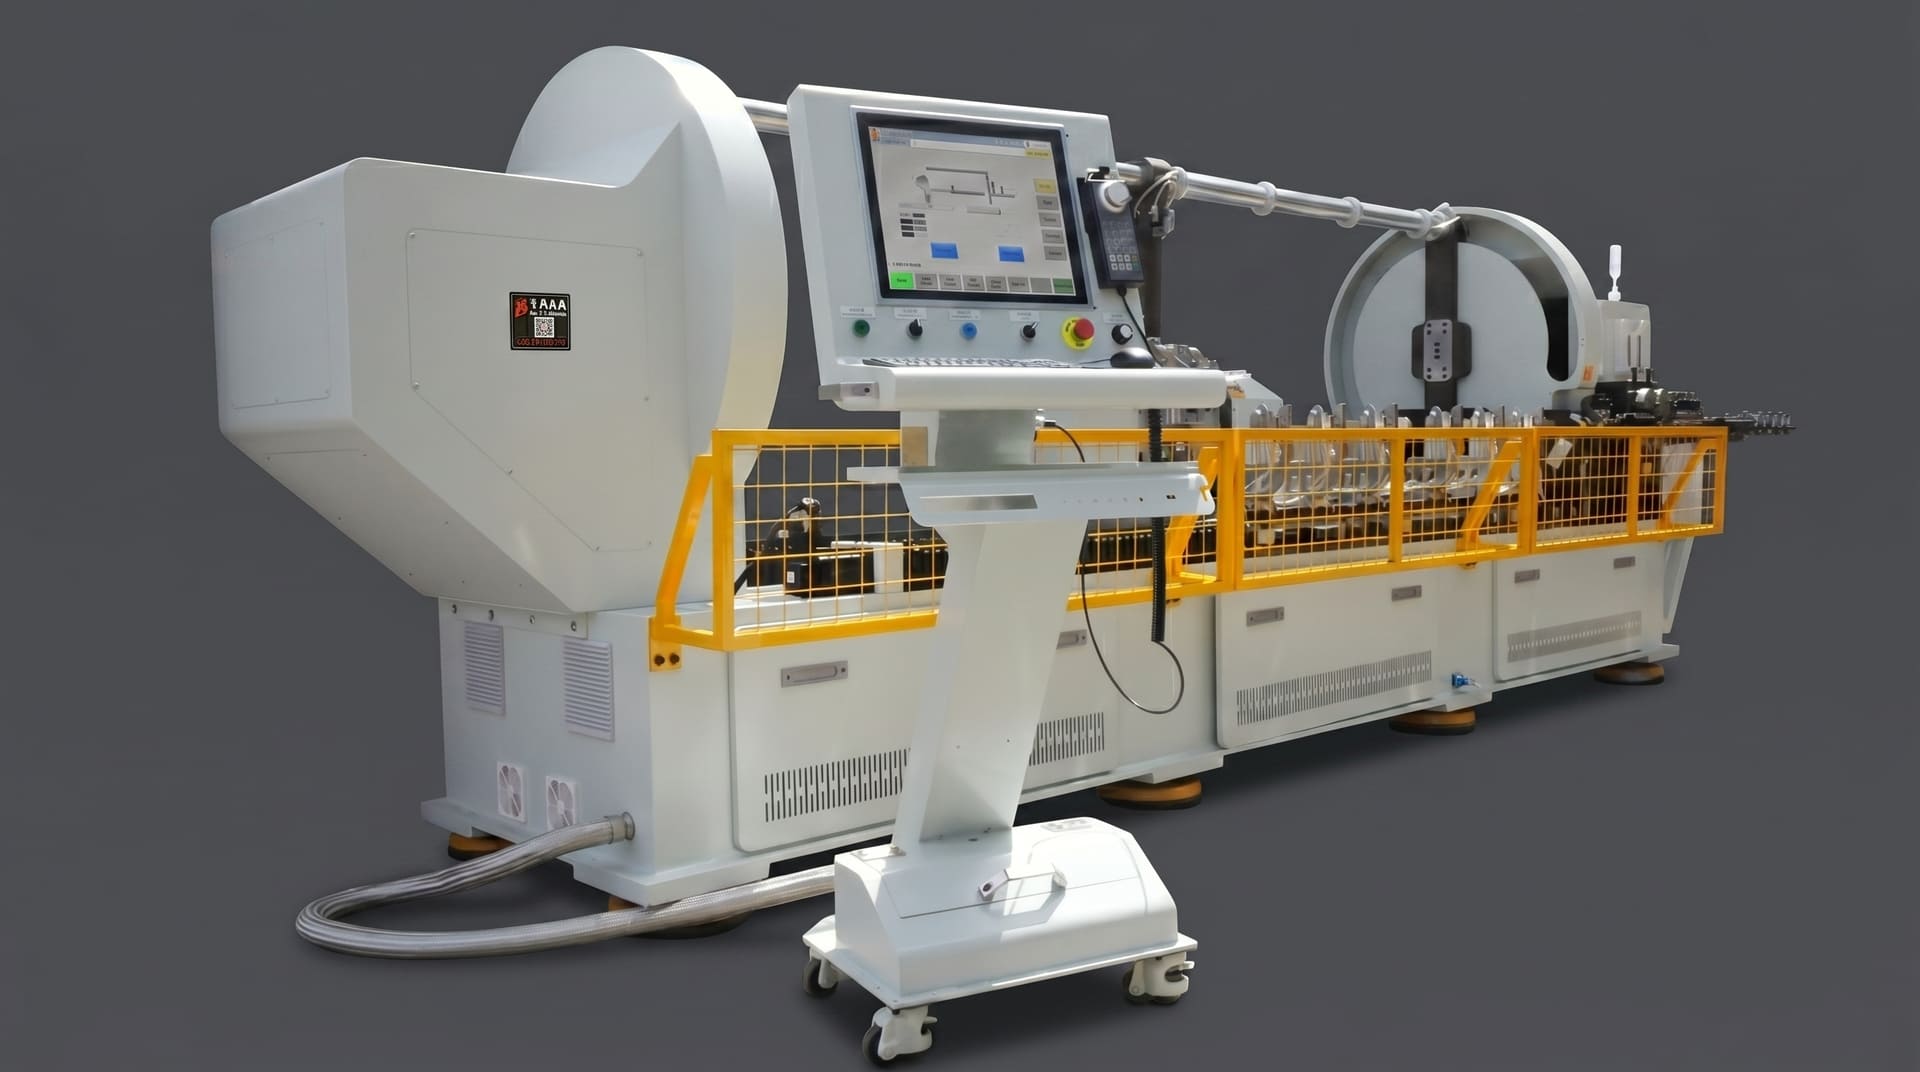
TheBL-2T-15600adalah mesin pembengkok kawat CNC dual-head 15-sumbu untuk komponen kawat otomotif yang panjang dan simetris. Mesin ini memproses kawat lunak dari Φ3,0 hingga 6,0 mm dan kawat keras dari Φ3,0 hingga 4,5 mm, dengan panjang pemrosesan maksimum 2000 mm dan total daya 26,9 kW. Dua kepala yang tersinkronisasi membentuk kedua ujung benda kerja dalam satu siklus, menjaga kedua sisi tetap identik secara dimensi dan memperpendek siklus untuk rangka kursi, rangka kawat kursi belakang, dan komponen panjang serupa.
TheMesin pembengkok kawat CNC 6-sumbu BL-3D-6250dirancang untuk pemrosesan kawat berdiameter kecil: kawat lunak dari Φ1,6 hingga 3,5 mm dan kawat keras dari Φ1,6 hingga 2,5 mm, dengan langkah lentur 580 mm dan daya total 5,6 kW. Kontrol multi-sumbunya melakukan tekuk tiga dimensi yang kompleks sambil mempertahankan konsistensi dimensi, menjadikannya pilihan praktis untuk kawat penyangga dudukan busa, batang pelampung tangki bahan bakar, dan komponen kawat kecil presisi lainnya.
TheMesin pembentuk lengan penghubung wiper BL-YG-12 sumbuDirancang untuk bahan baja datar berukuran 4mm x 9mm dan 4mm x 12mm. Dengan kontrol 12 sumbu dan daya total 55,9 kW, sistem ini mengintegrasikan pemberian otomatis, pembengkokan, punching, pemotongan, dan twisting atau pembentukan dalam, yang menjadikannya solusi mesin tunggal untuk lengan penghubung wiper dan komponen pembentukan gabungan serupa.
TheMesin pembentuk kawat kawat otomotif BL-WG-2030Smenangani kawat baja berbentuk W berukuran Φ2,0 mm dan kawat baja berbungkus plastik berukuran Φ3,0 mm, dengan 28 hingga 34 sumbu dan total daya 30 kW. Aplikasi ini mengintegrasikan pemberian otomatis, pembentukan, pemotongan, dan pengumpulan untuk aplikasi grid rangka kursi otomotif. Ini adalah mesin pembentuk khusus untuk struktur kawat jaring, bukan mesin pembengkok kawat serbaguna, itulah sebabnya mesin ini disesuaikan khusus untuk produk kisi.
Kesimpulan
Otomatisasi pembentukan kawat yang efektif dapat membantu produsen mengurangi operasi manual yang berulang, menyederhanakan langkah produksi, meningkatkan konsistensi, mendukung pembentukan kompleks, meningkatkan efisiensi produksi, dan membangun proses manufaktur yang lebih skalabel. Nilai otomatisasi bukan pada teknologinya sendiri, melainkan pada seberapa dekat teknologi itu sesuai dengan komponen sebenarnya, spesifikasi kabel, dan volume produksi. Pembentukan manual tetap menjadi pilihan yang sah untuk prototipe dan pekerjaan dengan volume rendah, dan lantai produksi terbaik biasanya menggabungkan kedua pendekatan tersebut.
Jika Anda sedang mengevaluasi otomatisasi pembentukan kawat untuk produksi Anda, mulailah dengan mendokumentasikan spesifikasi kawat, gambar produk, dan persyaratan produksi Anda, makahubungi Belanuntuk membahasnya dan mendapatkan solusi pembentuk kawat CNC yang sesuai dengan aplikasi Anda.
Pertanyaan yang Sering Diajukan
Apa itu otomatisasi pembentukan kawat CNC?
Otomatisasi pembentukan kawat CNC adalah penggunaan mesin yang dikendalikan komputer untuk melakukan langkah-langkah pembentukan kawat seperti pemberian makan, penempatan, pembengkokan, pembentukan, dan pemotongan tanpa intervensi manual. Program tersimpan mengoordinasikan pergerakan servo multi-sumbu, sehingga program yang sama menghasilkan bagian yang sama di setiap siklus dan produk diubah dengan pemrograman ulang daripada membangun ulang perlengkapan.
Bagaimana otomatisasi CNC meningkatkan efisiensi pembentukan kawat?
Otomatisasi meningkatkan efisiensi dengan menghilangkan sumber kerugian dalam pembentukan manual: pemberian makan, penempatan, pembentukan, dan pemotongan otomatis menggantikan operasi manual berulang, pemrosesan terintegrasi mengurangi penanganan antar tahap, dan produksi CNC yang dapat diulang mengurangi pengerjaan ulang. Waktu siklus diatur oleh mesin, bukan kecepatan operator, dan konsistensi tidak bergantung pada operator yang bertugas.
Komponen otomotif apa yang dapat diproduksi dengan pembentukan kawat otomatis?
Aplikasi yang didukung meliputi rangka kursi, struktur kawat kursi belakang, kawat busa, lengan penghubung wiper, komponen penghubung otomotif, dan struktur kursi kawat jaring. Setiap komponen disesuaikan dengan konfigurasi mesin: bagian simetris panjang dengan pembentukan kepala ganda, bagian berdiameter kecil dengan mesin 6 sumbu, dan bagian pembengkokan, punching, serta twisting gabungan pada mesin 12-sumbu terintegrasi.
Apakah satu mesin pembentuk kawat otomatis dapat melakukan beberapa operasi?
Beberapa mesin Belan mengintegrasikan berbagai operasi, seperti BL-YG-12A, yang menggabungkan pemberian makan, pembengkokan, penebangan, pemotongan, dan pemelintir atau pembentukan dalam dalam satu mesin. Kemampuan yang tepat bergantung pada konfigurasi mesin dan kebutuhan produk, sehingga mesin harus dipilih sesuai dengan operasi pembentukan yang sebenarnya dibutuhkan oleh bagian tersebut.
Bagaimana cara memilih solusi otomatisasi pembentukan kawat yang tepat?
Mulailah dengan mendokumentasikan material kawat, dimensi, geometri produk, volume produksi, operasi pembentukan yang diperlukan, akurasi produk jadi, dan tingkat otomatisasi yang Anda butuhkan. Solusi yang tepat cocok dengan faktor-faktor ini dibandingkan mesin dengan fungsi terbanyak. Berbagi gambar produk dan data produksi dengan pemasok membantu menyesuaikan konfigurasi.
Bisakah Belan menyesuaikan solusi pembentuk kawat CNC?
Ya. Belan dapat merekomendasikan konfigurasi mesin dan solusi pembentukan yang sesuai berdasarkan gambar produk, spesifikasi material, dan kebutuhan produksi. Berbagi spesifikasi kabel dan output target membantu memastikan kelas mesin, konfigurasi sumbu, dan alat yang benar sebelum mengambil keputusan investasi.