


Saat mencari mesin bending busbar CNC, tentukan radius lengkungan dalam secara terpisah untuk lekukan datar dan tepi. Anda dapat menentukan radius dalam yang sama untuk kedua arah jika uji coba pada material berniat produksi menunjukkan bahwa kedua lengkungan bertemu dengan gambar dan pas dengan rakitan. Sampel flatwise saja sudah memberikan bukti untuk flatwise bend. Untuk bengkok ke tepi, minta sampel dan catatan pengukuran sendiri sebelum menyetujui alat tersebut.
Panduan ini berlaku untuk busbar tembaga persegi panjang padat, seperti tautan pada switchgear dan rakitan distribusi daya. Gunakan gambar bagian yang sudah jadi untuk menentukan radius yang dibutuhkan, lalu gunakan contoh lengkungan untuk menilai apakah pemasok dapat memproduksinya secara konsisten.
Bagaimana arah pembengkokan mengubah keputusan radius
MisalkanWadalah lebar batang tembaga danTketebalannya. Theradius dalam, atauR, diukur pada sisi cekung dari lengkungan yang sudah selesai setelah bagian dilepaskan dari perkakas.
| Apa yang harus dibandingkan | Bengkok datar | Lengkungan sisi |
|---|---|---|
| Bagaimana batang melengkung | Keluar dari bidang wajah lebar | Di bidang wajah lebar |
| Dimensi penampang dari dalam ke luar lengkungan | Ketebalan, T | Lebar, W |
| Apa yang perlu diperiksa pada bagian uji coba | Permukaan lengkungan luar, sudut dan radius akhir, serta dimensi kaki | Tepi luar untuk retakan, tepi dalam untuk melengkung atau distorsi, sudut dan radius selesai, serta putaran |
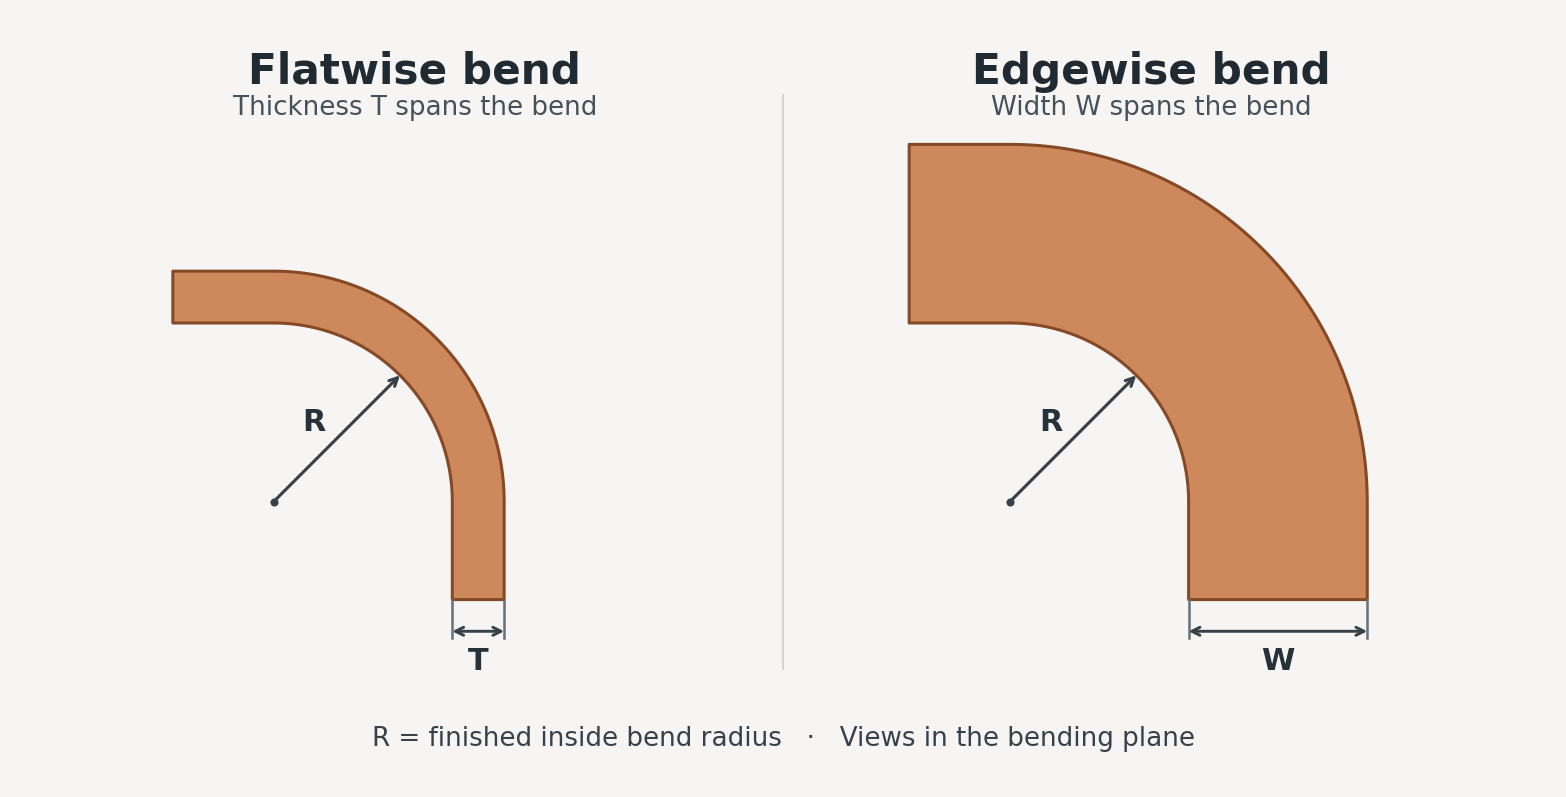
Untuk sebuahLebar 30 mm × ketebalan 5 mmbar, dimensi dalam-ke-luar adalah 5 mm dalam lekukan datar dan 30 mm dalam tikungan tepi. Pada radius dalam yang sama, orientasi sisi dapat meregangkan material luar lebih jauh karena lekukan membentang pada dimensi yang lebih lebar. Contoh ini menggambarkan geometri. Radius yang dapat dicapai masih bergantung pada kadar dan temper tembaga, penampang, kondisi tepi, dan perkakas. LihatBusbar Tembaga Lentur untuk Switchgear dan Panel Kontrol.
Cara menentukan radius lenturan minimum untuk bagian Anda
Mulailah dengan radius yang dapat diakomodasi oleh rakitan Anda. Tentukan kadar dan temper tembaga, lebar dan ketebalan, arah lengkungan, radius dalam yang selesai, dan sudut pada gambar. Tandai permukaan pemasangan dan pusat lubang yang mengontrol kecocokan rakitan. Sertakan persyaratan permukaan atau tepi yang harus dipenuhi oleh pemasok. Jika ruang yang tersedia memungkinkan, berikan pemasok rentang radius yang dapat diterima agar teknik dapat mengevaluasi opsi perkakas.
Tabel radius lentur yang dipublikasikan dapat membantu dalam tinjauan gambar awal. Tabel 6 dalam panduan Copper Development Association dan European Copper Institute, misalnya, memberikan panduan berbasis ketebalan untuk tembaga berkonduktivitas tinggi dalam temper setengah keras atau keras. Anggap saja sebagai titik awal dalam lingkup materi tersebut. Kualifikasi lengkungan sisi menggunakan lebar, temper, dan alat yang sebenarnya, serta kualifikasi ulang jika desain berubah menjadi aluminium atau stok dengan lapisan atau isolasi yang berbeda. LihatTembaga untuk Busbar, bagian 1.2.2.2.7 dan Tabel 6.
Apa yang harus diukur dalam uji coba bengkok pemasok
- Gunakan materi yang ingin Anda beli.Untuk perbandingan yang sama, buatlah potongan uji yang rata dan sisi dari batch yang sama, dengan tingkat yang sama, temper, penampang, dan kondisi tepi yang sama. Minta pemasok untuk mengidentifikasi konfigurasi mesin dan alat yang digunakan untuk setiap arah.
- Catat radius alat dan radius akhir secara terpisah.Sepakati metode yang sesuai dengan toleransi gambar, seperti pengukuran profil. Setelah melepaskan bagian, ukur radius dalam dan sudut akhir. Springback adalah pemulihan elastis setelah dilepaskan. Jika uji coba dapat menangkap sudut yang dimuat, rekam bersamaan dengan sudut yang dilepaskan. Catat setiap overbend yang diprogram secara terpisah agar kedua nilai dapat diinterpretasikan dengan benar.
- Periksa bagian lengkap dalam posisi perakitan.Sertakan bagian yang berfokus pada produksi dengan lekukan dan lubang sebenarnya. Gunakan datum gambar untuk memeriksa panjang kaki, posisi lubang, penyelarasan kontak-muka, dan putaran jika memungkinkan. Pasang bagian tersebut di perlengkapan inspeksi tanpa memaksanya. Sepakati bagaimana pemasok akan mendokumentasikan kondisi permukaan serta retak atau distorsi.
- Setuju soal run penerimaan.Sebelum menutup perkakas atau peralatan, atur jumlah sampel, metode pengukuran, toleransi penarikan, dan target waktu siklus yang berlaku. Jika Anda berencana memverifikasi ini pada uji penerimaan pabrik (FAT), sertakan bengkok kritis dan bagian akhir yang paling menuntut dalam rencana uji.
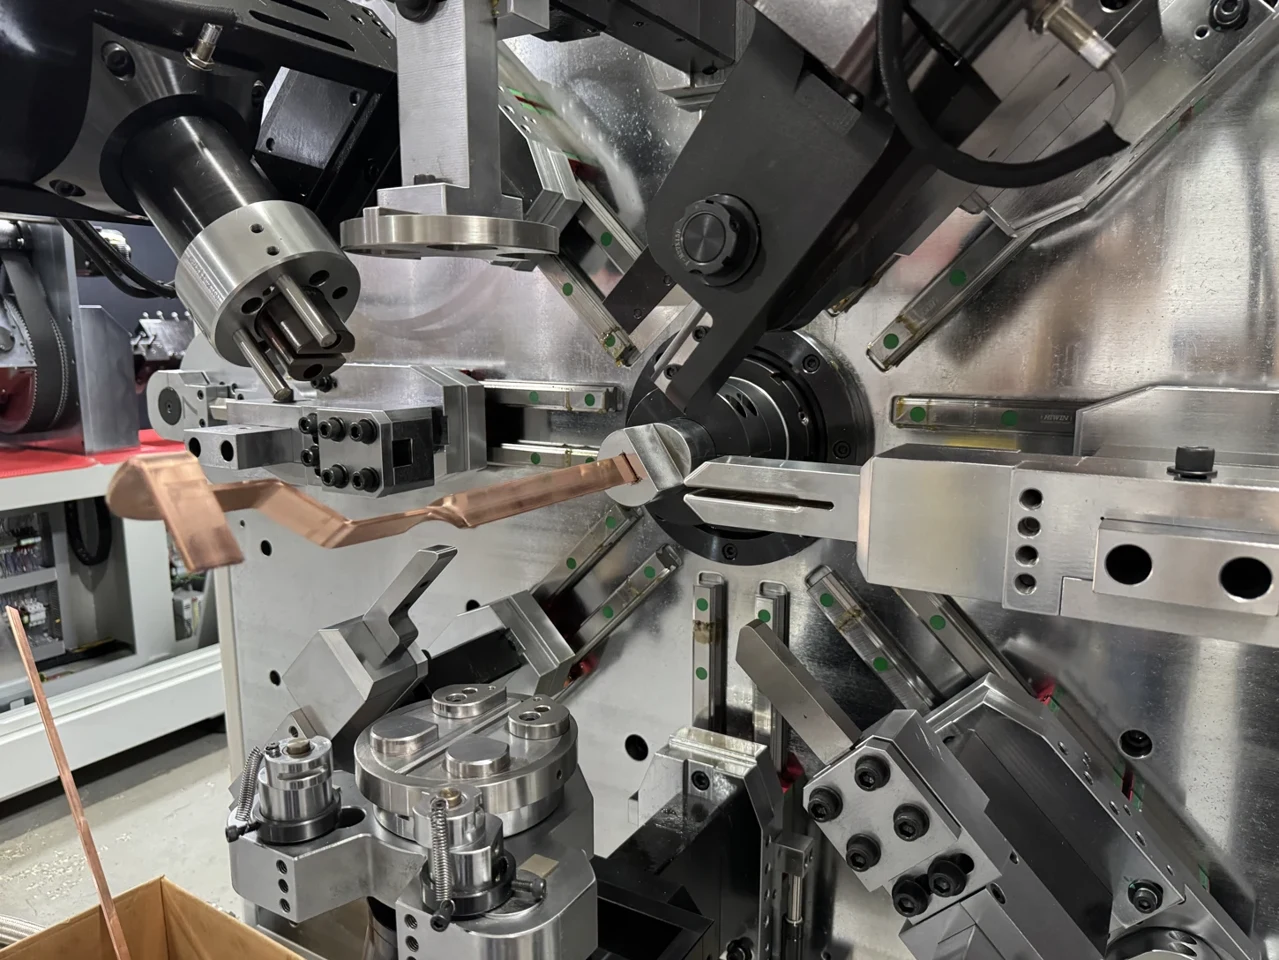
Jika sampel sisi gagal pada radius yang ditentukan, tinjau alat dan tanyakan apakah rakitan dapat menerima radius dalam yang lebih besar. Minta pemilik desain menyetujui setiap perubahan pada gambar, lalu ulangi uji coba sesuai persyaratan yang telah direvisi.
Cek tunjangan bend sekaligus.Allowance lenturan adalah panjang yang diberikan pada bagian melengkung saat mengembangkan blank. Konfirmasi untuk setiap arah lengkungan menggunakan uji coba yang diukur agar panjang potongan dan lubang yang dipunch sesuai dengan gambar akhir. Kemudian periksa panjang dan posisi lubang yang dikembangkan pada bagian lengkap. LihatPenjelasan Autodesk tentang tabel lentur terukur.
Gunakan gambar untuk daftar pendek mesin BELAN
BELAN memulai dengan gambar bagian, material, penampang, toleransi, dan output yang direncanakan. Sebagai contoh, BL-TP-50-7E mencantumkan rentang busbar tembagaLebar 15–45 mm dan ketebalan 1,0–7,0 mm. Contoh 30 × 5 mm termasuk dalam rentang tersebut, sehingga mesin dapat masuk daftar pendek untuk ditinjau. Teknik masih perlu memeriksa radius yang diminta, arah pembengkokan, perkakas, dan geometri bagian jadi.Spesifikasi BL-TP-50-7E.
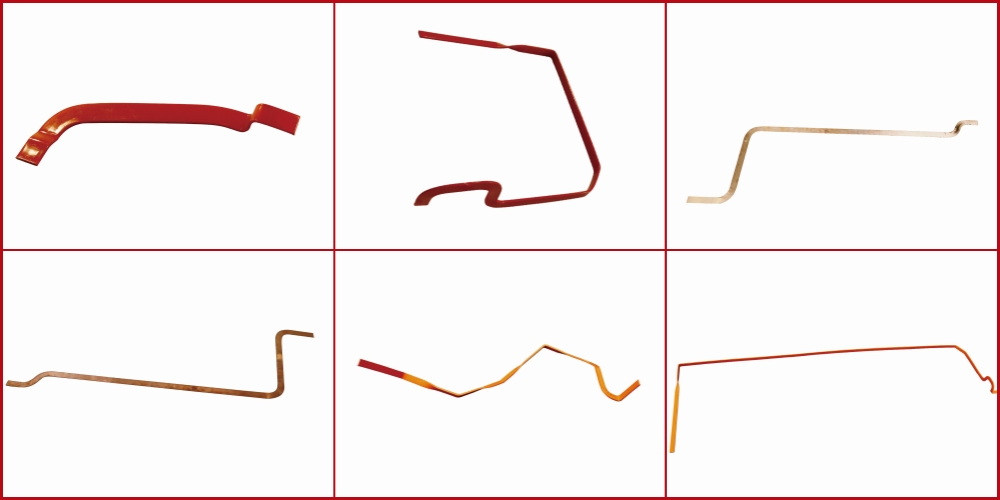
Untuk penawaran atau tinjauan sampel, kirimkan revisi gambar kepada BELAN, kadar dan temper tembaga, penampang, arah tekuk, toleransi radius dan sudut akhir, serta volume produksi yang diharapkan. Jika kesesuaian perlengkapan menentukan penerimaan, sertakan gambar perlengkapan atau datum perakitan utama. Mintalah uji coba pada bagian yang paling sulit dibentuk sebelum menyelesaikan peralatan dan perkakas.Mesin bending busbar BELAN dan permintaan penawaran.


