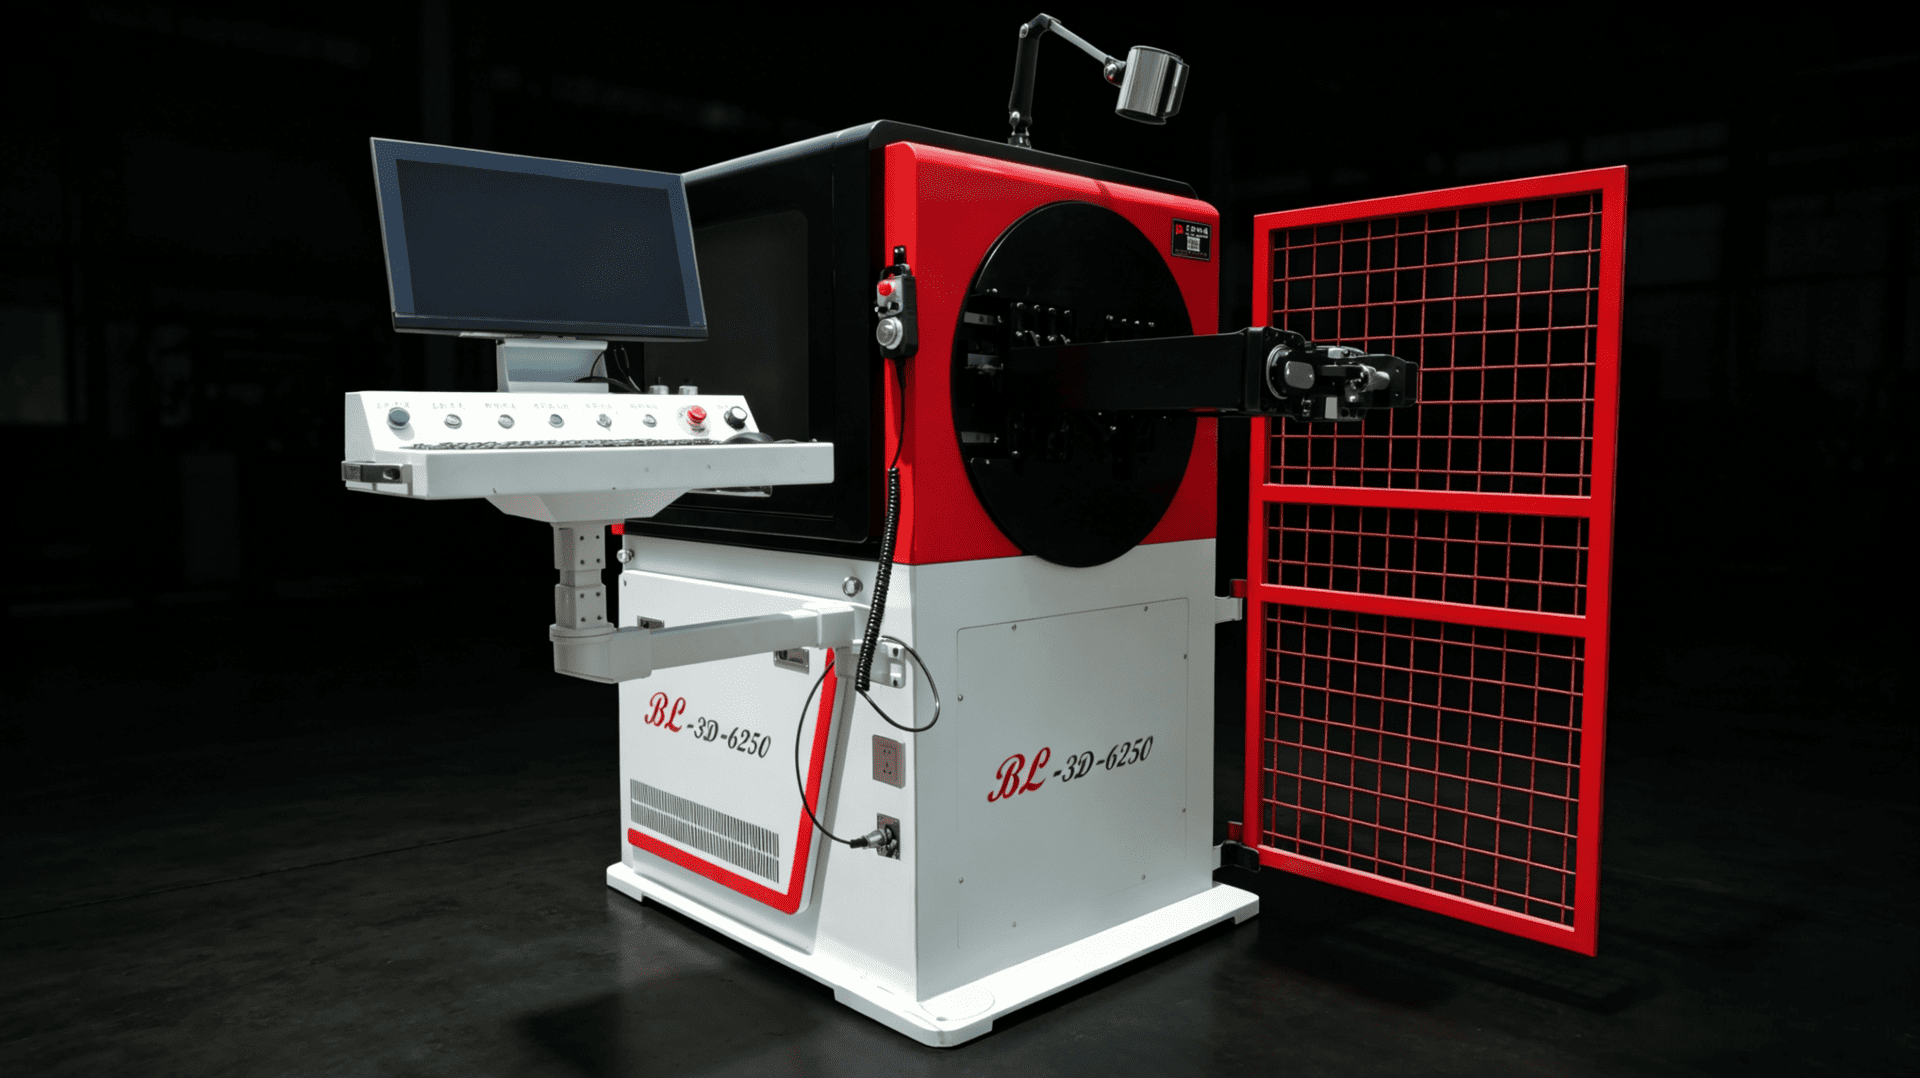
Komponen kawat kursi otomotif harus mereproduksi profil lengkungan yang sama sambil memenuhi persyaratan pemrosesan produk yang berbeda. Saat memilihpembentukan kawat dudukanperalatan, pabrik perlu mempertimbangkan baik struktur mesin maupun bagaimana operator mereka akan mempelajari metode pengaturan dan penyesuaian.BELANmengembangkanBL-3D-6250untuk jenis komponen ini. Untuk kunjungan pelatihan Woodbridge Brasil, seorang teknisi telah melakukan perjalanan dari China ke pabrik pelanggan, menggabungkan aplikasi peralatan dan pembelajaran praktis.
Mengapa Pembentukan Kontinu Penting untuk Suku Cadang Kawat Otomotif
Saat pemberian makan, pembengkokan, dan pemotongan dilakukan secara terpisah, benda kerja harus ditempatkan atau diposisikan kembali di antara langkah-langkah. Dalam produksi batch, tugas pendukung ini membutuhkan waktu dan menambah serah terima proses yang perlu dikelola.
Dengan pemrosesan otomatis, staf produksi dapat lebih fokus pada konfirmasi program, inspeksi sampel, dan kondisi mesin. Output yang konsisten bergantung pada koordinasi operasi pemrosesan, kondisi material, dan metode operasi.
Nilai pembengkokan otomatis untuk kawat busa kursi otomotif—komponen kawat baja yang digunakan dalam busa kursi otomotif—oleh karena itu harus dinilai di seluruh proses. Pemberian material, pembentukan profil bengkok, dan pemotongan harus bekerja bersama di sekitar bagian yang sama.
Hubungkan Putary-Head Bending dengan Feeding dan Cutting
Mengatur Operasi Berkelanjutan untuk Bagian Berulang
TheBL-3D-6250menggabungkan struktur pembengkokan kepala putar dengan pemberian dan pemotongan otomatis untuk memproses komponen kawat baja. Menggabungkan operasi-operasi ini membantu mengurangi kebutuhan untuk memindahkan benda kerja yang sebagian jadi antar mesin terpisah dan membangun proses berkelanjutan untuk bagian yang berulang.
Saat mengevaluasipembentukan kawat dudukanperalatan, pilih produk representatif yang mencakup fitur utama pembengkokan. Bagian dengan panjang penampang lurus, arah pembekukan, atau bentuk lokal yang berbeda mungkin memerlukan urutan pembentukan dan pengaturan alat yang berbeda.
Konfirmasi Kinerja Pemrosesan dengan Sampel Aktual
Operasi kontinu dapat mengurangi penanganan antar langkah proses, tetapi hal ini saja tidak menentukan hasil dari produk tertentu. Geometri bagian, material, dan persyaratan inspeksi semuanya memengaruhi perencanaan produksi.
Pendekatan yang lebih berguna adalah membuat suku cadang uji coba menggunakan material dan gambar pelanggan, mencatat kondisi akhir dan pengaturan pemrosesan, lalu mendiskusikan kapasitas target. Ini menghubungkan evaluasi peralatan dengan kebutuhan pembelian yang spesifik.
Kontrol Program dan Tata Letak Workshop yang Kompak
Simpan Program Produk untuk Pesanan Berulang
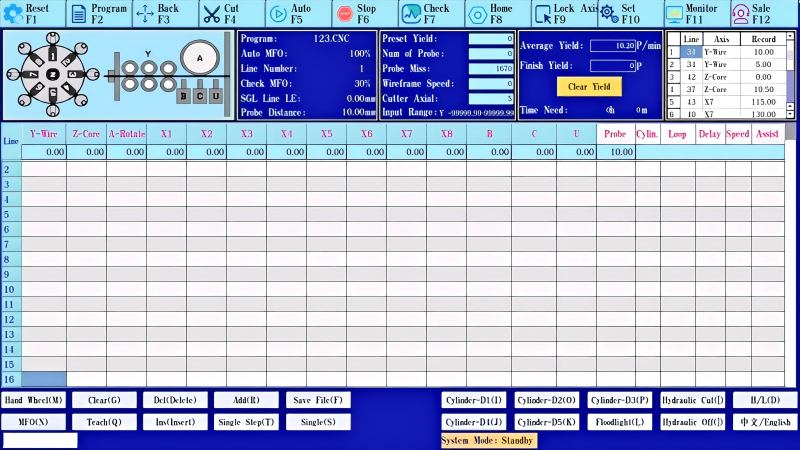
BL-3D-6250 menggunakan CNC dan kontrol servo untuk mengoordinasikan operasi pemrosesan dan mendukung manajemen program produk. Program yang telah dikonfirmasi menyediakan dasar untuk persiapan produksi selanjutnya, sehingga pengaturan untuk berbagai produk lebih mudah dibedakan dan dikelola.
Program tersimpan harus dikelola bersama dengan materi, alat, dan revisi produk. Sebelum menarik kembali program untuk produksi, konfirmasi kondisi saat ini dan periksa bagian pertama. Pengaturan untuk revisi sebelumnya atau materi yang berbeda sebaiknya tidak diterapkan tanpa memeriksa.
Rencanakan Sel Pembentuk Terkonsentrasi
Struktur kompak model ini membantu pabrik mengatur area pemrosesan yang terkonsentrasi. Rencanakan ruang di sekitar posisi rak material, arah operasi, dan pengumpulan bagian jadi untuk mengurangi pergerakan yang tidak perlu.
Saat membeli peralatan pemrosesan kawat kursi otomotif, periksa ruang beban, pemeliharaan, dan aliran material serta dimensi mesin utama. Tata letak praktis memengaruhi bagaimana perubahan material harian, inspeksi, dan servis diatur.
Evaluasi Kesesuaian untuk Setiap Produk
BL-3D-6250 terutama ditujukan untuk komponen kawat busa kursi otomotif. Tergantung pada kebutuhan produk, bagian kawat baja lain, seperti batang pelampung tangki bahan bakar, juga dapat dievaluasi. Aplikasi yang berbeda memiliki profil tekukan dan kebutuhan dimensi yang berbeda, sehingga material, alat, dan urutan pembentukan harus dikonfirmasi secara terpisah.
Jika salah satupembentukan kawat dudukanMesin diharapkan mencakup beberapa bagian, menyediakan spesifikasi material, gambar, toleransi kritis, dan campuran produk secara bersamaan. Gunakan contoh uji coba untuk menentukan alat mana yang perlu diubah, program mana yang dapat dipertahankan, dan pemeriksaan apa yang diperlukan setelah pergantian produk.
Ruang lingkup aplikasi yang jelas membantu pabrik merencanakan pesanan dan pengembangan produk di masa depan. Nilai pemilihan peralatan terletak pada pencocokan mesin dengan campuran produk sebenarnya, bukan sekadar mencari fungsi lebih banyak atau rentang pemrosesan yang lebih luas.
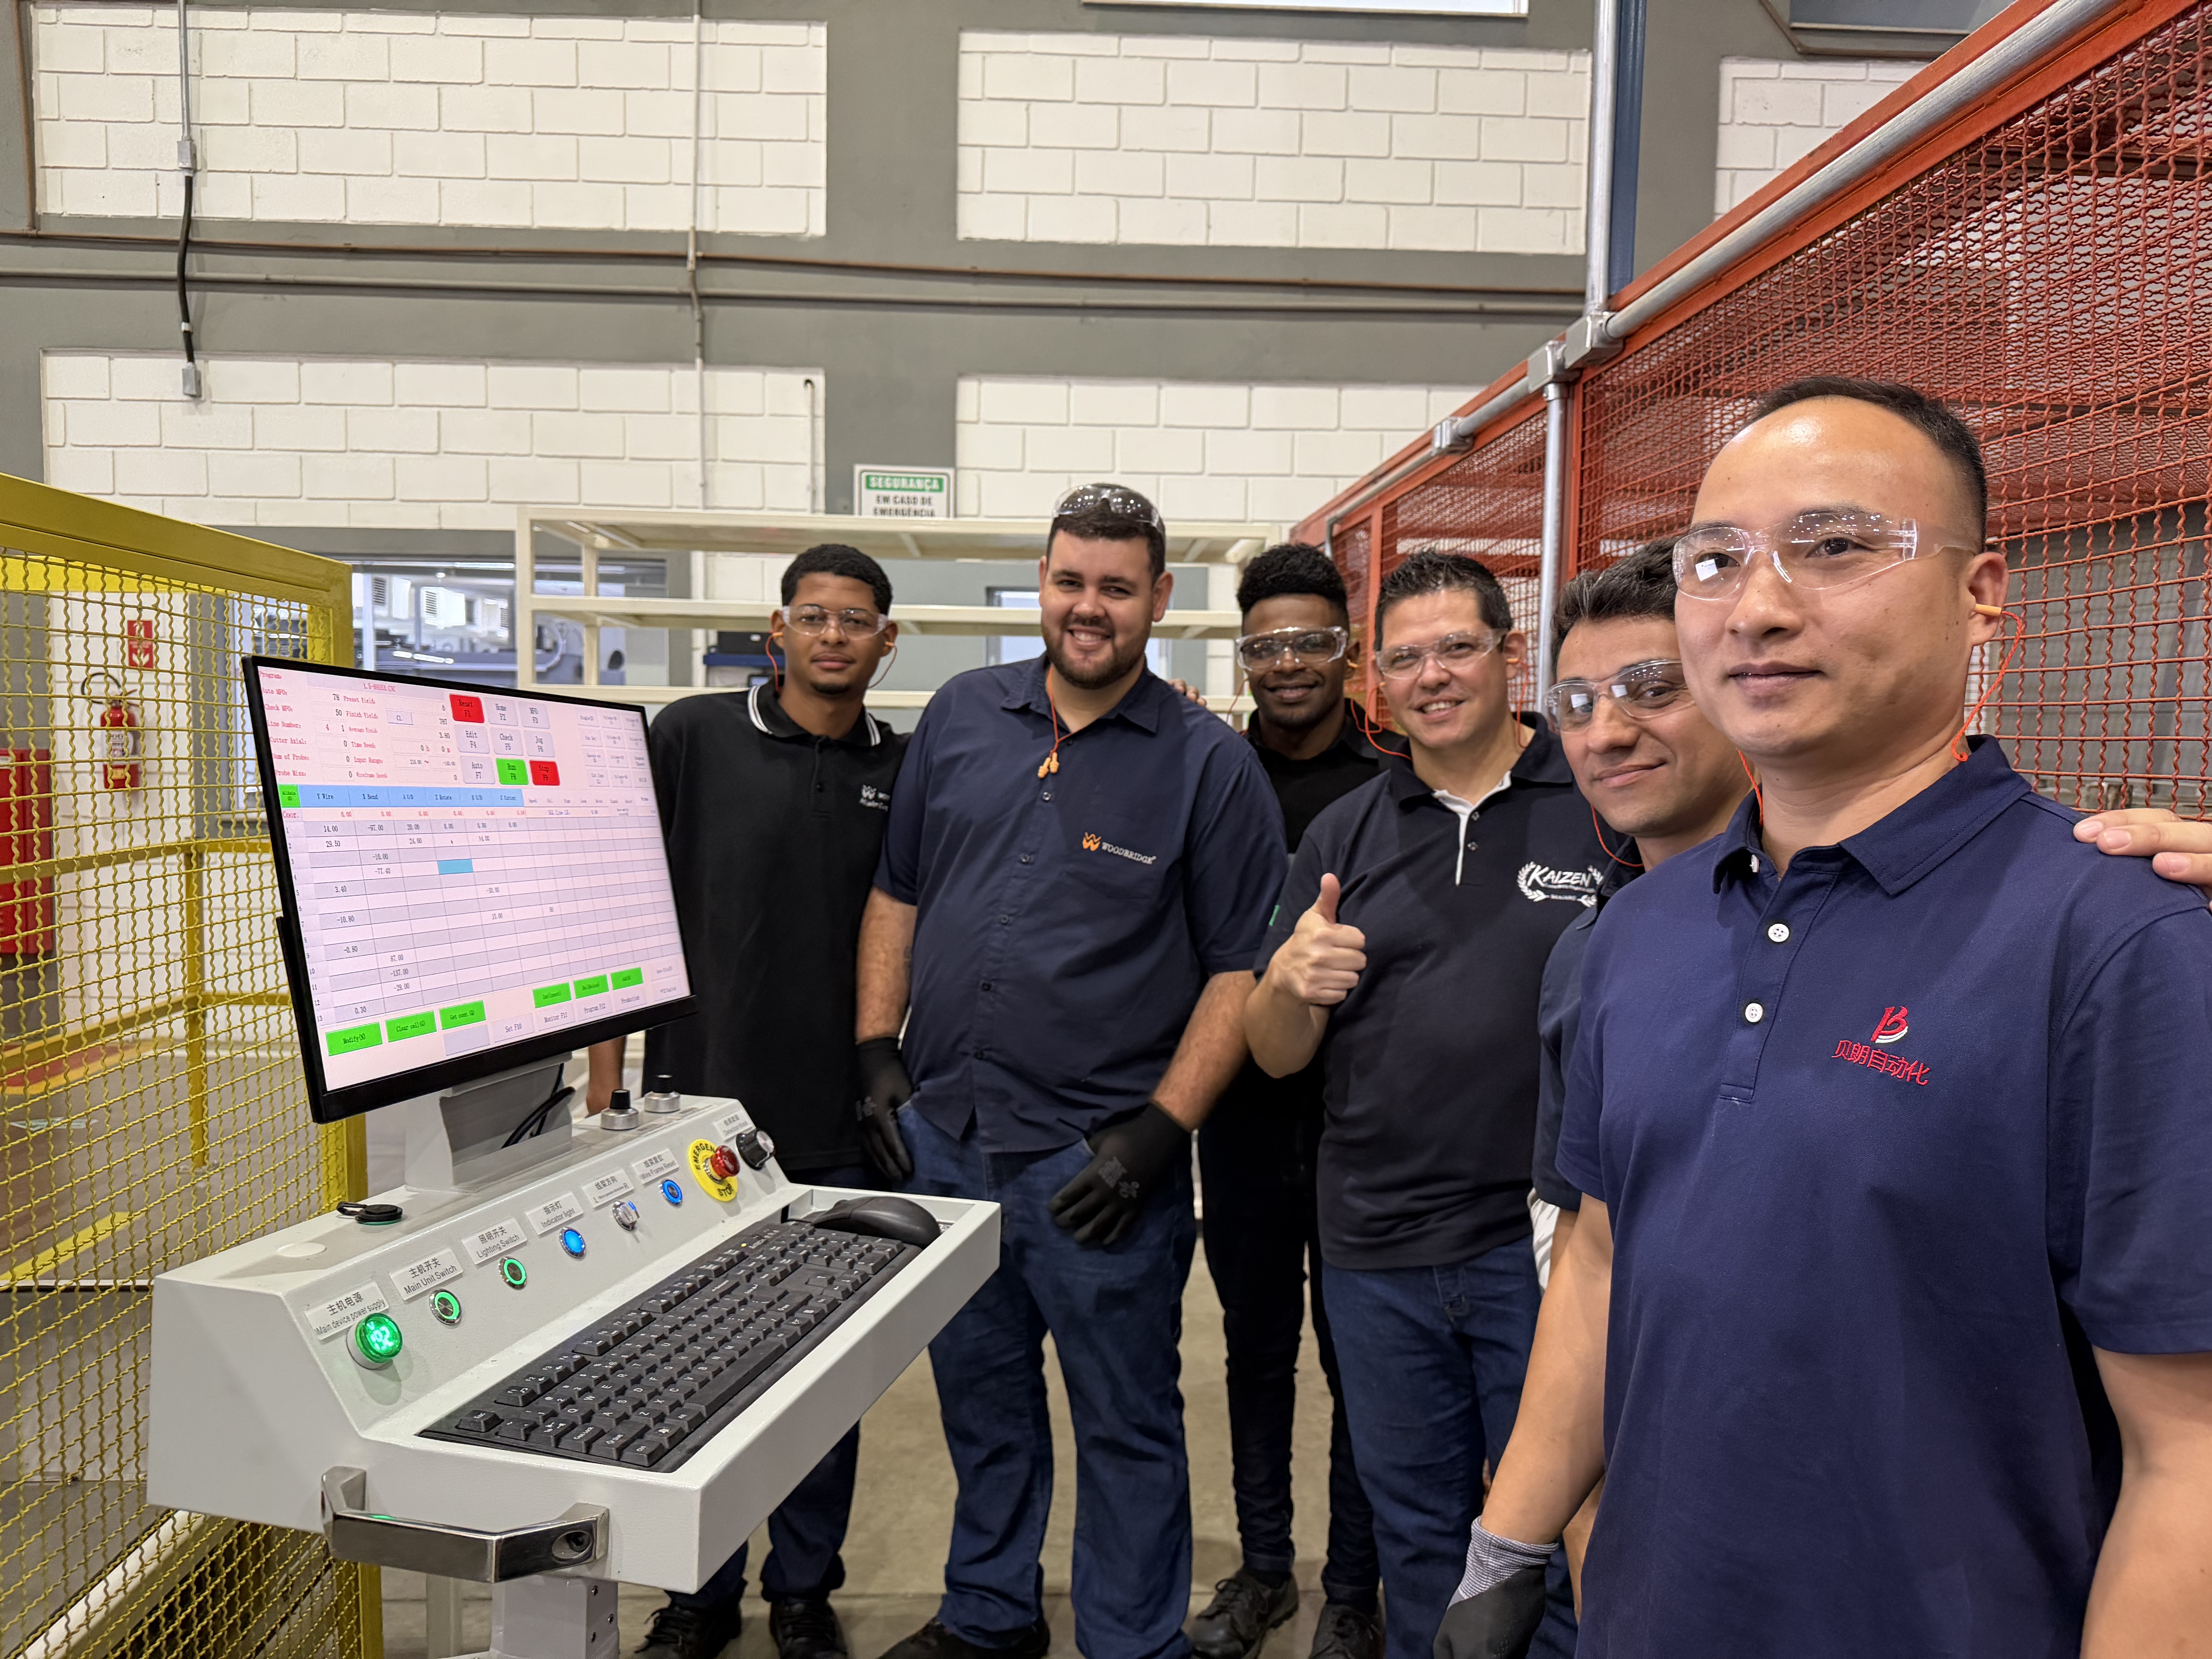
Pelatihan pabrik Woodbridge Brazil — foto referensi yang disediakan pelanggan.
Pelatihan di Woodbridge Brazil Menghubungkan Peralatan dengan Keterampilan Operator
Seorang teknisi melakukan perjalanan dari China ke pabrik pelanggan
Kunjungan layanan ini untukPabrik Woodbridge di Brasil. Mesin pelatihan adalahBL-3D-6250, terutama ditujukan untuk bagian kawat busa kursi otomotif. Di lokasi pelanggan, teknisi dapat mendiskusikan pertanyaan operasi dan pengaturan secara langsung serta menghubungkan instruksi program dengan sampel sebenarnya.
Layanan di lokasi memberikan tim pelanggan lingkungan praktis untuk memahami peralatan. Untuk penyesuaian setelah perubahan produk, inspeksi bagian jadi, dan perawatan rutin, operator perlu memahami tujuan setiap tugas serta langkah-langkah yang terlibat.
Hubungkan Rencana Pelatihan dengan Kriteria Penerimaan Produksi
BELAN biasanya menjadwalkan7–10 hari untuk jenis pelatihan ini, dengan durasi disesuaikan sesuai dengan seberapa baik tim pelanggan mempelajari operasi. Kriteria penerimaan adalahproduksi massal suku cadang yang sukses dan pelanggan menandatangani rencana pelatihan, menyelaraskan tujuan pelatihan dengan kebutuhan produksi aktual.
Untuk pabrik yang mempersiapkan pengenalan peralatan, seleksi awal, uji coba, dan pelatihan operator harus dipertimbangkan bersama-sama. Menyediakan gambar dan kebutuhan produksi sebelumnya membantu mendefinisikan konfigurasi dan merencanakan pelatihan terkait tugas-tugas yang akan dilakukan operator di lokasi.
Diskusikan Bagian Kawat Anda dan Kebutuhan Pelatihan
Hubungi BELANdengan gambar, diameter kawat, dan output target untuk dibahaspembentukan kawat dudukankonfigurasi peralatan dan rencana pelatihan yang sesuai.
BELAN Machinery, penyedia solusi pembentuk kawat otomotif Anda yang ahli.