


Kamu memprogram 90 gelar. Bar dilepas dari mesin pada suhu 92. Tidak ada yang menyentuh apa pun — tembaga itu hanya menarik dirinya sendiri setengah jalan. Setiap bengkel yang membuat tembaga datar menemuinya di minggu pertama, dan solusinya bukan silinder yang lebih berat atau cetakan baru. Di modernmesin pembengkok busbar, springback adalah variabel yang diprogram, sama seperti panjang feed dan radius dalam. Berikut cara kami mendapatkan nilai kompensasi di lantai produksi — dan mempertahankannya.
Dari Mana Pemulihan Berasal
Lengkungan tersebut secara plastis mendistorsi radius dalam batang, tetapi lapisan luar tetap elastis. Lepaskan tekanan, dan lapisan elastis itu menarik batang setengah ke arah datar. Pemulihan ini tidak terjadi secara acak —springback busbar tembagaTergantung pada tiga variabel yang tercatat. Tulis di atas kertas dankompensasi sudut tekukan busbarmenjadi aritmatika, bukan folklor.
Tiga Variabel yang Mengatur Sudut Pemulihan
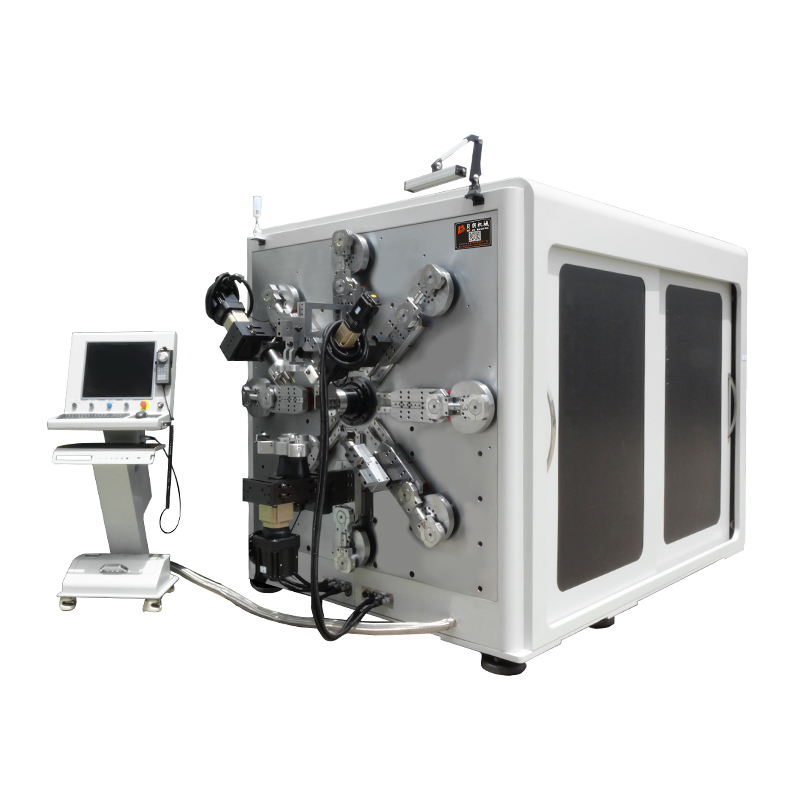
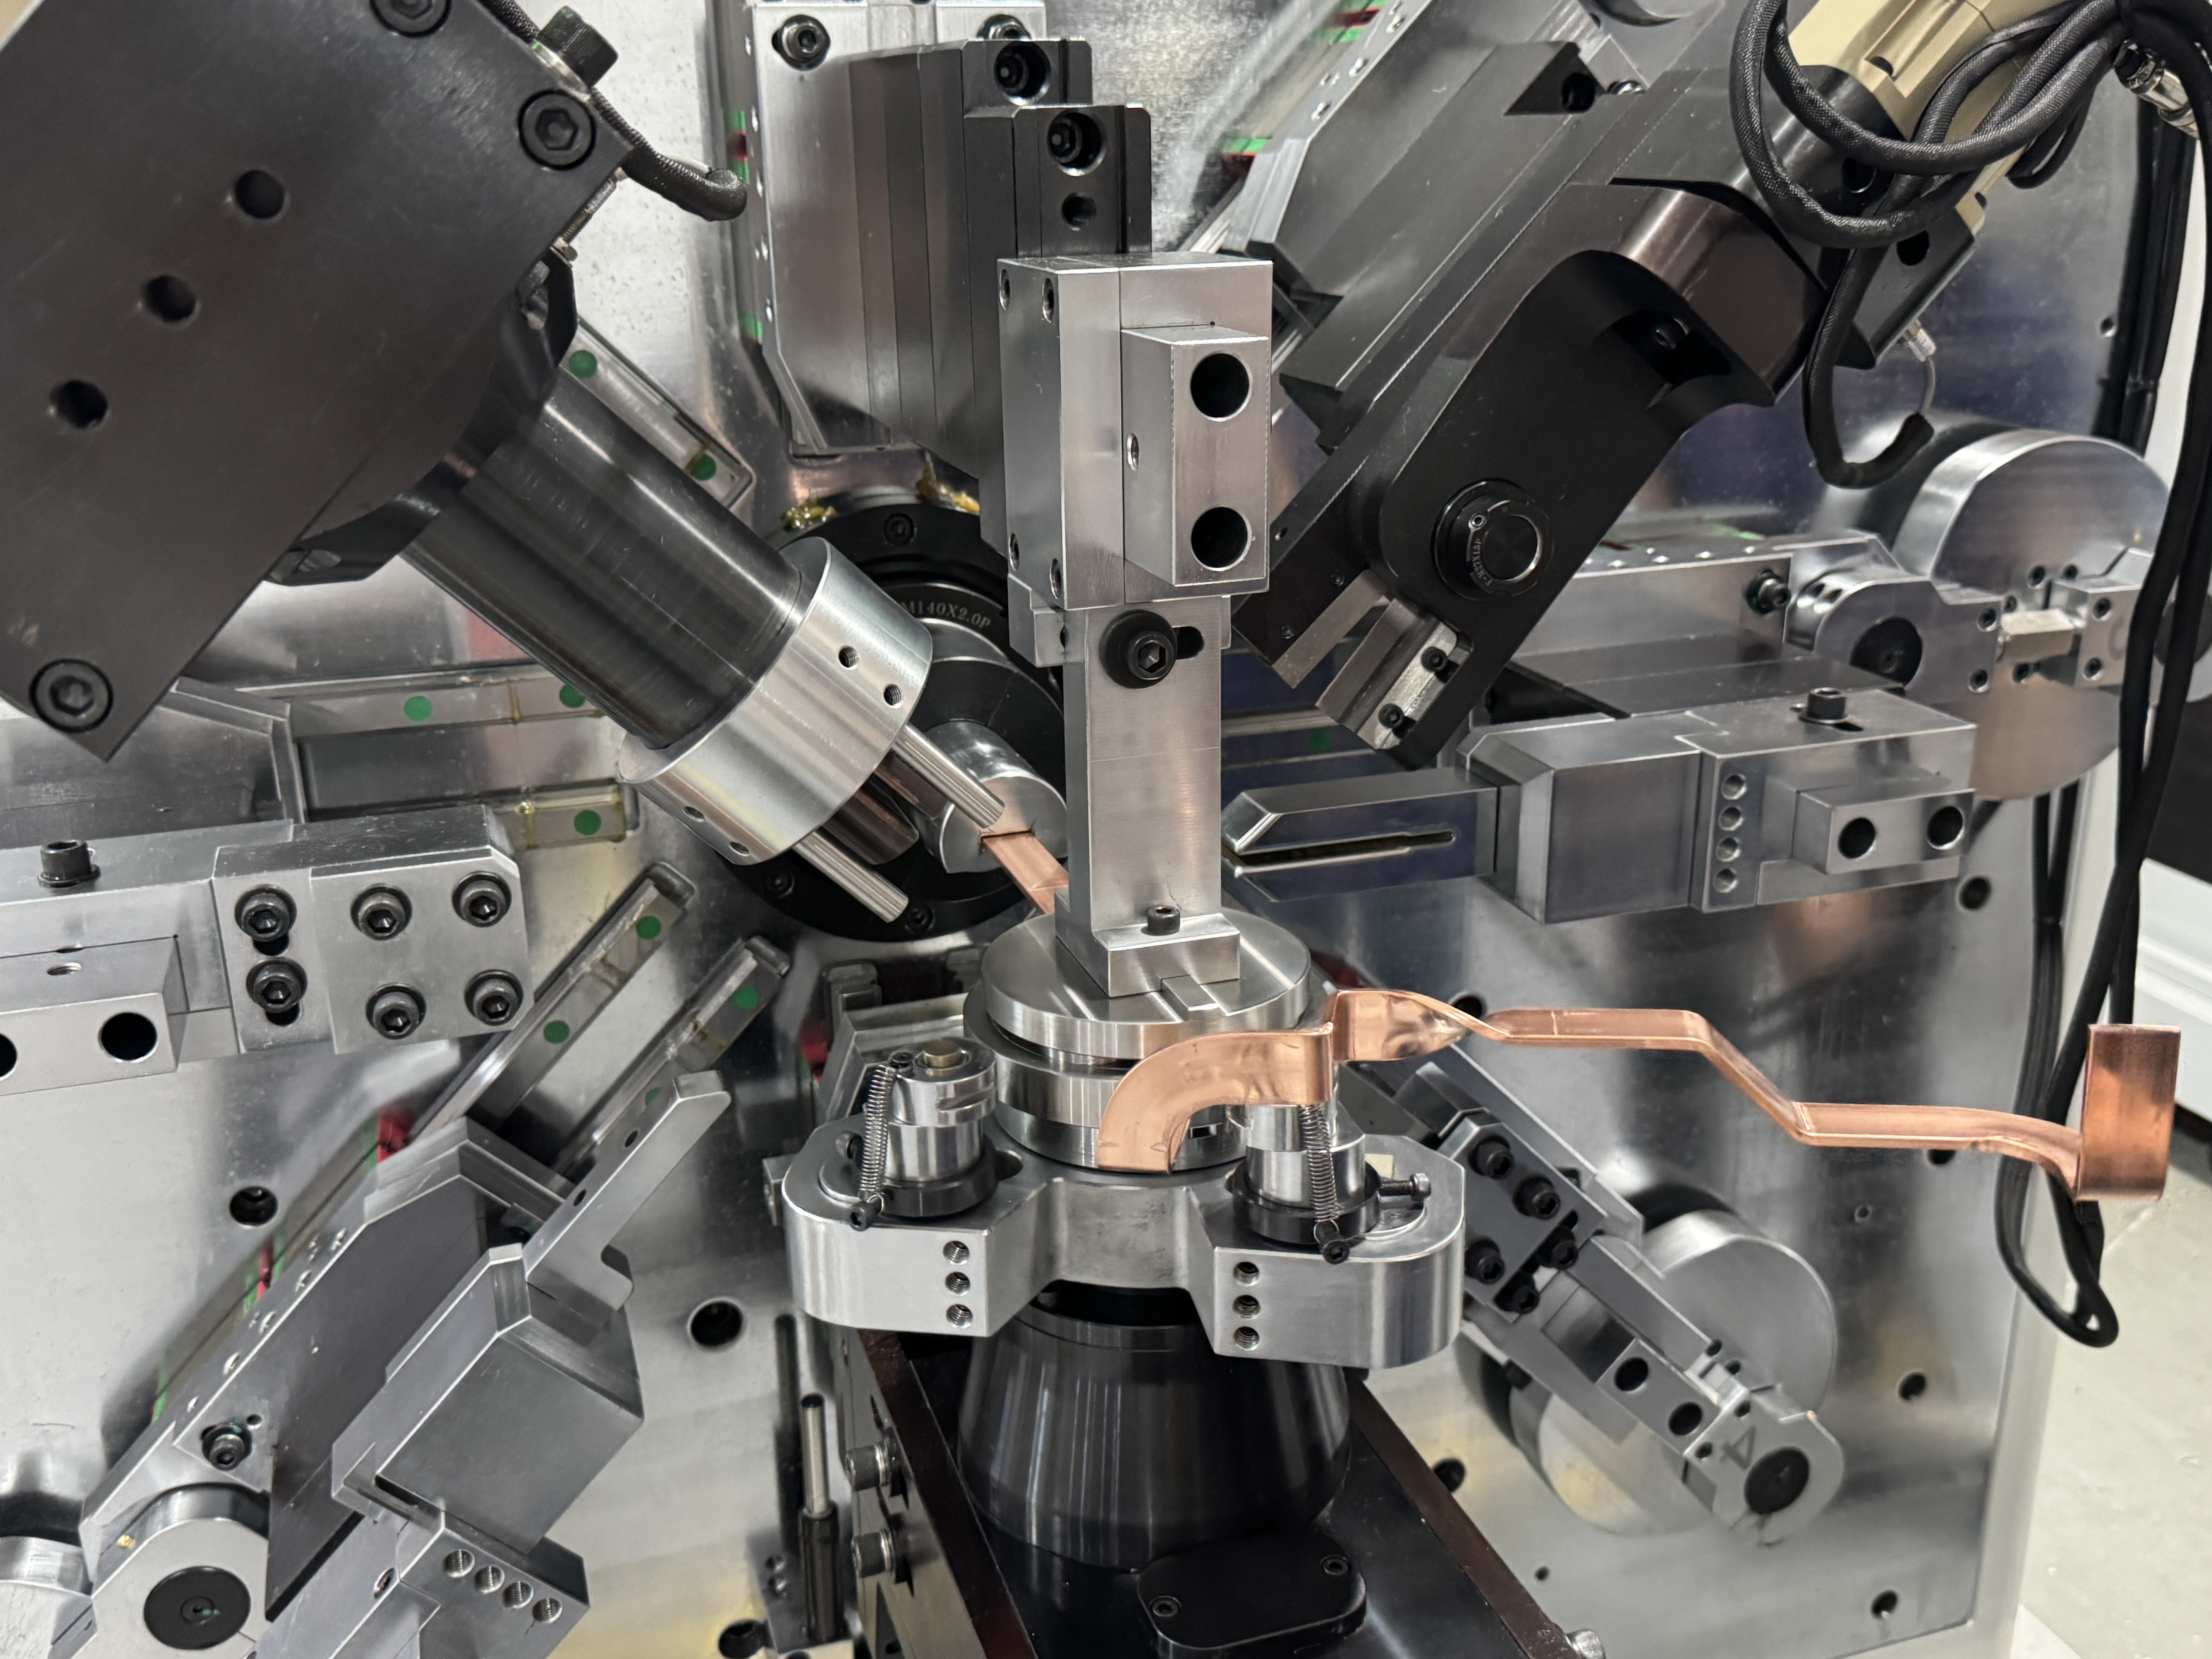
Pada 16-sumbumesin pembengkok busbarseperti TP-DL-45-6E kami, batang yang sama dapat membuat kepala tekukan datar, vertikal, dan berputar di satu bagian. Setiap arah pulih dengan cara yang berbeda, sehingga mesin dan program harus memperlakukannya secara terpisah.

temperamen
Batang lunak yang dianil paling sedikit pulih dan memegang nilai paling stabil antar lot. Half-hard bar — kondisi komersial yang paling umum — pulih secara signifikan lebih baik, dan di sinilah sebagian besar pekerjaan kompensasi terjadi. Batang yang ditarik keras paling banyak pulih dan bervariasi sesuai proses pabrik, jadi anggap setiap lot pemasok baru sebagai belum terverifikasi sampai tikungan pertama membuktikan sebaliknya.
Materi sama pentingnya. Jika Anda menggunakan tembaga dan aluminium pada satu mesin — BL-TP-50-7E kami memproses tembaga 15–45 × 1–7 mm dan aluminium 15–50 × 1–8 mm pada 13-sumbu yang samamesin pembengkok busbar— simpan dua lembar derivasi terpisah. Aluminium tidak memiliki kurva pemulihan tembaga, dan nilai yang disalin dari program tembaga akan hilang.
Ketebalan
Batang yang lebih tebal pulih lebih banyak dalam derajat absolut dan kurang dapat diprediksi, karena zona deformasi lebih dalam. Batang 3 mm dan batang 6 mm yang dibengkokkan dengan geometri yang sama tidak akan berbagi nilai kompensasi, bahkan dalam temper yang sama. Perubahan ketebalan adalah penyebab paling umum dari "program yang sama yang dulu bekerja."
Arah Tekuk
Ini adalah barang yang mudah dilupakan oleh toko-toko. Lekuk datar di wajah lebar paling sedikit pulih. Tikungan vertikal melalui dimensi tebal pulih lebih banyak secara terukur. Bagian twist menyebarkan deformasi sepanjang twist dan kembali pulih dengan cara berbeda. Itulah sebabnya target akurasi kami berbeda menurut arah: tikungan datar menahan ±0,1°, tikungan vertikal ±0,2°. Pemrograman satu nilai kompensasi untuk kedua arah adalah penyebab utama penolakan sudut pada bagian geometri campuran.
Lembar Kompensasi: Apa yang Harus Dicatat
| Variabel | Apa yang berubah | Apa saja yang harus direkam |
| Temper (lembut / setengah keras / keras) | Pemulihan tumbuh seiring kekerasan; Gambar keras bervariasi menurut pabrik | Nilai tingkat lot; pemeriksaan artikel pertama pada setiap lot baru |
| Ketebalan | Lebih banyak tingkat pemulihan, kurang linier, saat batang menjadi lebih tebal | Satu nilai per ketebalan, bukan per keluarga bagian |
| Arah tekukan | Datar pulih paling sedikit (±0,1°), vertikal lebih tinggi (±0,2°), putar terpisah | Nilai terpisah untuk datar dan vertikal pada bagian yang sama |
| Material (tembaga vs aluminium) | Kurva pemulihan yang berbeda sepenuhnya | Lembar derivasi terpisah per material |
Turunkan nilai dalam empat bengkok
Pada material dan geometri baru, penurunan ini singkat:
- Tekuk benda uji ke sudut nominal dan ukur hasil sebenarnya.
- Perbedaannya adalah springback untuk kombinasi itu — rekam dengan material, ketebalan, dan arah.
- Masukkan overbend sebagai kompensasi program dan jalankan bagian kedua.
- Verifikasi. Jika bagian kedua berada di dalam pita penerimaan Anda, nilainya berlaku. Jika tidak, bagi selisih sekali — kurva pemulihan tembaga hampir linear dalam rentang ini.
Empat tikungan, bukan empat puluh. Bengkel yang mengkompensasi dengan rasa akan mengulang nilai yang sama setiap kali bahan berubah, dan menyalahkan mesin atas ketidakkonsistenan tersebut.
Mempertahankan Nilai dalam Produksi
Pemulihan bergeser karena alasan yang tidak ada hubungannya dengan program: suhu bar dari sore gudang yang panas, variasi kekerasan antar lot, keausan alat selama berbulan-bulan. Dua kebiasaan menjaga proses tetap jujur. Artikel pertama setiap batch, diukur dengan gauge — sepuluh detik pengukuran terhadap bin rework. Dan verifikasi loop tertutup: setiapmesin pembengkok busbarKami menjalankan beban daya tahan 100.000 siklus sebelum pengiriman, dengan pengulangan sudut yang diverifikasi hingga ±0,2° pada 90°, sehingga drift di lantai Anda muncul sebagai alarm toleransi, bukan palet jadi berisi komponen rusak.
Kirimkan Material Sheet kepada kami, dapatkan kembali nilainya
Springback busbar tembaga terlihat menakutkan di buku pelajaran. Di lantai, ini berkurang menjadi tiga variabel yang tercatat dan turunan empat tikungan, dan operator terlatih mana pun memegang sudut setelah rekaman sudah terkini. Jika Anda ingin lembar kompensasi awal untuk material asli Anda, kirimkan spesifikasi bar dan gambar bagian Anda kepada BELAN — kami akan menjalankan derivasi tersebut padamesin pembengkok busbarGaris dan kembalikan nilai dengan benda uji yang ditekuk dan diukur dari material Anda sendiri. Untuk pemilihan model, uji tekuk, atau tinjauan tata letak sel, bicaralah dengan tim engineering kami.
BELAN Machinery, penyedia solusi pembentuk kawat otomotif Anda yang ahli.

