


Musim gugur lalu, pemasok konektor mengirimkan paket gambar dan menanyakan apakah adamesin pembengkok busbarbisa menjalankan keluarga bar mereka. Saya mengirimkan kembali tata letak untuk sembilan belas mesin. Mereka pikir saya membuka keterikatan yang salah. Sel itu sekarang melepaskan satu batang yang sudah selesai setiap 75 hingga 85 detik, dan bender yang pertama kali mereka tanyakan adalah satu stasiun di dalamnya.

Mulailah dengan hitungan bar mingguan, bukan dengan mesin
Kebanyakan bengkel mengerjakan keputusan ini secara terbalik, lalu menemukan biaya yang ada di hulu dan hilir mesin.
Ikuti satu bar: keluar dari pelurus rambut, dibawa ke gergaji, mesin press, lalu bender. Setiap carry menambahkan tanda handling pada permukaan berlapis, lapisan toleransi stack-up, dan jam kerja yang tidak ada yang kutip. Semakin jauh bar bergerak, semakin mahal cacatnya.
Sel yang kami bangun berukuran 30 m x 12,25 m — 367,5 m² — dengan sembilan belas mesin yang dihubungkan oleh robot enam sumbu. Tidak ada tangan manusia yang menyentuh bagian antar stasiun.
Apa Yang Dilakukan Sembilan Belas Stasiun
| Grup stasiun | Perlengkapan | Apa yang diberikannya |
| 1 | Feed gulungan, luruskan, potong, tanda laser | Panjang potongan 800–3000 mm dengan kode keterlacakan |
| 2 | Transfer robot enam sumbu | Bar tidak pernah menyentuh bangku |
| 3 | Pengelupasan dua ujung | 10–100 mm tembaga tanpa bulu di setiap ujung |
| 4 | Punching ujung ganda, 60 t | Kedua ujung terbentuk dalam satu ketukan |
| 5 | Penghilangan burring dengan semak | Empat wajah yang dihilangkan bur |
| 6 | Pembersihan plasma / es kering | Logam polos di sambungan las |
| 7 | Pengelasan terminal, kedua ujung | Dua terminal, satu lintasan |
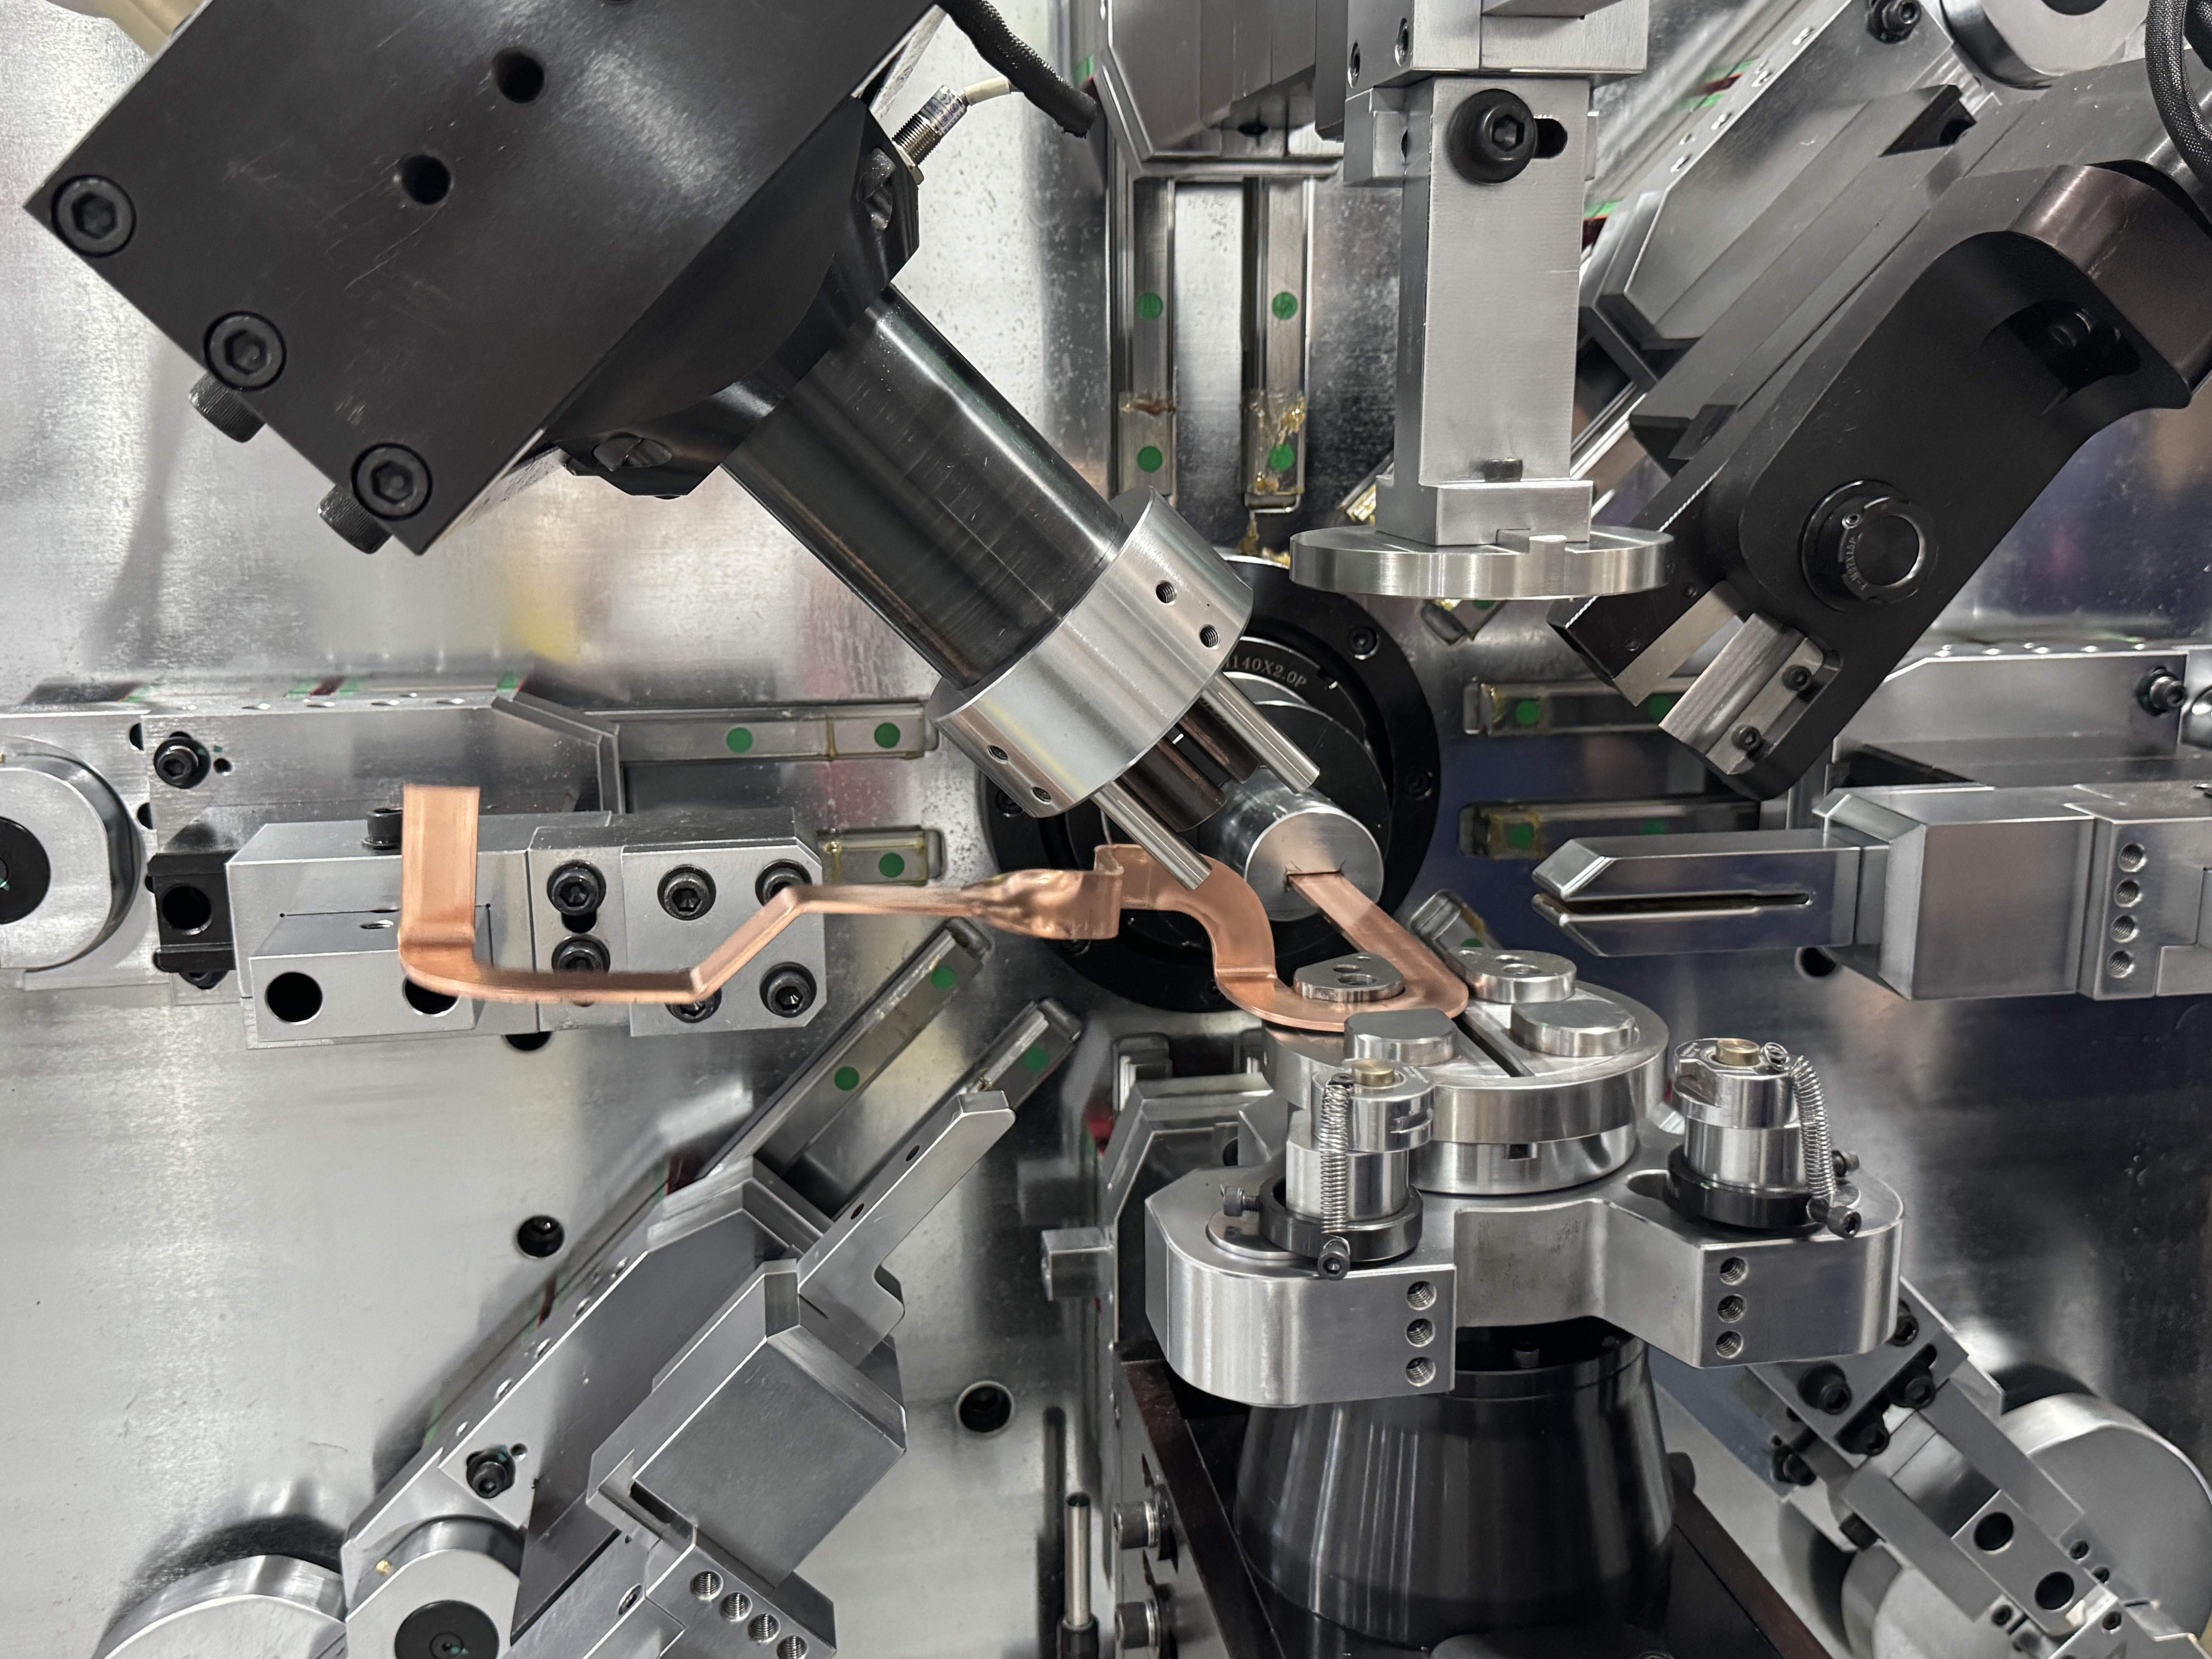
| 8 | Bending, 13 sumbu | Membelok datar, mengarah ke tepi dan melintir |
| 9 | Pembengkokan korektif | Trim sudut sebelum pelepasan |
| 10 | Bongkar muat robot | Batang jadi ke rak |
Rentang kerja sel: penampang 50–240 mm², lebar 15–40 mm, tebal 2–6 mm.
Bengkok setelah las, dan mengapa urutan itu tetap
Yang tiba di kepala tekukan bukan lagi stok datar
Di sinilah sebagian besar desain lini mulai berantakan. Stasiun pencapaian batang delapan sudah membawa terminal yang dilas di kedua ujungnya, permukaan yang dibersihkan plasma, dan kode laser. Permukaan penjepit tidak lagi berupa stok persegi panjang yang bersih — melainkan manik las, akar terminal, transisi peel.
Pegangan titik kontak tergelincir pada geometri itu, dan menghancurkan las. Pemberian umpan dengan sabuk rantai layak mendapat tempatnya di sini selain perlindungan pelapisan: menyebarkan gaya penjepit ke seluruh permukaan batang dan melangkah mengelilingi las serta terminal. Themesin pembengkok busbarDi stasiun delapan tidak bisa memasang batang las pada pegangan penjepit.
Pembengkokan korektif adalah sebuah stasiun, bukan meja perbaikan
Pada bar 2,4 m, pergeseran sudut yang terkumpul di tujuh stasiun hulu muncul di tikungan. Stasiun trim khusus membersihkannya dalam waktu sekitar dua detik: ukur, dorong, lepas. Tanpa stasiun itu, sebuah batang yang tidak sesuai sudut keluar dari jalur, bergabung dengan palet, dan menunggu pemasang. Aliran kontinu berhenti di situ.
Dari mana 75 hingga 85 detik berasal
Lihat stasiun-stasiun secara individual: meluruskan 30 detik, menembak 40 detik, mengelas 50 detik, membengkokkan 75 detik. Jalankan keempat kartu itu secara berurutan dan Anda sudah mencapai 195 detik. Sel mencapai 75–85 detik karena siklus saling tumpang tindih — stasiun sembilan sedang bersiap sementara stasiun delapan masih dalam proses pembentukan.
Harga tumpang tindih: stasiun paling lambat menentukan irama. Di jalur ini, stasiun paling lambat adalah tikungan. Itu membuat bender menjadi keputusan kapasitas, bukan pembelian yang praktis. Bender yang lebih lambat daripada tukang las menghabiskan mesin las; Bender jauh lebih cepat daripada yang lain membuang modal.
Lantai akurasi juga harus bertahan: ±0,2° berulang pada tikungan 90°, kesalahan pemberian ±0,1 mm pada 300 mm, dan 100.000 siklus berisi sebelum mesin dikirim. Pada sel yang menghasilkan ratusan batang per hari, satu mesin yang tidak stabil membatalkan pembersihan dan pengelasan yang dilakukan di enam stasiun di depannya.
Ketika Satu Mesin Mengalahkan Sembilan Belas
Garis terintegrasi bukanlah jawaban universal. Ini berhasil ketika satu atau dua keluarga bar beroperasi dengan volume tinggi, minggu demi minggu. Memperluas campuran produk atau memperkecil ukuran lot dan overhead peralihan di sembilan belas stasiun akan mengurangi peningkatan throughput.
| Titik Keputusan | Pas garis | Mesin mandiri cocok |
| Volume mingguan | Ribuan bar, satu keluarga | Puluhan hingga ratusan, mudah meledak |
| Campuran produk | Satu atau dua keluarga, bagian sempit | Banyak keluarga, didorong oleh ketertiban |
| Jenis pelapis | Satu atau dua (PA12, mica) | Pergantian yang sering |
| pengelasan | Las terminal internal, volume tinggi | Outsourcing atau manual |
| Luas lantai | 350 m² berkelanjutan | Investasi ketat dan bertahap |
Rute mandiri terlihat seperti ini: satu 16-sumbumesin pembengkok busbarseperti TP-DL-45-6E, lebar 12,0–45,0 mm dan tebal 2,0–6,0 mm, dengan pengisian berrantai dan unit pelurus yang satu operator menjalankan dua mesin. Di mana tembaga dan aluminium bercampur serta pelapisnya sering berubah, 13-sumbumesin pembengkok busbarBL-TP-50-7E mencakup tembaga 15–45 mm pada ukuran 1,0–7,0 mm dan aluminium 15–50 mm pada ukuran 1,0–8,0 mm, dengan penyesuaian tekanan sebagai pengganti roda.
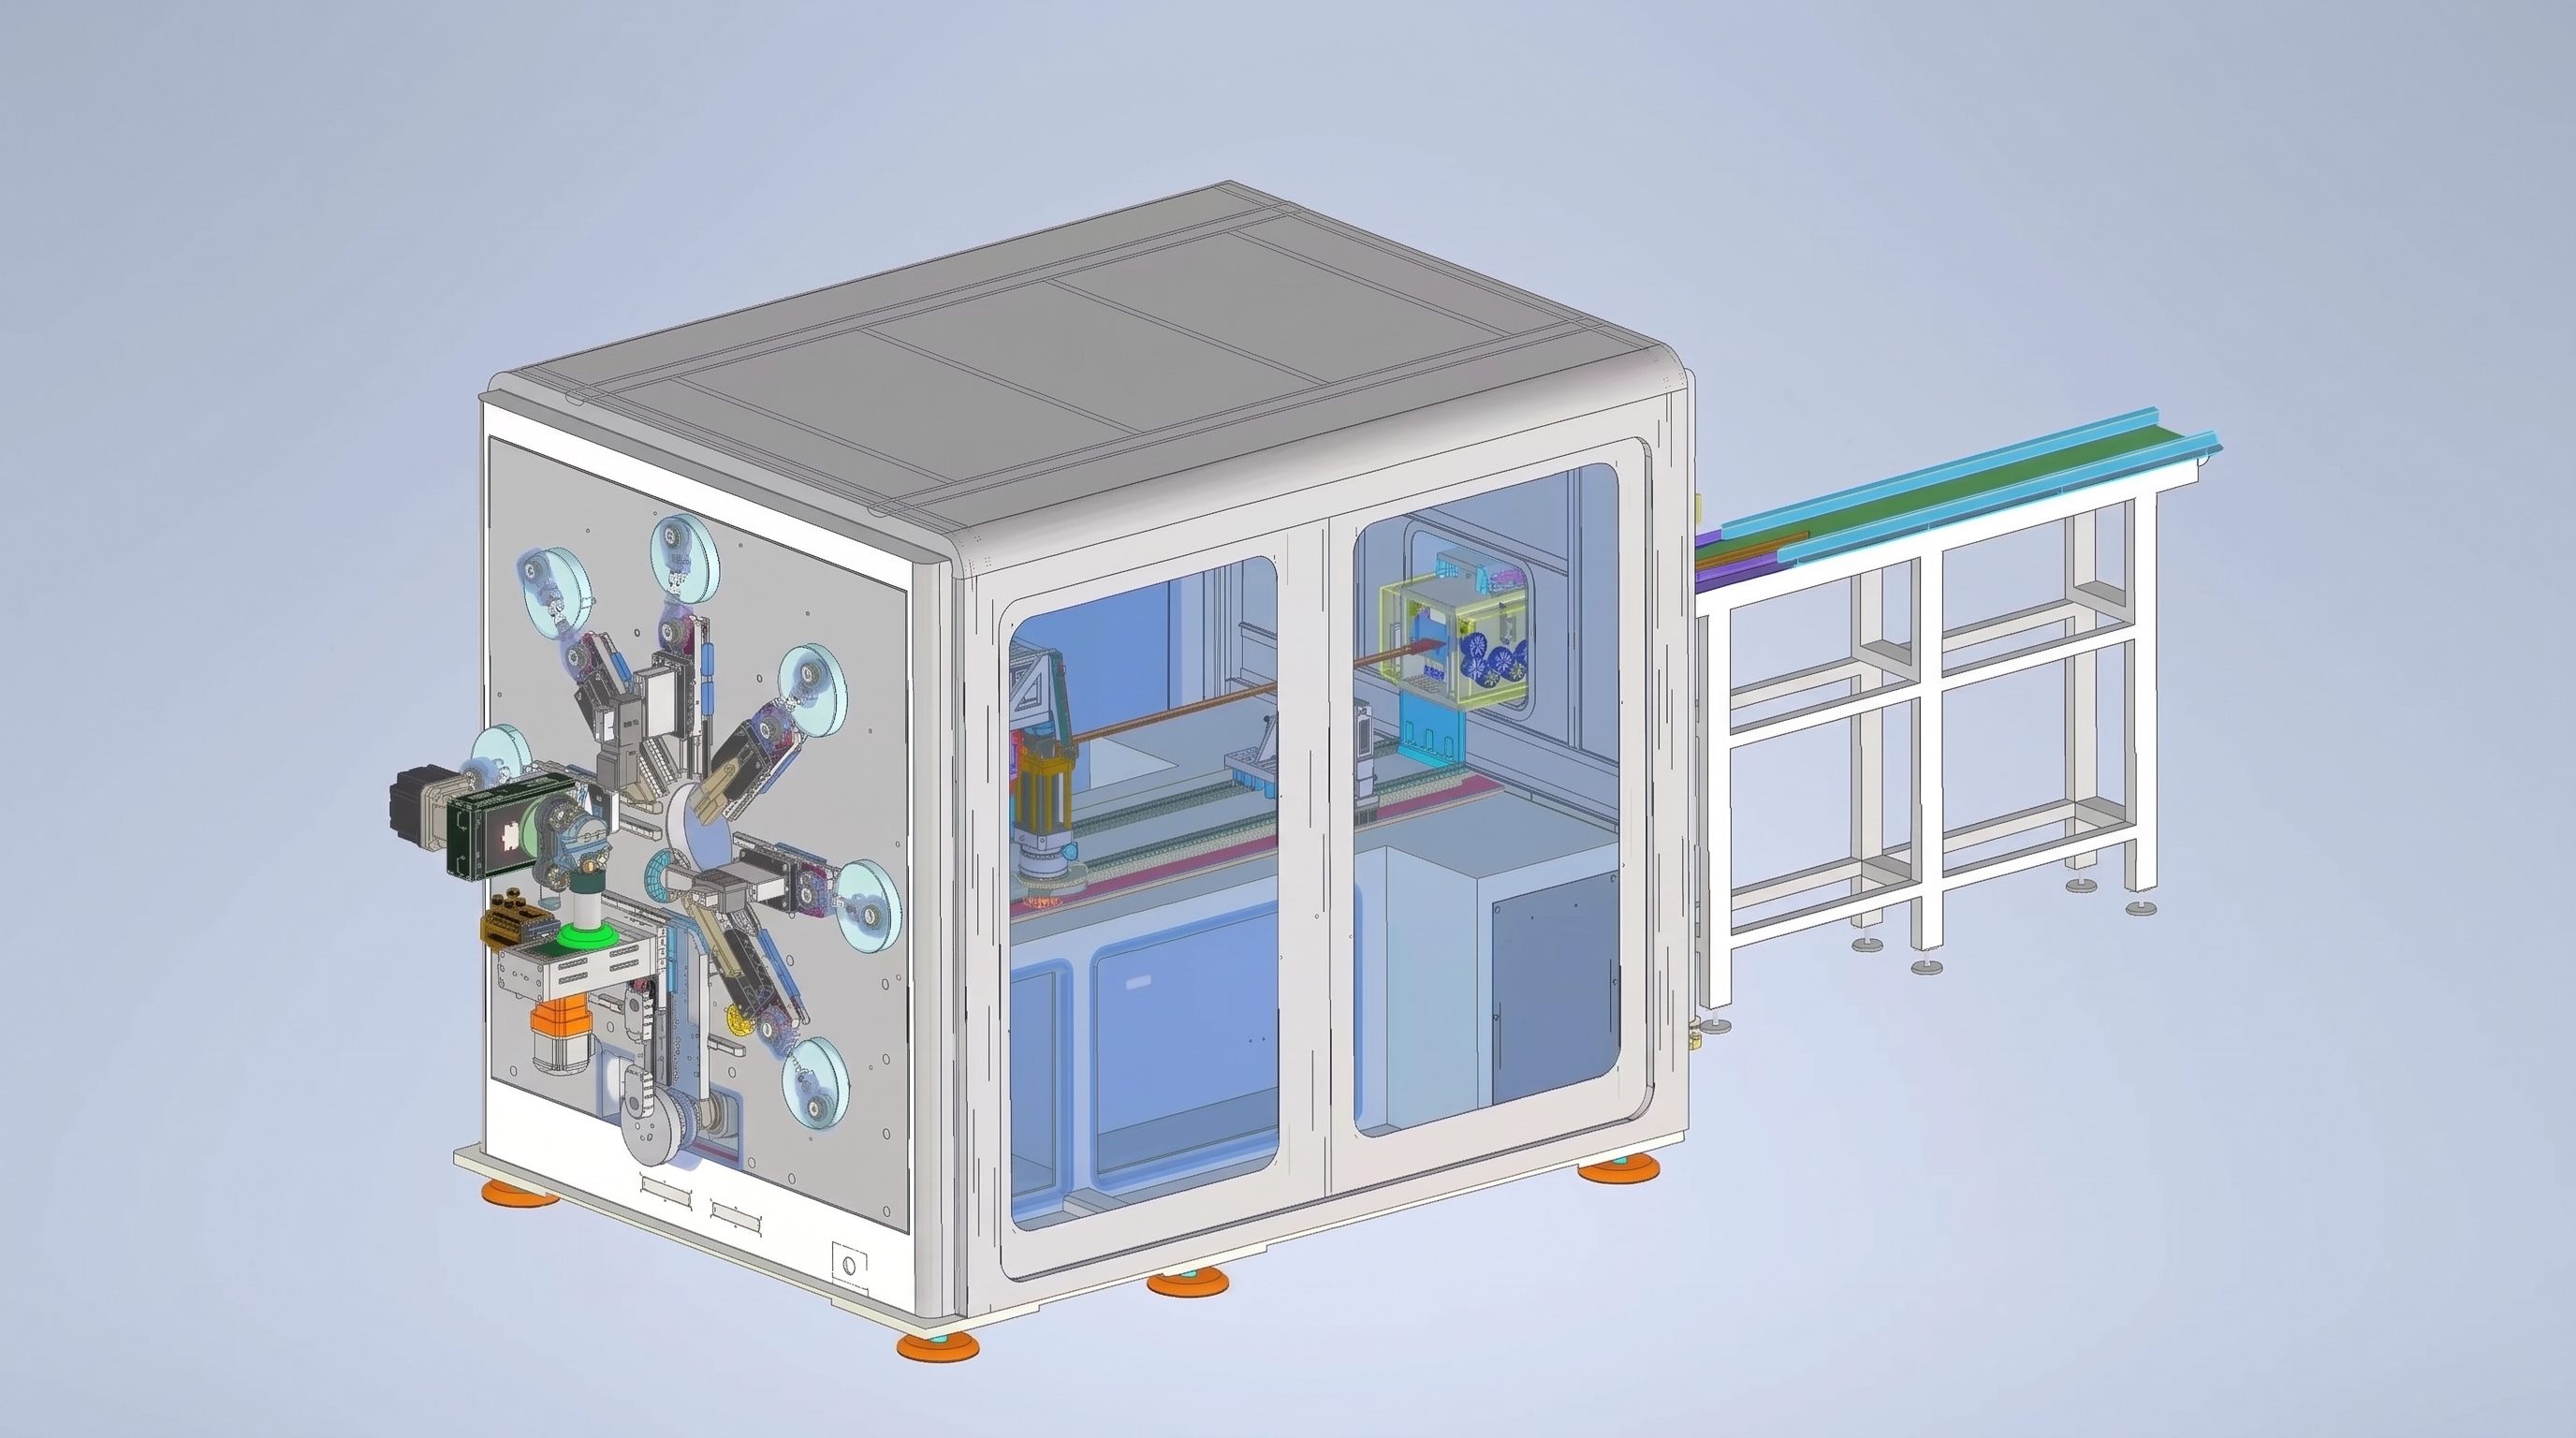
Fase lebih efektif: mulai dengan meluruskan, memotong, dan membengkokkan, lalu tambahkan pengelupasan, punching, dan pengelasan setelah volume sudah cukup. Lebih murah daripada full cell yang berjalan dengan setengah beban.
Apa yang Saya Butuhkan Sebelum Menggambar Tata Letak
- Gambar batang: penampang, lebar, ketebalan, panjang yang dikembangkan, jumlah lengkungan
- Pola volume mingguan dan shift per keluarga bar
- Pelapis: tembaga polos, PA12, PVC-mica, aluminium
- Spesifikasi terminal dan proses las: ultrasonik, laser, TIG
- Lantai tersedia, panjang dan lebar, jarak kolom, tinggi derek
- Waktu siklus target, dan apakah output mengalirkan paket perakitan atau switchgear
- Peralatan yang sudah ada yang harus diserap ke dalam sel
Dengan tujuh barang itu saya bisa mengembalikan meja sepeda per stasiun dan denah lantai, bukan email ya, kita bisa.
Jika volume Anda belum mencapai ambang garis, jangan memaksanya. Kirim gambar dan hitungan mingguan terlebih dahulu — kami akan memeriksa apakah satumesin pembengkok busbarmenahan beban. Jika iya, beli satu mesin. Jika tidak, kita akan membicarakanlini produksi busbardan membangunSel manufaktur busbar NEVdi sekitar keluarga bar Anda, bukan di sekitar katalog. BELAN Machinery, penyedia solusi pembentuk kawat otomotif Anda yang ahli.


