


Panduan Biaya & Konfigurasi
Biaya Mesin Pembengkok Busbar: Apa yang Sebenarnya Mendorong Harga
Dua kutipan yang sama-sama mengatakan "mesin pembengkok busbar" bisa berbeda jauh — dan kesenjangan itu jarang berkaitan dengan merek. Pilihan ini berasal dari tujuh pilihan konfigurasi yang kebanyakan pembeli tidak pernah melihat secara rinci.
Jawaban langsung:Penawaran mesin pembengkokan busbar terutama ditentukan berdasarkan hitungan sumbu, desain sistem pemberian makan, kapasitas pelurukan, akurasi pemotongan, paket perkakas, opsi inspeksi, dan tingkat otomasi — dalam urutan dampak tersebut. Nama merek jauh lebih kecil dari yang diasumsikan pembeli. Untuk membandingkan dua penawaran secara adil, minta setiap pemasok untuk menetapkan harga tujuh item yang sama secara terpisah berdasarkan dimensi batang, jenis lapisan, dan waktu siklus target Anda sendiri. Kutipan yang hanya mencantumkan nomor model dan total tidak dapat dibandingkan dengan kutipan yang memecah konfigurasi.
Dalam artikel ini
Mengapa Dua Kutipan untuk Mesin 'Sama' Berbeda
Pembeli biasanya mengirimkan gambar yang sama ke tiga pemasok dan mengharapkan tiga angka yang serupa. Yang muncul justru adalah penyebaran yang terlihat tidak rasional. Ini bukan irasional — ini adalah tiga mesin berbeda yang menggunakan label yang sama.
Alasannya adalah "mesin pembengkok busbar" menggambarkan sebuah hasil, bukan konfigurasi. Bender satu stasiun 12 sumbu dan sel segmentasi 16 sumbu dengan decoiling, lurus, pemotongan servo, dan pembongkaran robot keduanya menghasilkan busbar yang bengkok. Mereka berbeda dalam berapa banyak operasi yang diserap, seberapa banyak pekerjaan itu diotomatisasi, dan seberapa besar risiko kualitas yang mereka hilangkan dari operator. Setiap perbedaan tersebut memiliki harga yang melekat, dan kecuali kutipan tersebut mencatatnya, totalnya sangat sedikit memberi tahu Anda.
Ada juga sumber perbedaan kedua yang lebih tenang: asumsi pemasok tentang materi Anda. Mesin yang ditawarkan untuk batang tembaga polos bukanlah mesin yang Anda butuhkan untuk batang berlapis PVC atau dip-coating. Busbar berlapis memaksa keputusan tentang tekanan kontak, pemanasan awal, dan jalur umpan yang tidak termasuk dalam konfigurasi bare-bar. Jika dua pemasok membuat asumsi berbeda tentang pelapisan, jumlah mereka tidak akan pernah tercapai—dan tidak ada negosiasi yang bisa menutup kesenjangan itu.
Sebelum membandingkan harga, perbaiki inputnya.Catat penampang batang, temper, jenis lapisan, dan ketebalan, geometri lengkungan yang sebenarnya Anda gunakan, serta bagian target per shift. Kirim lembar yang sama ke setiap pemasok. Penawaran yang dibangun dari berbagai input bukanlah penawaran yang bersaing.
Kutipan Tujuh Pengemudi Biaya di Balik Mesin Bending Busbar
Diurutkan berdasarkan seberapa banyak mereka biasanya menggerakkan angka, ini adalah keputusan yang membedakan satu kutipan dari yang lain.
| Pembalap | Apa yang sebenarnya Anda bayar | Apa yang berubah di lantai |
|---|---|---|
| 1. Hitungan sumbu dan kebebasan kepala | Jumlah sumbu servo, apakah kepala bengkok berputar, dan berapa banyak bidang yang dapat dibentuk | Geometri apa saja yang mungkin dilakukan dalam satu penanganan — lekukan datar, lengkungan vertikal, bentuk U, bentuk S, bentuk terpilin atau offset |
| 2. Desain sistem pemberian makan | Pemberian umpan tipe trek, roller, atau clamp — dan area kontak yang masing-masing pasang pada batang | Integritas permukaan pada batang berlapis, slip saat beban, dan tingkat penolakan yang Anda bawa selama masa pakai mesin |
| 3. Kapasitas decoiling dan pelurus | Rating beban rak uncoiling dan berapa banyak sumbu koreksi pelurus yang terpasang | Apakah Anda bisa menjalankan kumparan sama sekali, dan apakah memori kumparan dikoreksi sebelum mencapai lekukan |
| 4. Akurasi pemotongan dan kontrol panjang | Unit pemotong servo dan toleransi panjang yang dapat ditahan selama produksi | Apakah panjang potongan adalah proses terkontrol atau masalah hilir — tinggi burr, pengerjaan ulang, pemasangan saat perakitan |
| 5. Paket alat dan desain pergantian | Berapa banyak set alat yang disertakan, dan apakah parameter yang disimpan bertahan setelah perubahan produk | Menit pergantian per produk, dan berapa banyak waktu itu untuk debugging terlatih daripada swap mekanis |
| 6. Inspeksi, penandaan, dan keterlacakan | Pemeriksaan sudut atau dimensi segaris, penandaan bagian, penolakan otomatis bagian di luar toleransi | Apakah kualitas terbukti per bagian atau diambil sampel, dan apakah Anda dapat menjawab pertanyaan pelacakan pelanggan tanpa pencarian catatan manual |
| 7. Tingkat otomatisasi dan penanganan hilir | Pembongkaran otomatis, integrasi konveyor, pick-and-place robotik, sambungan jalur | Jumlah operator per shift dan apakah mesin mengakhiri proses atau memberi makan ke shift berikutnya |
Dua di antaranya layak mendapat perhatian ekstra karena sering diremehkan.
Desain pemberian makanadalah yang menyebabkan kejutan paling mahal. Roda roller menyentuh batang di beberapa titik; Feeder tipe rel menyebarkan kontak ke area yang luas. Pada batang berinsulasi, perbedaan itu menentukan apakah lapisan tersebut bertahan melewati perjalanan ke kepala pembengkokan. Mesin yang merusak lapisan pada ketebalan selongsong 2 mm akan menghabiskan biaya lebih mahal dalam produk yang ditolak selama tiga tahun dibandingkan penghematan yang Anda dapatkan saat membeli. Struktur pemberian makan bukanlah hal kecil — di sinilah sebagian besar besi tua berasal, dan layak untuk membaca lebih lanjut tentangPerbedaan antara umpan rel, roller, dan penjepitSebelum kamu tanda tangan apa pun.
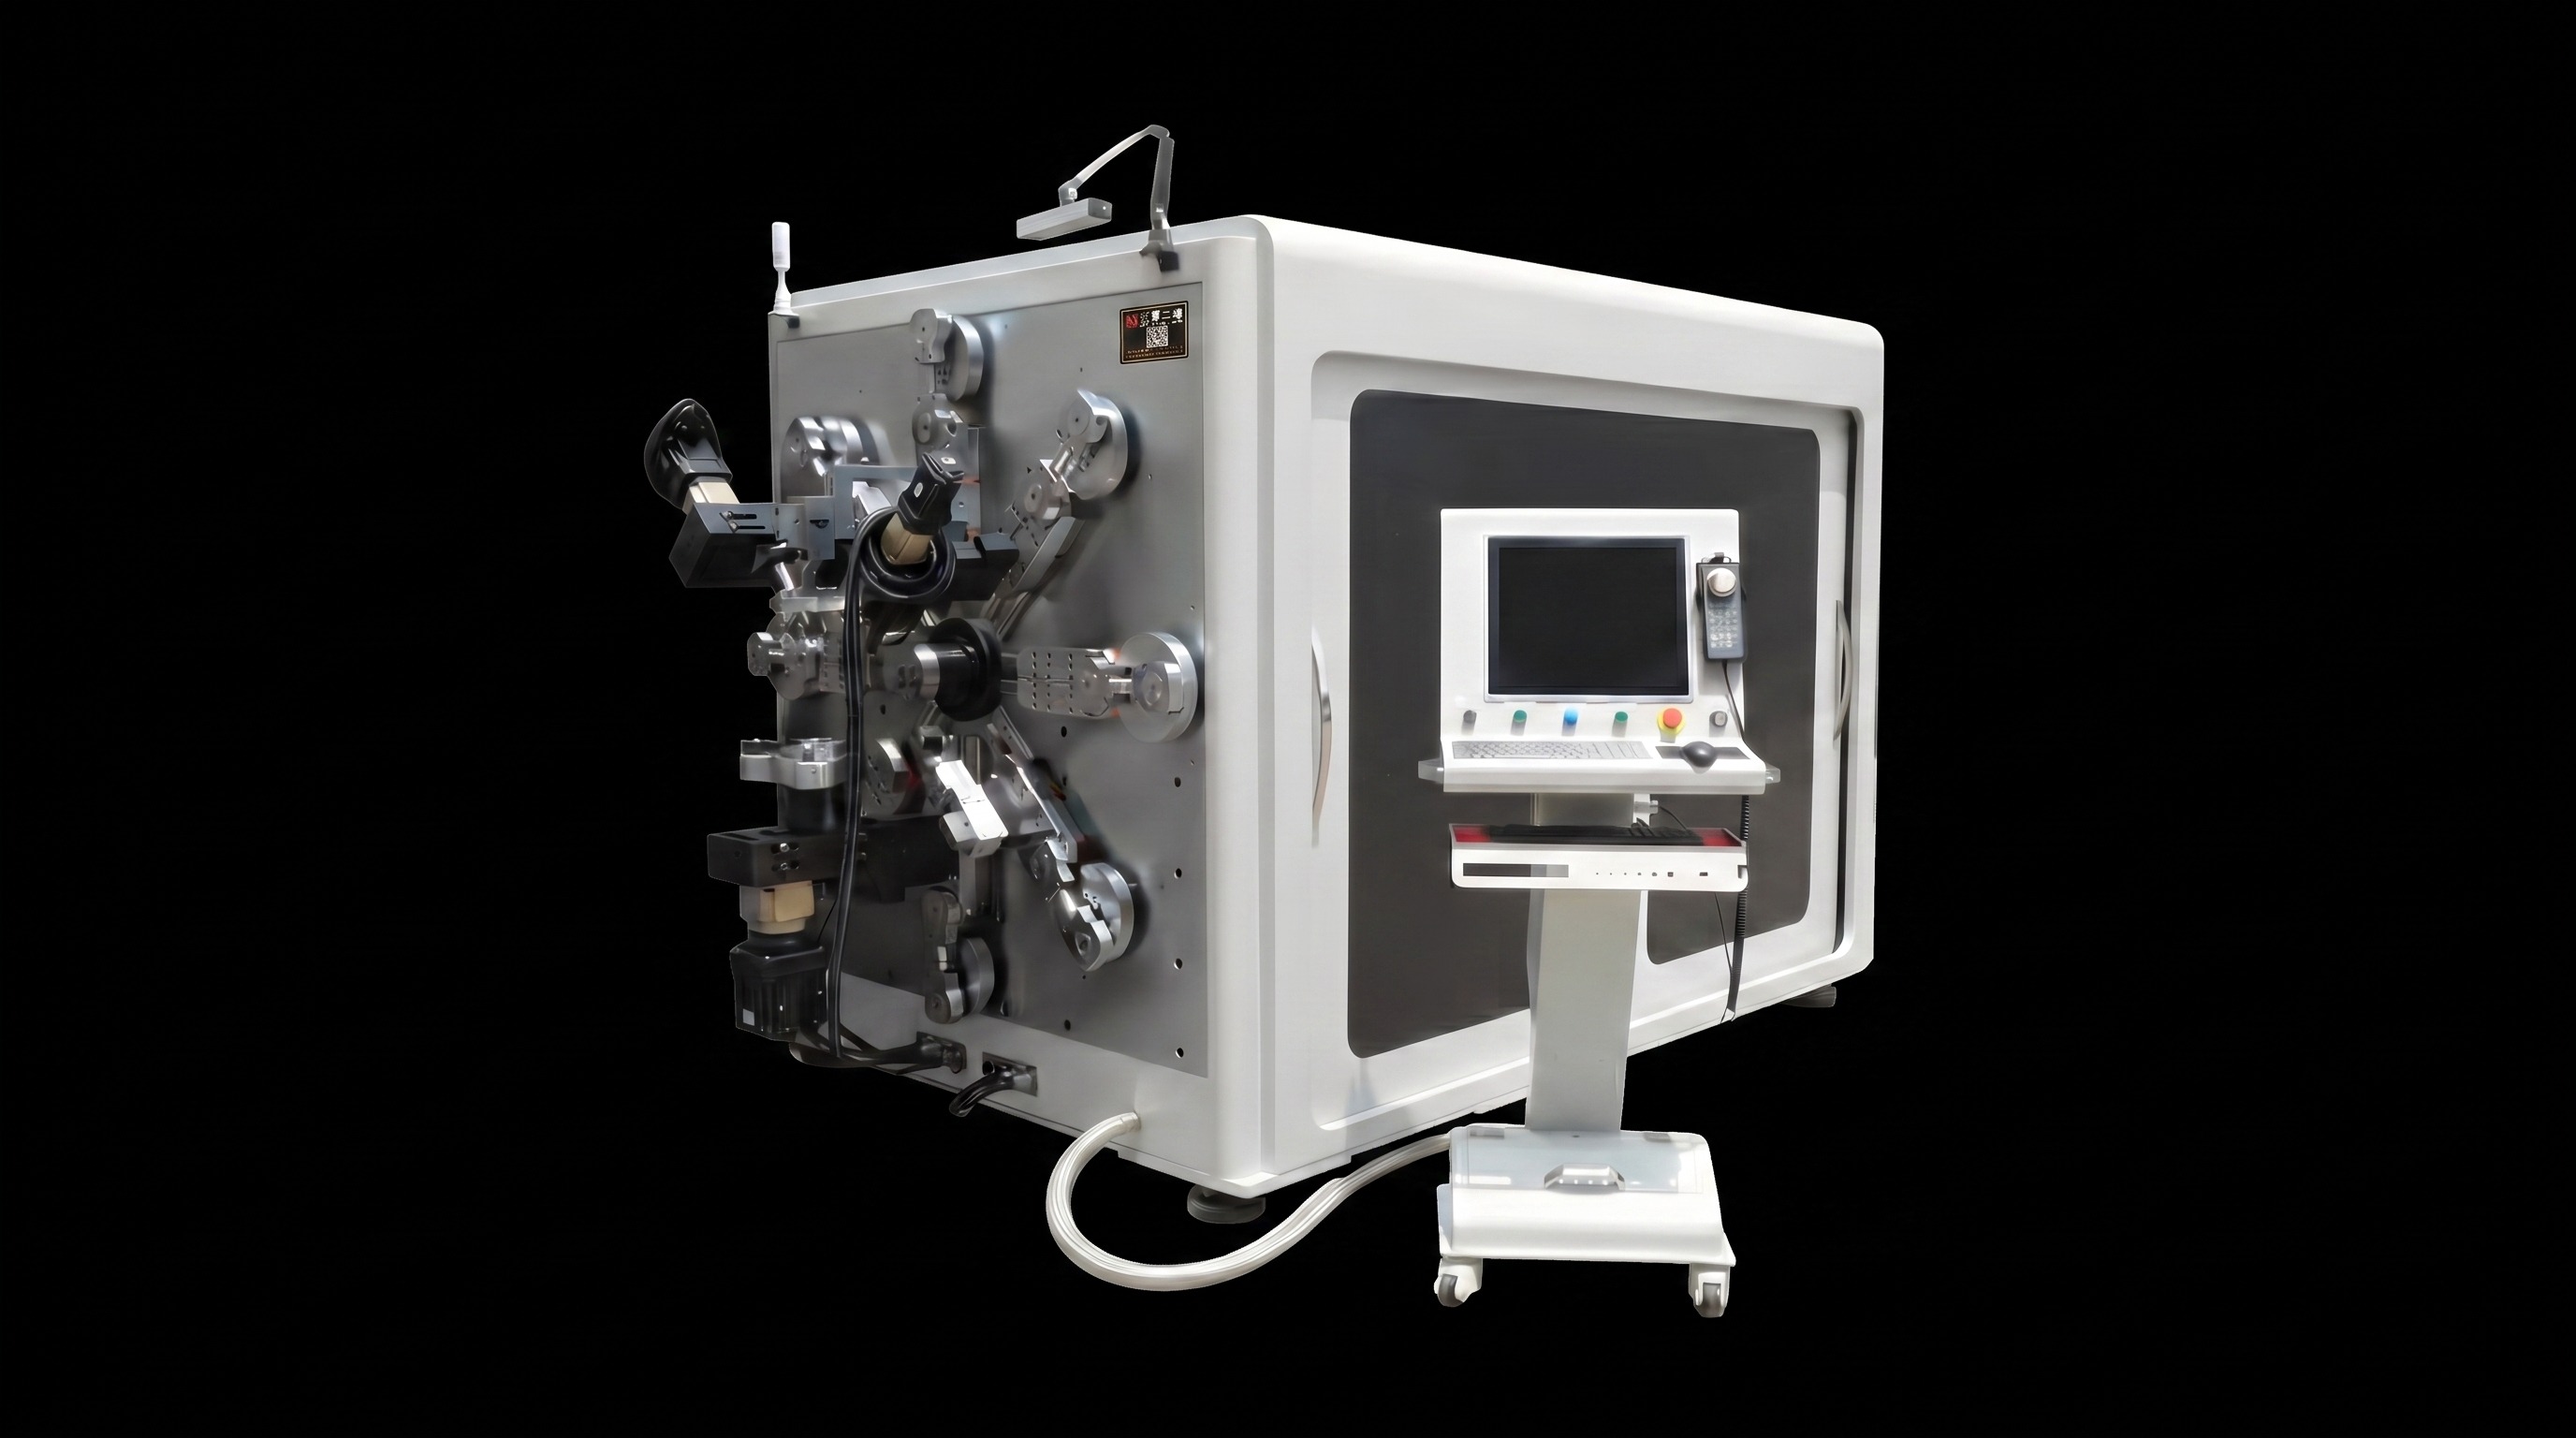
Perkakas dan pergantianadalah yang diam-diam membatasi kapasitasmu. Sebuah mesin bisa cepat dalam siklus dan tetap kehilangan pergeseran saat berganti. Yang penting adalah apakah unit pelurus dan program pembengkokan menyimpan pengaturan per produk, sehingga pekerjaan berulang tidak perlu kalibrasi ulang. Penyesuaian bertahap dengan data debug yang disimpan menghilangkan satu kelas waktu henti; Tanpa itu, setiap pergantian produk adalah pengaturan baru yang dilakukan oleh orang paling berpengalaman Anda.
Tiga tingkat konfigurasi, dan untuk apa masing-masing
Daripada berbelanja berdasarkan kisaran harga, lebih berguna berbelanja berdasarkan pekerjaan yang harus dilakukan mesin. Tiga tingkat mencakup sebagian besar pertanyaan nyata.
Tingkat 1 — Pembengkokan stasiun tunggal
Sekitar 12 sumbu dengan pengumpanan, pembengkokan, dan pemotongan tetap di satu stasiun — kelas BL-TP-30-5E. Batang tiba dalam keadaan sudah dipotong atau dari feeder sederhana.
Cocok:Rentang produk yang sempit, ukuran batch sedang, geometri yang didominasi oleh tikungan datar dan vertikal, serta bengkel di mana operator sudah berada di mesin.
Tier 2 — Multi-sumbu, mampu pelapis
13 sumbu ke atas, servo drive independen, pemberian umpan tipe rel, kapasitas beban lebih tinggi, parameter pengaturan yang disimpan per produk.
Cocok:Spesifikasi campuran, batang berisolasi atau dip-coating, persyaratan permukaan yang ketat, dan pergantian produk yang sering.
Tingkat 3 — Garis pembentukan terintegrasi
Pembengkokan segmentasi 16 sumbu — seri TP-DL — ditambah decoiling, pelurukan, pemotongan servo, inspeksi, dan pembongkaran otomatis dalam satu proses berkelanjutan.
Cocok:produksi volume besar yang berkelanjutan, operasi tanpa awak, dan pelanggan yang mengaudit keterlacakan.
Lompatan dari Tier 2 ke Tier 3 bukanlah versi yang lebih besar dari mesin yang sama. Ini adalah perubahan dalam apa yang Anda beli: alih-alih mesin pembengkok yang membutuhkan bahan yang dipersiapkan di hulu, Anda membeli proses yang mengambil kumparan di satu ujung dan bagian jadi keluar di ujung lainnya. Pada jalur busbar tembaga dan aluminium otomatis penuh, itu berarti decoiler bertenaga yang menangani kumparan dengan berat 500–2.000 kg, kelompok roller pelurus padat yang mengoreksi lengkungan horizontal dan vertikal pada kedua sumbu, pengisian rel penuh yang melindungi selongsong isolasi 2 mm, kepala tekuk yang mampu berputar ±180° untuk bentuk datar, vertikal, berbentuk U dan S, Toleransi panjang pegangan pemotongan servo di dalam ±0,2 mm, dan pelepasan otomatis yang dapat menyerahkan bagian ke robot enam sumbu. Setiap stasiun tersebut adalah item linis, itulah sebabnya kutipan Tier 3 tidak bisa dibandingkan dengan total Tier 1.
Apa yang Tidak Termasuk Harga Mesin
Angka pembelian adalah bagian yang terlihat dari biaya. Empat barang duduk di luar dan menentukan berapa biaya mesin per tahun.
- Tooling selama masa pakai mesin.Set yang disertakan mencakup produk pertama Anda. Setiap geometri baru setelah itu adalah alat baru, dan harga alat pemasok layak untuk ditanyakan di awal.
- Komisioning dan pelatihan.Instalasi, debugging bagian pertama, dan pelatihan operator sering dikutip secara terpisah. Tanyakan apakah pelatihan dilakukan di lokasi dan berapa hari yang termasuk.
- Debug scrap.Setiap produk baru mengonsumsi bar sebelum benar-benar bersih. Pada tembaga berlapis, material tersebut tidak murah, dan konfigurasi yang menyimpan data pengaturan per produk menguranginya secara signifikan pada pekerjaan berulang.
- Sertifikasi dan dokumentasi.Deklarasi CE, file teknis, dan manual khusus bahasa menanggung biaya. Jika Anda menjual ke pasar Eropa, ini bukan pilihan — ini adalah perbedaan antara mesin yang secara legal bisa Anda pesan dan yang tidak bisa Anda pesan.
Ditambah lagi dengan biaya konfigurasi yang salah, yang merupakan item tersembunyi terbesar dari semuanya. Mesin yang dibeli di tingkat yang salah tidak akan gagal dengan suara keras; Mesin ini berkinerja buruk secara diam-diam selama bertahun-tahun, entah karena tidak bisa membuat suku cadang yang kemudian Anda dapatkan pesanan, atau karena Anda membayar kapasitas yang tidak pernah Anda gunakan. Ini adalah perhitungan yang layak dilakukan sebelum pesanan pembelian, bukan setelahnya.
Apa yang Ditunjukkan Proyek Nyata tentang Keputusan Konfigurasi
Argumen konfigurasi lebih mudah diselesaikan dengan bukti produksi daripada dengan lembar spesifikasi. Dua kasus dari pengiriman BELAN sendiri menggambarkan bagaimana pembeli sebenarnya menilai hal ini.
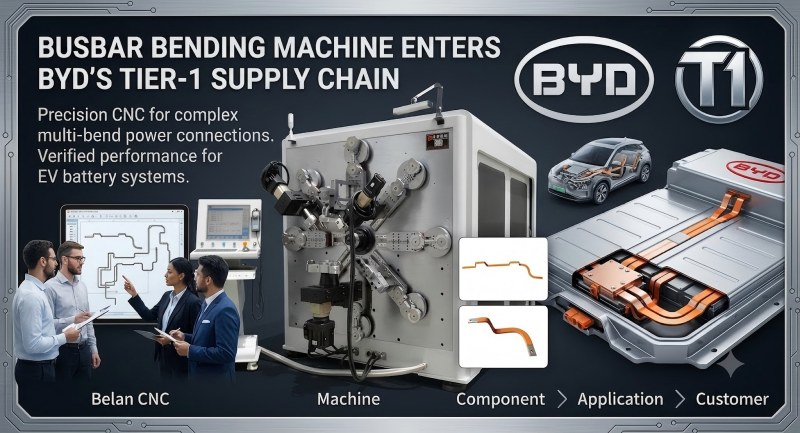
Ketika32 mesin busbar bending dikirim di lima basis produksidi Dongguan, Shenzhen, Xi'an, Zhengzhou, dan Changsha, penilaian tidak pernah tentang harga mesin terendah. Memasuki rantai pasok Tier 1 energi baru membutuhkan keandalan teknis, stabilitas operasional jangka panjang, kemampuan pengiriman massal, sistem kualitas yang matang, dan dukungan purna jual yang dapat diandalkan. Pertanyaan penentu pada skala itu adalah apakah mesin keseratus berperilaku seperti yang pertama — yang mendorong spesifikasi menuju konfigurasi yang stabil dan dapat diulang, bukan konfigurasi minimum yang layak. Jika Anda membeli lebih dari satu unit, atau berharap demikian, inilah poros yang seharusnya mendominasi keputusan Anda: konsistensi antar mesin lebih berharga daripada kemampuan dalam satu mesin.
Kasus kedua adalah tentang pesanan ulang. Ketika MANDO melakukan pemesanan unit kedua setelah penawaran kompetitif, setelah penerapan solusi batang aluminium otomatis yang sama pada proyek LEONI, keputusan telah melampaui "bisakah mesin ini memproses suku cadangnya". Penilaian pembeli ulang adalah apakah peralatan terintegrasi ke dalam sistem produksi: kapasitas produksi terus-menerus, konsistensi dimensi, inspeksi kualitas secara langsung, identifikasi bagian, penanganan otomatis komponen cacat, pergantian produk yang cepat, dan kompatibilitas dengan alur kerja manajemen kualitas yang ada. Itulah barang-barang yang berada di bagian atas tabel biaya — dan juga barang-barang yang tidak pernah muncul dalam harga utama.
Pelajaran praktis dari keduanya: pembeli yang kemudian memperluas armada mereka secara konsisten menentukan sistem pemberian makan, inspeksi, dan desain pergantian dengan lebih teliti pada mesin kedua dibandingkan pada mesin pertama. Anda bisa melewati kurva pembelajaran itu dengan menentukan dengan benar sekarang.
Tujuh Pertanyaan yang Membuat Kutipan Dapat Dibandingkan
Kirimkan daftar ini bersama pertanyaan Anda. Pemasok yang menjawab dengan tepat biasanya adalah yang mesinnya sesuai dengan penawaran mereka.
- ☐ Berapa banyak sumbu servo, dan apakah kepala yang melengkung dapat berputar — dan geometri mana yang membutuhkan rotasi?
- ☐ Struktur makan mana yang termasuk, dan tekanan kontak apa yang ditimbulkan pada lapisan saya pada ketebalan sleeve saya?
- ☐ Berapa rating beban decoiler, dan berapa banyak sumbu koreksi pelurus yang terintegrasi?
- ☐ Berapa toleransi panjang unit pemotong selama satu kali penuh, dan apakah dikendalikan oleh servo?
- ☐ Berapa banyak set alat yang disertakan, dan apakah parameter pengaturan tetap berlaku selama pergantian produk?
- ☐ Fungsi inspeksi dan pelacakan apa saja yang termasuk, dan berapa biaya fungsi opsional?
- ☐ Apa saja yang sebenarnya dikecualikan — instalasi, hari pelatihan, alat di luar set pertama, dan dokumentasi sertifikasi?
Pertanyaan yang Sering Diajukan
Berapa biaya mesin pembengkok busbar?
Tidak ada angka tunggal yang berarti, karena rentang konfigurasi terlalu luas. Mesin satu stasiun dan jalur terintegrasi dari kumparan ke bagian selesai berbeda beberapa kali lipat dalam kemampuan, bukan beberapa persen. Alih-alih meminta angka, mintalah setiap pemasok untuk menentukan harga tujuh item konfigurasi Anda secara terpisah — maka perbandingan akan memberi tahu Anda sesuatu.
Apakah jumlah sumbu yang lebih tinggi selalu lebih baik?
Tidak. Kapak membutuhkan biaya dan menambah kompleksitas kontrol. Mereka hanya membayar dirinya sendiri ketika geometri Anda membutuhkannya — bentuk multi-bidang, bagian terpilih, atau bagian yang Anda buat dalam dua tahap penanganan. Jika produk Anda datar dan vertikal melengkung pada penampang yang stabil, membayar untuk enam belas sumbu adalah membayar untuk kemampuan yang tidak akan Anda gunakan.
Mengapa busbar berlapis mengubah spesifikasi begitu banyak?
Karena lapisan adalah bagian yang paling mudah rusak sebelum pembengkokan terjadi. Roller kontak titik menekan di titik-titik terpisah; Feeder jalur mendistribusikan kontak. Pada PVC, PA12, atau batang yang dibungkus mica, perbedaan itu terlihat sebagai retakan pelapis, tonjolan di bagian dalam, atau goresan paralel di sepanjang jalur umpan — cacat yang tampak seperti masalah pembengkokan tetapi berasal dari hulu.
Haruskah saya membeli mesin bending atau lini lengkap?
Itu tergantung di mana material Anda mulai dan ke mana bagian-bagian Anda harus ditempatkan. Jika bar sudah dipotong sebelumnya dan volume Anda sedang, mesin satu stasiun adalah investasi yang tepat. Jika Anda menjalankan kumparan, membutuhkan operasi tanpa awak, atau pelanggan Anda mengaudit keterlacakan per bagian, jalur biasanya lebih murah per suku cadang selama masa pakainya meskipun angka awalnya lebih tinggi.
Apa kesalahan konfigurasi yang paling umum?
Menentukan kepala lentur dengan cermat dan memperlakukan sistem pemberian makan sebagai standar. Desain pemberian makan mendorong kualitas permukaan, perilaku selip, dan sebagian besar besi tua pada batang berlapis — dan ini adalah hal tersulit untuk dipasang ulang di kemudian hari. Hal ini layak mendapat perhatian sebesar jumlah poros dalam penyelidikan tersebut.
Bisakah saya mendapatkan penawaran yang akurat hanya dari sebuah gambar?
Gambar adalah permulaan, bukan penyelidikan. Untuk memberikan penawaran yang akurat, pemasok membutuhkan penampang dan temper, jenis dan ketebalan pelapisan, ukuran batch, bagian target per shift, dan seberapa sering Anda mengganti produk. Tanpa itu, angka apa pun yang Anda terima hanyalah asumsi — dan pemasok yang berbeda akan berasumsi berbeda.
Kirimkan spesifikasi batang Anda, dan dapatkan konfigurasi yang bisa Anda bandingkan
Beritahu kami penampang, pelapis, output target, dan frekuensi pergantian Anda. Kami akan membagi penawaran berdasarkan tujuh pengemudi di atas, sehingga Anda dapat membandingkannya dengan penawaran lain baris demi baris. BELAN Machinery, penyedia profesional solusi pembentukan kawat otomotif.
Hubungi Belan untuk Penilaian KelayakanSumber Terkait
- Mesin Pembengkok Busbar — Jenis, Spesifikasi & Panduan Seleksi
- Cara Memilih Mesin Busbar Bending yang Tepat untuk Busbar Tembaga dan Aluminium
- Perbandingan tiga struktur pengumpanan: jalur, rol, dan pengayun penjepit
- Di Dalam Garis Pembentukan Busbar Tembaga & Aluminium Otomatis Penuh
- Apa yang Mendorong Pesanan Unit Kedua MANDO: Kasus Pembelian Berulang


