


Busbar yang retak biasanya disalahkan pada mesin yang membengkokkannya. Namun, ketika saya memotong bagian yang retak dan melihat permukaan retak, sembilan dari sepuluh kali retakan sudah ditentukan sebelum batang mencapai kepala bengkok — pada temper material, arah rolling, atau burr yang tertinggal oleh langkah potong ke hulu. Sebuah bangunan yang benar-benarmesin pembengkok busbarmengulang sudut 90° dalam ±0,2°, jadi ketika retakan muncul di seluruh batch, kontrol sudut hampir tidak pernah menjadi penyebabnya. Berikut cara saya memisahkan masalah material dari masalah penempatan di lantai produksi.

Empat Penyebab Hulu yang Saya Periksa Pertama
Radiusnya terlalu sempit untuk temper
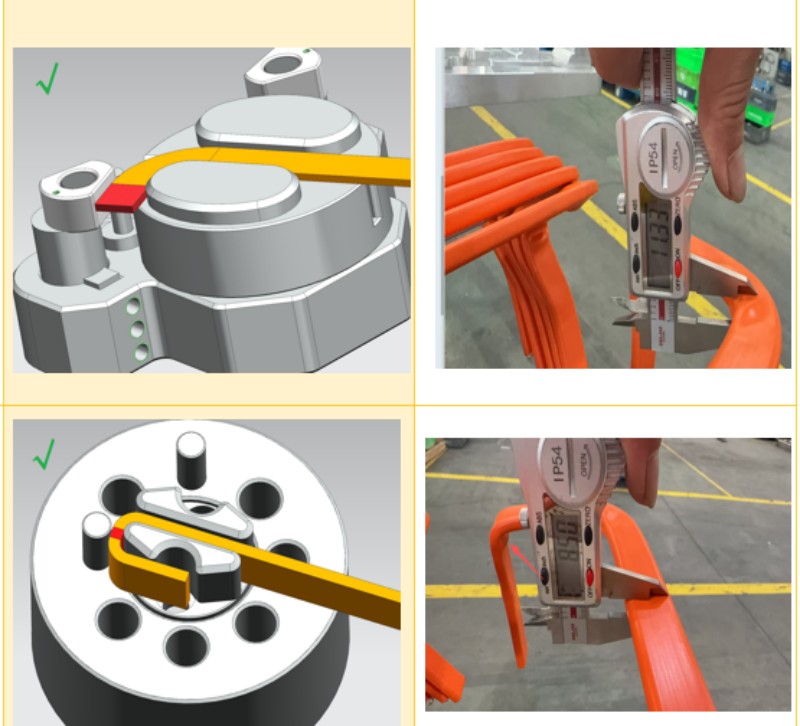
Busbar tembaga terlihat lembut, tapi sebagian besar datang setengah keras, dan setiap temper memiliki radius minimum untuk bertahan. Aradius tekukan busbar tembagaYang cocok untuk batang anil bisa merobek batang setengah keras dengan ukuran yang sama. Kebiasaan saya adalah memulai dengan radius dalam yang sama dengan ketebalan material dan menaikkannya sampai retakan hilang, daripada curiga dulu pada mesinnya. Batang berlapis mendapatkan aturan yang lebih ketat di lantai kami: pada tikungan datar, radius bagian dalam tetap satu kali lebar batang (allowance tonjolan 1,6mm per sisi), dan pada lengkungan vertikal satu kali ketebalan (1,5mm per sisi). Tembaga polos tahan radius yang lebih ketat, tetapi disiplin serat dan tepi tetap berlaku.
Garis Lengkungan Mengikuti Serat
Ketika garis lengkungan berjalan sejajar dengan arah penggulungan, batas serat jatuh tepat di sisi tegangan tikungan, dan retakan keluar panjang dan lurus. Jika membungkuk melintasi serat serat, permukaan patah tulang menjadi tumpul dan berserat — mode kegagalan yang jauh lebih aman. Jika retakan datang dan pergi dalam satu batch, garis penyeimbang atau cara operator memuat batang ke dalam magazin biasanya menjadi penyebabnya. Batang potongan sesuai panjang harus ditumpuk dalam satu orientasi dan ditandai.
Tepi yang dipotong membawa retakan masuk

Bagian luar bengkok sedang dalam keadaan tegang. Burr atau mikro-retakan akibat geseran atau penggergajian tepat berada di permukaan tersebut, dan retakan dimulai dari ujung burr. Jika retakan secara konsisten bermula di salah satu tepi garis tekukan, curigai tepi yang dipotong terlebih dahulu. Bersihkan burr sebelum membengkokkan; tepi yang dipotong laser berperilaku jauh lebih baik dibandingkan tepi yang digeser.
Temper Campuran Dalam Satu Batch
Pemasok berganti lot lelehan dan jadwal anil bergeser. Gambar yang sama bisa retak di beberapa bar dan melewati yang lain dari penyampaian yang sama. Tidak ada penyesuaian mesin yang bisa memperbaiki itu — minta sertifikat temper dari pemasok dan karantina lot yang dicurigai.
Urutan Triase Berdurasi 20 Menit
Jalankan ini secara berurutan, mengubah satu variabel dalam satu waktu. Pertama, baca permukaan patahan: butiran kasar yang terang mengarah ke radius yang sempit; tekstur kusam dan berserat menunjukkan arah atau temper serat butiran. Kedua, bengkokkan potongan yang sudah dikonfirmasi anneal. Ketiga, putar batang 90° dan tekuk lagi. Keempat, perlambat kecepatan pembengkokan. Kelima, tingkatkan radius satu langkah. Langkah mana pun yang membuat retakan hilang menunjukkan akar penyebabnya.
Apa yang bisa diperbaiki mesin, dan apa yang tidak bisa
Di dalam jendela proses suara, mesin ini berhasil mendapatkan tempatnya. Delapan lengan melengkung pada segmentasi 16-sumbu kamimesin pembengkok busbar(TP-DL-45-6E, lebar 12–45mm × ketebalan 2–6mm) bekerja secara berurutan, mengurangi kecepatan tekukan sebelum radius sempit, tahan ±0,1° pada tikungan datar dan ±0,2° pada tikungan vertikal, dan reproduksi parameter yang telah terbukti diatur dengan cara yang sama sepuluh ribu kali. Bagian yang lebih tebal — lebar 15–60mm × ketebalan 2–8mm — digunakan untuk rangka 6000KG pada TP-DL-60-8Emesin pembengkok busbar, di mana dukungan yang lebih kaku paling penting pada batang berat. Hal yang tidak bisa diperbaiki mesin: temper yang salah, arah rolling acak, atau burr yang tertinggal di tepi. Itu termasuk sisi material.
Tabel Diagnosis Cepat
Sebelum menyentuh pengaturan apa pun padamesin pembengkok busbar, cocokkan dengan apa yang Anda lihat pada tabel ini:
| Gejala pada bagian | Penyebab yang paling mungkin | Langkah pertama |
| Retakan dimulai dari tepi tekukan luar, bertekstur cerah dan kasar | Radius terlalu sempit untuk temper | Tingkatkan radius |
| Retakan mengalir sepanjang garis tekukan, dimulai dari satu tepi | Burr atau mikro-retakan pada tepi potongan | Deburr sebelum membengkokkan |
| Beberapa batang retak, beberapa tidak, batch yang sama | Arah butiran atau temper campuran | Standarisasi orientasi batang; Minta sertifikat temper |
| Permukaan kulit jeruk, lalu patah | Radius kecil relatif terhadap ketebalan, terlalu banyak bekerja | Tingkatkan radius, perlambat lengkungan |
| Retakan posisi yang sama di setiap bar | Kerusakan permukaan akibat alat atau penjepit | Periksa permukaan die dan clamp |
Aturan radius dijaga, bukan diatur

Logika ekonomis di lantai kami sederhana: tetapkan aturan radius, langkah deburring, dan orientasi batang ke dalam lembar proses, lalu biarkanmesin pembengkok busbarRepeatability Handle — Akurasi pemberian makan sebesar ±0,1mm per 300mm dan ±0,2° per sudut berarti satu pengaturan yang telah divalidasi tetap berlaku di seluruh run. Setiap keluhan busbar bend crack yang saya temukan selalu kembali ke sisi material atau lembar proses, tidak pernah ke servo yang keluar dari spesifikasi. Akurasi feed, akurasi sudut, dan ketahanan 100.000 siklus sebelum pengiriman ada untuk menjaga kebaikan tersebut.
Jika Anda mengalami retakan, kirimkan gambar beserta foto permukaan retakan, dengan lebar, ketebalan, temper, dan radius yang disebutkan, dan kami akan memberi tahu Anda secara langsung apakah pengaturan atau materialnya harus diukur. Kananmesin pembengkok busbarSetup hanya akan membuahkan hasil jika bar yang masuk ke sana sudah konsisten. BELAN Machinery, penyedia solusi pembentuk kawat otomotif Anda yang ahli.


