


Tanyakan pada bengkel yang membengkokkan batang berinsulasi apa yang menghabiskan anggaran rongsokan mereka, dan jawabannya jarang retak. Itu adalah benjolan — lepuhan yang muncul di bagian dalam lekukan, tepat di tempat lapisan tidak punya tempat untuk pergi. Siapa pun yang menjalankan PVC, PA12, atau mica-tape bar padamesin pembengkok busbarsudah melihatnya. Benjolan busbar yang berlapis ini tampak seperti sesuatu yang harus Anda jalani. Ternyata tidak. Benjolan bisa diprediksi, dibatasi oleh geometri, dan diselesaikan dengan langkah pemanasan yang terkontrol saat masih terlihat.

Mengapa Tonjolan Terbentuk
Ketika batang melengkung, tembaga mengalir ke dalam radius. Copper memadatkan dengan senang hati. Pelapisnya tidak: PVC, PA12, dan pita mica tidak dapat dikompresi, sehingga tembaga yang tergeser mendorong isolasi ke luar dan lepuhan terbentuk di sisi dalam bengkok.
Tiga faktor menentukan seberapa besar hasilnya:
- Radius dalam.Semakin sempit radiusnya, semakin banyak tembaga yang bergeser per milimeter panjang batang.
- Kekakuan lapisan dan daya rekat.PVC yang menempel dengan buruk lebih mudah menonjol dibandingkan pita mika yang terikat dengan baik.
- Suhu bar.Cold bar memusatkan perpindahan di satu titik; Bar hangat menyebarkannya di sepanjang lapisan.

Angka-angka yang Kami Kerjakan
Pada batang PVC-mica, standar produksi kami adalah sebuah tonjolan1,6 mm sisi tunggal pada tikungan datardan1,5 mm pada tikungan vertikal. Toleransi industri yang umum disebutkan adalah total 4 mm di kedua sisi, sehingga nilai-nilai ini memberikan margin nyata untuk kecocokan perakitan pelanggan.
Geometri yang membawa Anda ke sana adalah aturan yang sama yang kita terapkan pada setiapmesin pembengkok busbar: tahan radius dalam padalebar satu kali barpada tikungan datar, danketebalan satu kali bardi tikungan vertikal. Hormati radius dan penyebaran tembaga yang bergeser di sepanjang batang daripada mengangkat lapisan di satu titik.
Perbaikan Empat Langkah Saat Tonjolan Masih Terlihat
Bahkan dengan geometri yang benar, batch datang dengan daya rekat yang lebih lemah dari spesifikasi, atau gambar pelanggan memaksa radius yang sempit. Berikut adalah urutan rework yang kami jalankan, secara berurutan:
Langkah 1 — Lindungi bar saat masuk.Pemberian umpan terlacak dengan kontak pembungkus penuh menjaga lapisan agar tidak rusak sebelumnya. Batang yang mencapai tikungan dengan roda bompih akan lebih menonjol dan robek saat melakukan perbaikan. BL-TP-45-6EL kami, 13-sumbumesin pembengkok busbarDidedikasikan untuk batang pita mika hingga lebar 50 mm dan tebal 7 mm, memasangkan rel ini dengan umpan tambahan dan pelurus — batang ini dibawa, tidak ditarik.
Langkah 2 — Panaskan di tikungan.Padamesin pembengkok busbarDilengkapi dengan unit frekuensi tinggi di outlet, batang dipanaskan tepat sebelum dibentuk. Panas membuat lapisan menjadi elastis, sehingga memanjang mengelilingi perpindahan daripada terangkat tajam. Pada PVC yang menempel dengan buruk, langkah ini saja menghilangkan sebagian besar masalah tonjolan.
Langkah 3 — Klemkan tonjolan hingga rata.Untuk bagian yang masih menunjukkan benjolan, shim stainless dipasang di atas tonjolan dan dipegang dengan tang pengunci. Shim menyebarkan tekanan sehingga lapisan tertekan, bukan tertusuk, saat menekannya kembali menempel pada tembaga.
Langkah 4 — Oven terowongan, lalu dinginkan.Bagian yang dijepit melewati oven terowongan pada100–130 °C selama satu hingga dua menit, lalu keluar ke pendinginan kipas. Lapisan tersebut mengalir kembali ke tembaga saat dipanaskan dan mengendap halus saat didinginkan. Perombakan busbar oven terowongan yang tepat membuat zona yang diperbaiki secara visual rata, dan bagian tersebut lolos uji isolasi.
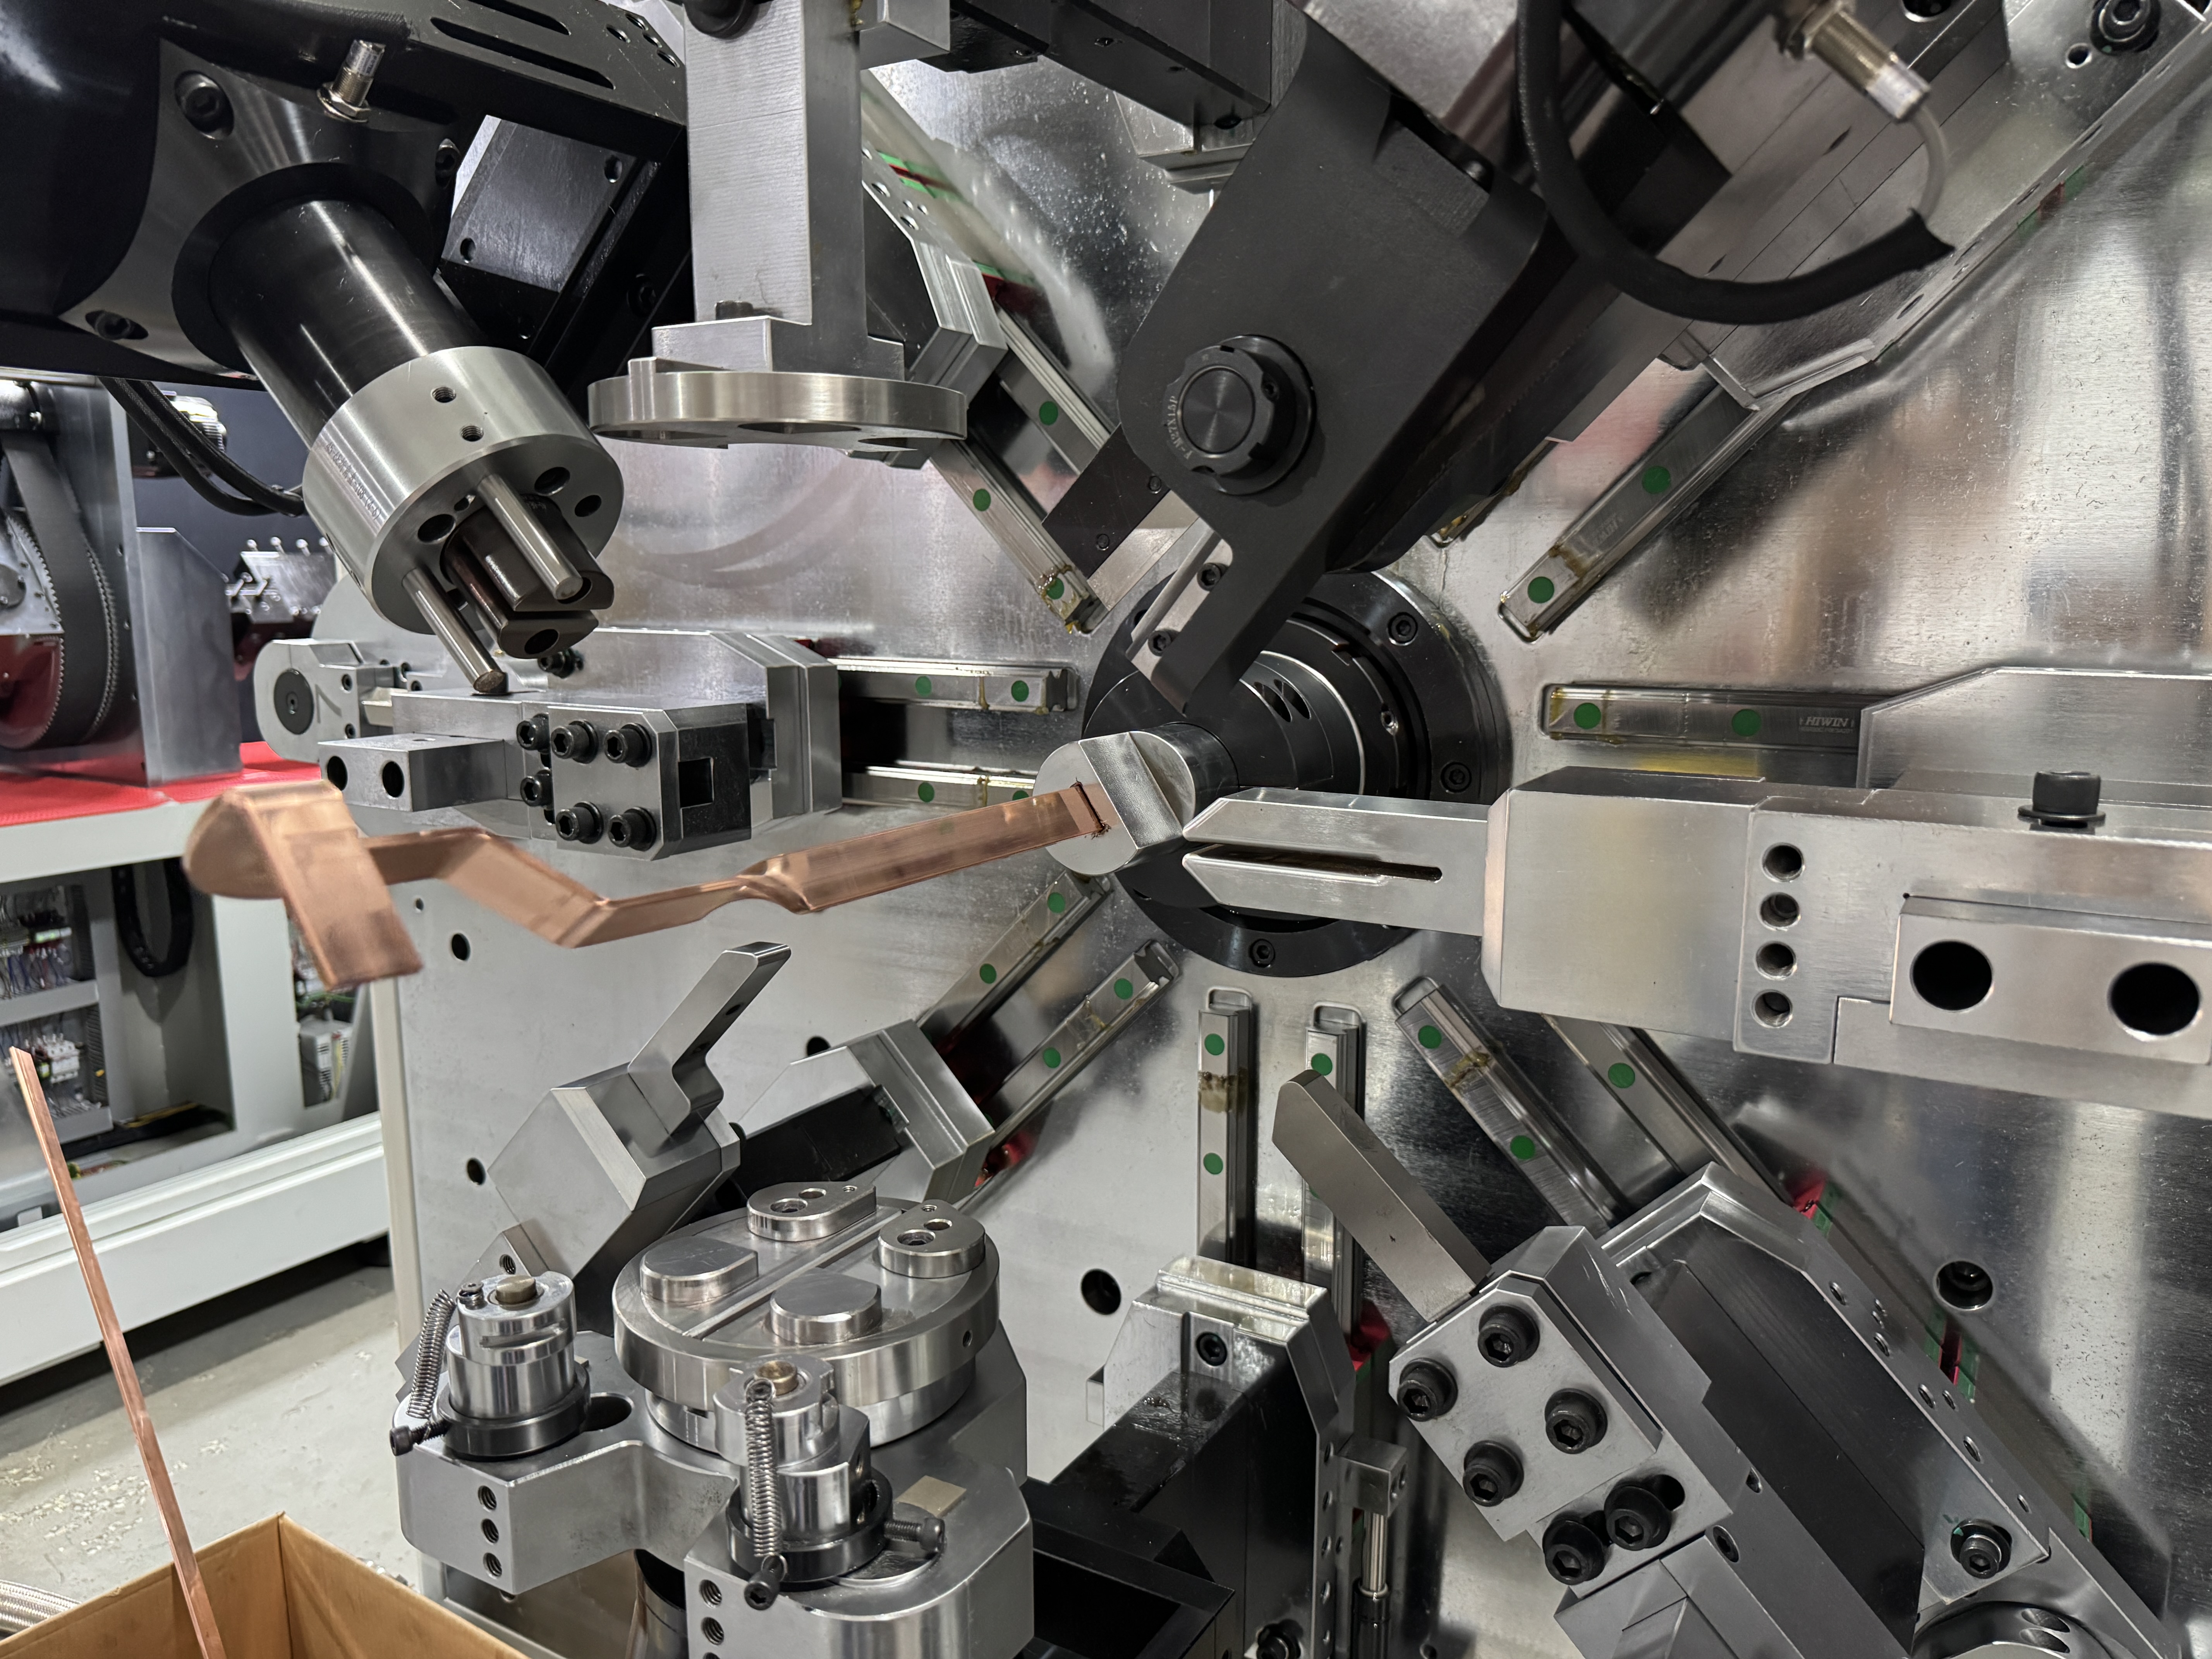
Urutan itu penting. Panaskan tanpa shim, atau clamp tanpa panas, dan Anda menukar tonjolan dengan tambalan yang sudah mengelupas.
Hentikan tonjolan sebelum terbentuk
Langkah oven berhasil, tapi itu adalah tenaga kerja — dan kerja bertambah di seluruh shift. Urutan operasi ekonomi:
| Prioritas | Aksi | Efek |
| 1 | Radius dalam ≥ lebar 1× (datar) / ≥ ketebalan 1× (vertikal) | Mencegah sebagian besar tonjolan |
| 2 | Pemberian makan terlacak, kontak pembungkus penuh | Tidak ada kerusakan sebelumnya, cengkeraman seragam |
| 3 | Pemanasan awal frekuensi tinggi di tikungan | Lapisan elastis, gumpalan lebih kecil |
| 4 | Shim stainless + oven terowongan, 100–130 °C | Memulihkan sisa |
Toko yang menjalankan prioritas 1–3 sebagai standar jarang membutuhkan prioritas 4 lebih dari sesekali. Pada yang dikonfigurasi dengan benarmesin pembengkok busbar, perbaikan tonjolan sebagian besar dirancang, bukan diperbaiki setelahnya.
Baca Penolakan Anda Sendiri
Urutkan penolakan minggu ini berdasarkan mode kegagalan, dan setiap pola menunjukkan langkahnya yang hilang. Hanya tonjolan — radiusnya terlalu sempit untuk batang itu. Tonjolan karena pemutihan — bar datang dalam keadaan dingin atau pemanas awal dilewatkan. Mengelupas di dekat tikungan — lapisan rusak saat masuk, jadi periksa jalur umpan terlebih dahulu. Pola kegagalan memberi tahu Anda langkah mana yang hilang sebelum Anda mengeluarkan uang sepeser untuk memperbaiki alat.
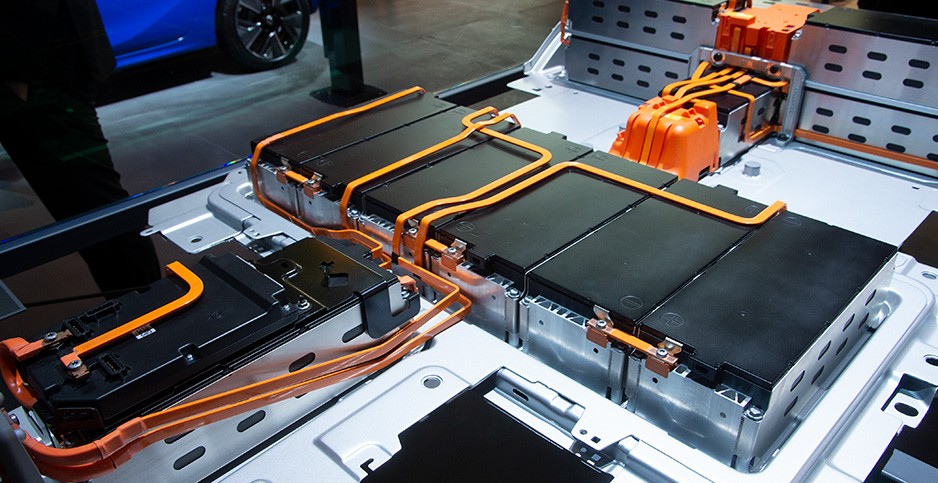
Kirimkan gambar Anda kepada kami
Benjolan adalah masalah proses, bukan sifat batang berisolasi. Kirimkan spesifikasi bar Anda dan gambar dengan radius terdekat ke BELAN. Kami akan menjalankan urutan lengkap dimesin pembengkok busbar, mengukur tonjolan pada bagian jadi, dan mengembalikannya dengan parameter proses. BELAN Machinery, penyedia solusi pembentuk kawat otomotif Anda yang ahli.

