

Produsen yang memproduksi komponen kawat dalam volume yang semakin meningkat sering mencapai titik di mana pembentukan manual berhenti berkembang: biaya tenaga kerja naik, dimensi menyimpang antar operator, dan waktu siklus tetap terikat pada kecepatan sepasang tangan. Mesin pembengkok kawat otomatis mengatasi kendala ini dengan mengganti penentuan posisi dan pembengkokan yang bergantung pada operator dengan pengumpanan, pembentukan, dan pemotongan yang dikendalikan CNC. Panduan ini membandingkan kedua pendekatan dari perspektif produksi, menjelaskan manfaat nyata dari otomatisasi, dan membantu produsen memutuskan kapan investasi tersebut masuk akal dan mesin mana yang cocok untuk komponen mereka.
Setiap komponen kawat dimulai dengan cara yang sama: kawat gulungan harus diluruskan, diposisikan, dibengkokkan, dan dipotong. Proses manual bergantung pada operator untuk setiap langkah; proses otomatis menjalankan program tersimpan yang mendefinisikan pengumpanan, pembengkokan, dan pemotongan. Pertanyaan praktisnya bukan apakah otomatisasi secara teknis lebih unggul, tetapi kapan otomatisasi menjadi pilihan ekonomi yang lebih baik.
Pembentukan Kawat Manual: Bagaimana Proses Tradisional Bekerja?
Pembentukan kawat manual menghasilkan komponen kawat dengan tangan atau dengan alat bantu sederhana. Operator mengukur kawat, memposisikannya pada jig atau templat pembengkok, memberikan gaya, memeriksa sudut, dan menyesuaikan jika bagian tidak sesuai dengan gambar. Operator terampil dapat menghasilkan komponen yang baik dengan cara ini, dan dalam situasi tertentu proses ini tetap sepenuhnya tepat.
Pembentukan manual masih menjadi pilihan yang masuk akal untuk produksi volume rendah, prototipe dan sampel, bentuk kawat sederhana dengan satu atau dua tekukan, dan produk sekali jadi yang sering dibuat di mana perlengkapan baru akan lebih mahal daripada komponen itu sendiri. Keterbatasan muncul ketika produk yang sama dibuat berulang kali dalam volume yang lebih besar: penentuan posisi diulang ribuan kali, kelelahan menyebabkan variasi, pemeriksaan dimensi menjadi hambatan, dan meningkatkan output berarti menambah operator dan meja kerja daripada meningkatkan kecepatan proses.
Apa itu Mesin Pembengkok Kawat Otomatis?
Mesin pembengkok kawat otomatis adalah mesin pembentuk yang dikendalikan CNC yang melakukan urutan pembentukan lengkap tanpa intervensi manual: pengumpanan kawat, penentuan posisi, pembengkokan, pemutaran atau pembentukan, pemotongan, dan keluaran produk jadi. Alih-alih operator mengendalikan setiap gerakan, kontrol CNC multi-sumbu mesin mengoordinasikan sumbu yang digerakkan servo sesuai dengan program tersimpan, sehingga program yang sama menghasilkan komponen yang sama pada setiap siklus.
Otomatisasi dibangun dari empat kemampuan. Kontrol CNC menyimpan dan menjalankan urutan pembentukan serta mengoordinasikan setiap sumbu. Motor servo memberikan gerakan yang akurat dan dapat diulang untuk pengumpanan, pembengkokan, dan pemutaran. Pengumpanan kawat otomatis menarik material dari gulungan tanpa perhatian operator. Dan gerakan multi-sumbu memungkinkan tekukan di beberapa bidang, memungkinkan geometri kawat tiga dimensi yang kompleks. Peran operator berubah dari membentuk komponen menjadi memuat program, memantau kualitas, dan mengganti gulungan. Untuk melihat lebih dekat pembentukan 3D multi-sumbu, lihat artikel kami tentangkeunggulan mesin pembengkok kawat 3D.
Pembengkokan Kawat Otomatis vs. Pembentukan Kawat Manual: Perbedaan Utama
Tabel di bawah ini membandingkan kedua pendekatan pada faktor-faktor yang paling penting dalam produksi. Tidak ada kolom yang secara universal lebih baik; pilihan yang tepat tergantung pada produk dan konteks produksi.
| Faktor | Pembentukan Kawat Manual | Pembengkokan Kawat CNC Otomatis |
|---|---|---|
| Kebutuhan tenaga kerja | Lebih Tinggi | Lebih rendah |
| Penentuan Posisi | Manual | Dikendalikan CNC |
| Pengulangan | Tergantung operator | Dapat diprogram |
| Volume produksi | Lebih baik untuk volume rendah | Lebih baik untuk produksi massal |
| Geometri kompleks | Lebih sulit | Mampu multi-sumbu |
| Konsistensi proses | Variabel | Lebih konsisten |
| Perubahan setelan | Penyesuaian manual | Program CNC dan penyesuaian perkakas |
| Pemantauan produksi | Terutama berbasis operator | Proses yang dikendalikan CNC |
Polanya konsisten: pembentukan manual menukar kecepatan dan konsistensi dengan investasi rendah dan fleksibilitas, sementara pembengkokan kawat otomatis menukar investasi lebih tinggi dengan pengulangan, throughput, dan kemampuan geometri kompleks. Keputusannya adalah pertanyaan ekonomi produksi, bukan preferensi teknologi.
5 Cara Pembengkokan Kawat Otomatis Meningkatkan Produksi Massal
Bagi produsen yang memproduksi komponen kawat dalam volume sedang hingga tinggi, otomatisasi mengubah ekonomi setiap komponen. Lima manfaat di bawah ini adalah alasan sebagian besar pemasok otomotif, perangkat keras, dan peralatan beralih.
1. Mengurangi Operasi Manual yang Berulang
Dalam proses manual, setiap tekukan adalah tugas fisik: mengukur, memposisikan, membengkokkan, memeriksa, menyesuaikan. Dalam proses otomatis, pengumpanan, penentuan posisi, pembengkokan, dan pemotongan dilakukan oleh mesin, dan operator mengawasi daripada melakukan setiap gerakan. Otomatisasi tidak sepenuhnya menghilangkan tenaga kerja; operator masih memuat program, mengganti gulungan, mengelola perkakas, dan memeriksa komponen. Yang berubah adalah sifat pekerjaan: tugas fisik yang berulang digantikan oleh pengawasan dan kontrol proses, mengurangi kelelahan dan kesalahan yang ditimbulkannya.
2. Meningkatkan Konsistensi Produksi
Kontrol CNC menjaga parameter pembentukan konstan di seluruh proses. Posisi pengumpanan, sudut pembengkokan, urutan pembentukan, dan dimensi produk didefinisikan secara numerik dalam program, sehingga komponen pertama dan terakhir dalam satu shift mengikuti profil gerakan yang sama. Proses manual mengakumulasi variasi kecil: operator memposisikan kawat sedikit berbeda atau memberikan gaya yang sedikit berbeda, dan perbedaannya muncul dalam dimensi jadi. Pada mesin otomatis, variasi bergeser dari keterampilan operator ke pengulangan mekanis, yang jauh lebih dapat diprediksi.
3. Mendukung Efisiensi Produksi yang Lebih Tinggi
Efisiensi berasal dari beberapa sumber: pemrosesan otomatis menjalankan siklus pembentukan secara terus-menerus, penanganan yang berkurang memindahkan komponen dari gulungan kawat ke produk jadi tanpa langkah perantara, lebih sedikit penyesuaian manual memperpendek waktu antar siklus, dan kemampuan produksi berkelanjutan menjaga mesin tetap berjalan melalui gulungan kawat dengan perhatian operator yang minimal. Hasil produksi ditentukan oleh siklus mesin, bukan kecepatan operator. Angka perbaikan yang pasti bergantung pada komponen dan proses saat ini, sehingga produsen harus mengukur waktu siklus mereka sendiri daripada mengandalkan klaim umum.
4. Menangani Geometri Kawat yang Lebih Kompleks
Kontrol CNC multi-sumbu mengoordinasikan pengumpanan, pembengkokan, rotasi, pemotongan, dan operasi pembentukan lainnya dalam satu program, yang membuat komponen kawat tiga dimensi praktis untuk diproduksi. Komponen dengan lengkungan di beberapa bidang, seperti kawat suspensi kursi atau lengan penghubung wiper, harus diputar di antara lengkungan agar setiap lengkungan dibuat pada bidang yang benar. Melakukan hal itu secara konsisten dengan tangan sulit karena operator harus memposisikan ulang komponen secara presisi untuk setiap perubahan bidang. Mesin melakukan rotasi yang sama secara otomatis, dan perkakas dipasang sekali.
5. Membuat Produksi Lebih Berulang
Pengulangan paling penting bagi produsen B2B yang memasok komponen ke sistem produksi yang lebih besar. OEM dan pemasok Tier 1 atau Tier 2 menjalankan lini mereka sendiri pada waktu takt tetap dan mengharapkan komponen yang dikirim sesuai dengan sampel yang disetujui dalam toleransi, batch demi batch. Proses yang dapat diprogram mendukung hal ini dengan cara yang tidak dapat dilakukan proses manual: program yang sama dapat dimuat ulang untuk mereproduksi komponen, parameter didokumentasikan untuk audit kualitas, dan variasi antar shift diminimalkan. Bagi pemasok yang harus menunjukkan kontrol proses, pengulangan itu sendiri merupakan keunggulan kualifikasi.
Kapan Produsen Harus Beralih dari Pembengkokan Kawat Manual ke Otomatis?
Tidak ada ambang batas universal di mana otomatisasi menjadi wajib, tetapi peralatan otomatis layak dievaluasi secara serius ketika volume produksi meningkat, produk yang sama diproduksi berulang kali, dimensi produk harus tetap konsisten, kebutuhan tenaga kerja menjadi sulit dikelola, komponen memerlukan beberapa operasi pembengkokan, produksi membutuhkan kontrol CNC yang dapat diprogram, dan kapasitas harus dapat ditingkatkan. Kondisi ini umum terjadi di rantai pasokan otomotif, di mana volume tumbuh seiring program pelanggan dan persyaratan kualitas semakin ketat.
Pembentukan manual mungkin tetap menjadi pilihan yang tepat ketika volume produksi sangat rendah, produk adalah prototipe, geometri produk berubah terus-menerus, dan investasi belum dapat dibenarkan oleh beban kerja. Banyak produsen menjalankan campuran: mesin otomatis menangani komponen volume tinggi yang berulang, sementara meja kerja manual menangani sampel, prototipe, dan produk khusus jangka pendek. Keputusan harus dibuat produk per produk, bukan sebagai pilihan semua-atau-tidak sama sekali.
Aplikasi Pembengkokan Kawat Otomatis dalam Manufaktur Otomotif
Manufaktur otomotif adalah salah satu contoh paling jelas dari pembengkokan kawat otomatis yang diterapkan pada skala produksi. Sistem kursi, mekanisme wiper, dan struktur kendaraan mengandung puluhan komponen kawat berbentuk, masing-masing diproduksi dalam volume besar dengan toleransi ketat. Aplikasi di bawah ini didukung oleh informasi produk aktual Belan dan menunjukkan bagaimana konfigurasi mesin mengikuti komponen; lebih banyak konteks tersedia dihalaman solusi pembentukan kawat komponen otomotif.
Rangka kursi dan struktur pendukung kursi adalah rakitan kawat panjang dan simetris: rangka kawat kursi belakang, rangka kursi depan, dan struktur pendukung yang memberi bentuk dan kekuatan pada kursi. Bagian-bagian ini harus identik secara dimensi di sisi kiri dan kanan. Belan membentuknya dengan BL-2T-15600 berkepala ganda, yang membengkokkan kedua ujung benda kerja panjang dalam satu siklus tersinkronisasi, menjaga kedua sisi tetap konsisten dan memperpendek siklus dibandingkan dengan membentuk setiap ujung secara terpisah.
Kawat Pendukung Busa Kursi
Kawat pendukung busa kursi dan komponen suspensi berdiameter kecil serupa diproduksi pada BL-3D-6250 6-sumbu, yang dirancang untuk pemrosesan kawat berdiameter kecil. Kelas mesin yang sama juga digunakan untuk batang pelampung tangki bahan bakar, komponen kawat kecil presisi lain yang memerlukan lengkungan multi-bidang yang akurat. Bagian-bagian ini kecil tetapi menuntut secara geometris, yang justru di mana kontrol CNC multi-sumbu membenarkan otomatisasi dibandingkan pembentukan manual.
Lengan penghubung wiper diproduksi pada
Lengan Tautan Wiper Otomotif
mesin pembentuk lengan penghubung wiper BL-YG-12A, mesin CNC 12-sumbu yang mengintegrasikan pengumpanan, pembengkokan, pengepresan, pemotongan, dan operasi puntiran atau pembentukan. Lengan penghubung wiper bukan produk pembengkokan murni: ia menggabungkan lengkungan dengan fitur yang ditekan dan bagian yang dipuntir dalam satu komponen. Melakukan semua operasi ini pada satu mesin menghindari penanganan dan pemasangan ulang perkakas yang diperlukan proses manual multi-langkah.Komponen jaring kawat otomotif, seperti struktur kisi yang digunakan di dalam rangka kursi, memerlukan pendekatan produksi yang berbeda. Mesin pembentuk jaring kawat otomatis BL-WG-2030S menangani kawat baja berbentuk W dan kawat baja berlapis plastik, dengan pengumpanan otomatis, pembentukan kisi, pemotongan, dan keluaran produk jadi terintegrasi dalam satu mesin. Ini adalah contoh khusus dari prinsip yang sama: otomatisasi menggantikan perakitan manual yang berulang dengan proses pembentukan berkelanjutan, seperti yang didokumentasikan dalam
Komponen Jaring Kawat Otomotif
Apa Biaya Pembengkokan Kawat Otomatis?Investasi peralatan bergantung pada konfigurasi mesin, dan konfigurasi ditentukan oleh aplikasi. Faktor biaya utama adalah jumlah sumbu CNC, rentang diameter kawat, jenis material, kompleksitas produk, operasi pembentukan yang diperlukan, tingkat otomatisasi seperti pengumpan otomatis dan pengumpulan komponen, perkakas, peralatan tambahan, dan kapasitas produksi yang harus diberikan mesin.Karena faktor-faktor ini saling berinteraksi, membandingkan harga pembelian saja menyesatkan. Mesin 2D kompak untuk braket lebih murah daripada mesin berkepala ganda untuk rangka otomotif panjang, tetapi keduanya melayani produk yang berbeda. Tentukan persyaratan produksi total terlebih dahulu, termasuk volume, pertumbuhan, komponen, dan toleransi, lalu bandingkan mesin yang benar-benar dapat memproduksi komponen tersebut. Mesin yang sesuai dengan aplikasi adalah yang ekonomis.studi kasus penekukan grid plate kursi otomotif.
Bagaimana Mengevaluasi ROI Mesin Pembengkok Kawat Otomatis
Investasi peralatan bergantung pada konfigurasi mesin, dan konfigurasi ditentukan oleh aplikasi. Faktor biaya utama adalah jumlah sumbu CNC, rentang diameter kawat, jenis material, kompleksitas produk, operasi pembentukan yang diperlukan, tingkat otomatisasi seperti pengumpan otomatis dan pengumpulan komponen, perkakas, peralatan tambahan, dan kapasitas produksi yang harus diberikan mesin.
Karena faktor-faktor ini saling berinteraksi, membandingkan harga pembelian saja menyesatkan. Mesin 2D kompak untuk braket lebih murah daripada mesin berkepala ganda untuk rangka otomotif panjang, tetapi keduanya melayani produk yang berbeda. Tentukan persyaratan produksi total terlebih dahulu, termasuk volume, pertumbuhan, komponen, dan toleransi, lalu bandingkan mesin yang benar-benar dapat memproduksi komponen tersebut. Mesin yang sesuai dengan aplikasi adalah yang ekonomis.
Bagaimana Mengevaluasi ROI Mesin Pembengkok Kawat Otomatis
Studi kasus bisnis yang realistis dimulai dari data produksi pabrikan itu sendiri, bukan klaim pengembalian investasi yang umum. Inputnya mencakup kebutuhan tenaga kerja saat ini, volume produksi sekarang dan proyeksi selama umur peralatan, tingkat skrap dan pengerjaan ulang, tenaga kerja yang dihabiskan untuk penanganan manual, waktu siklus saat ini, biaya ketidakkonsistenan, permintaan masa depan, dan utilisasi mesin yang diharapkan.
Setelah dikumpulkan, perbandingan menjadi konkret: biaya tenaga kerja dan pengerjaan ulang yang dihindari, output tambahan, dan peningkatan konsistensi dibandingkan dengan investasi, perkakas, dan ruang lantai. Karena setiap pabrik memiliki biaya tenaga kerja, volume, dan persyaratan kualitas yang berbeda, studi kasus bisnis harus dijalankan dengan angka Anda sendiri. Pemasok seperti Belan dapat membantu mencocokkan mesin, tetapi keputusan harus didasarkan pada data produksi aktual Anda.
Cara Memilih Mesin Pembengkok Kawat Otomatis yang Tepat
Memilih mesin yang tepat memerlukan pendokumentasian komponen dan proses sebelum membandingkan model. Daftar periksa di bawah ini adalah standar dalam evaluasi peralatan pembengkok kawat.
- Diameter kawat.Sesuaikan rentang kawat lunak dan keras mesin dengan diameter terbesar dan terkecil yang Anda produksi. Beroperasi di tepi rentang yang dipublikasikan mengundang masalah pembentukan.
- Material kawat.Kawat lunak, kawat keras, baja tahan karat, kawat berlapis, dan kawat berbalut plastik berperilaku berbeda selama pengumpanan dan pembengkokan. Pastikan mesin dan perkakas sesuai dengan material Anda.
- Geometri produk.Komponen datar cocok untuk mesin 2D; komponen dengan lengkungan di beberapa bidang memerlukan kemampuan 3D multi-sumbu. Hitung bidang sebelum membandingkan mesin.
- Jumlah sumbu CNC.Tentukan operasi pembentukan yang dibutuhkan bagian Anda dan pilih konfigurasi sumbu yang mencakupnya, tidak lebih dan tidak kurang.
- Volume produksi yang dibutuhkan.Volume sedang dan tinggi membenarkan pengumpanan otomatis dan siklus berkelanjutan; volume yang sangat rendah mungkin tidak.
- Akurasi pengumpanan dan pembengkokan.Akurasi pengumpanan menentukan posisi lengkungan di sepanjang kawat; akurasi pembengkokan menentukan sudut. Tentukan toleransi yang dibutuhkan komponen Anda.
- Persyaratan otomasi.Putuskan apakah jalur harus berjalan dengan pengawasan minimal, yang mendorong kebutuhan akan pengumpan otomatis, pengumpulan komponen, dan pemantauan.
- Persyaratan perkakas dan pergantian.Pertimbangkan seberapa sering produk berubah, seberapa cepat perkakas dan program dapat ditukar, dan dukungan pemasok untuk perkakas khusus aplikasi.
Prinsip panduannya adalah mesin harus dipilih sesuai dengan komponen aktual dan proses produksi, bukan sekadar memilih mesin dengan jumlah sumbu tertinggi. Sumbu tambahan menambah kemampuan tetapi juga biaya; konfigurasi yang benar sesuai dengan operasi pembentukan yang diperlukan dengan margin yang masuk akal.
Solusi Pembengkok Kawat CNC Otomatis Belan
Rangkaian mesin pembengkok kawat otomatis Belan mencakup skenario utama yang dijelaskan dalam panduan ini, dari pembentukan 2D ringkas hingga pembengkokan 3D diameter kecil dan pembentukan kepala ganda untuk komponen panjang. Mesin-mesin di bawah ini menunjukkan bagaimana konfigurasi mengikuti aplikasi.
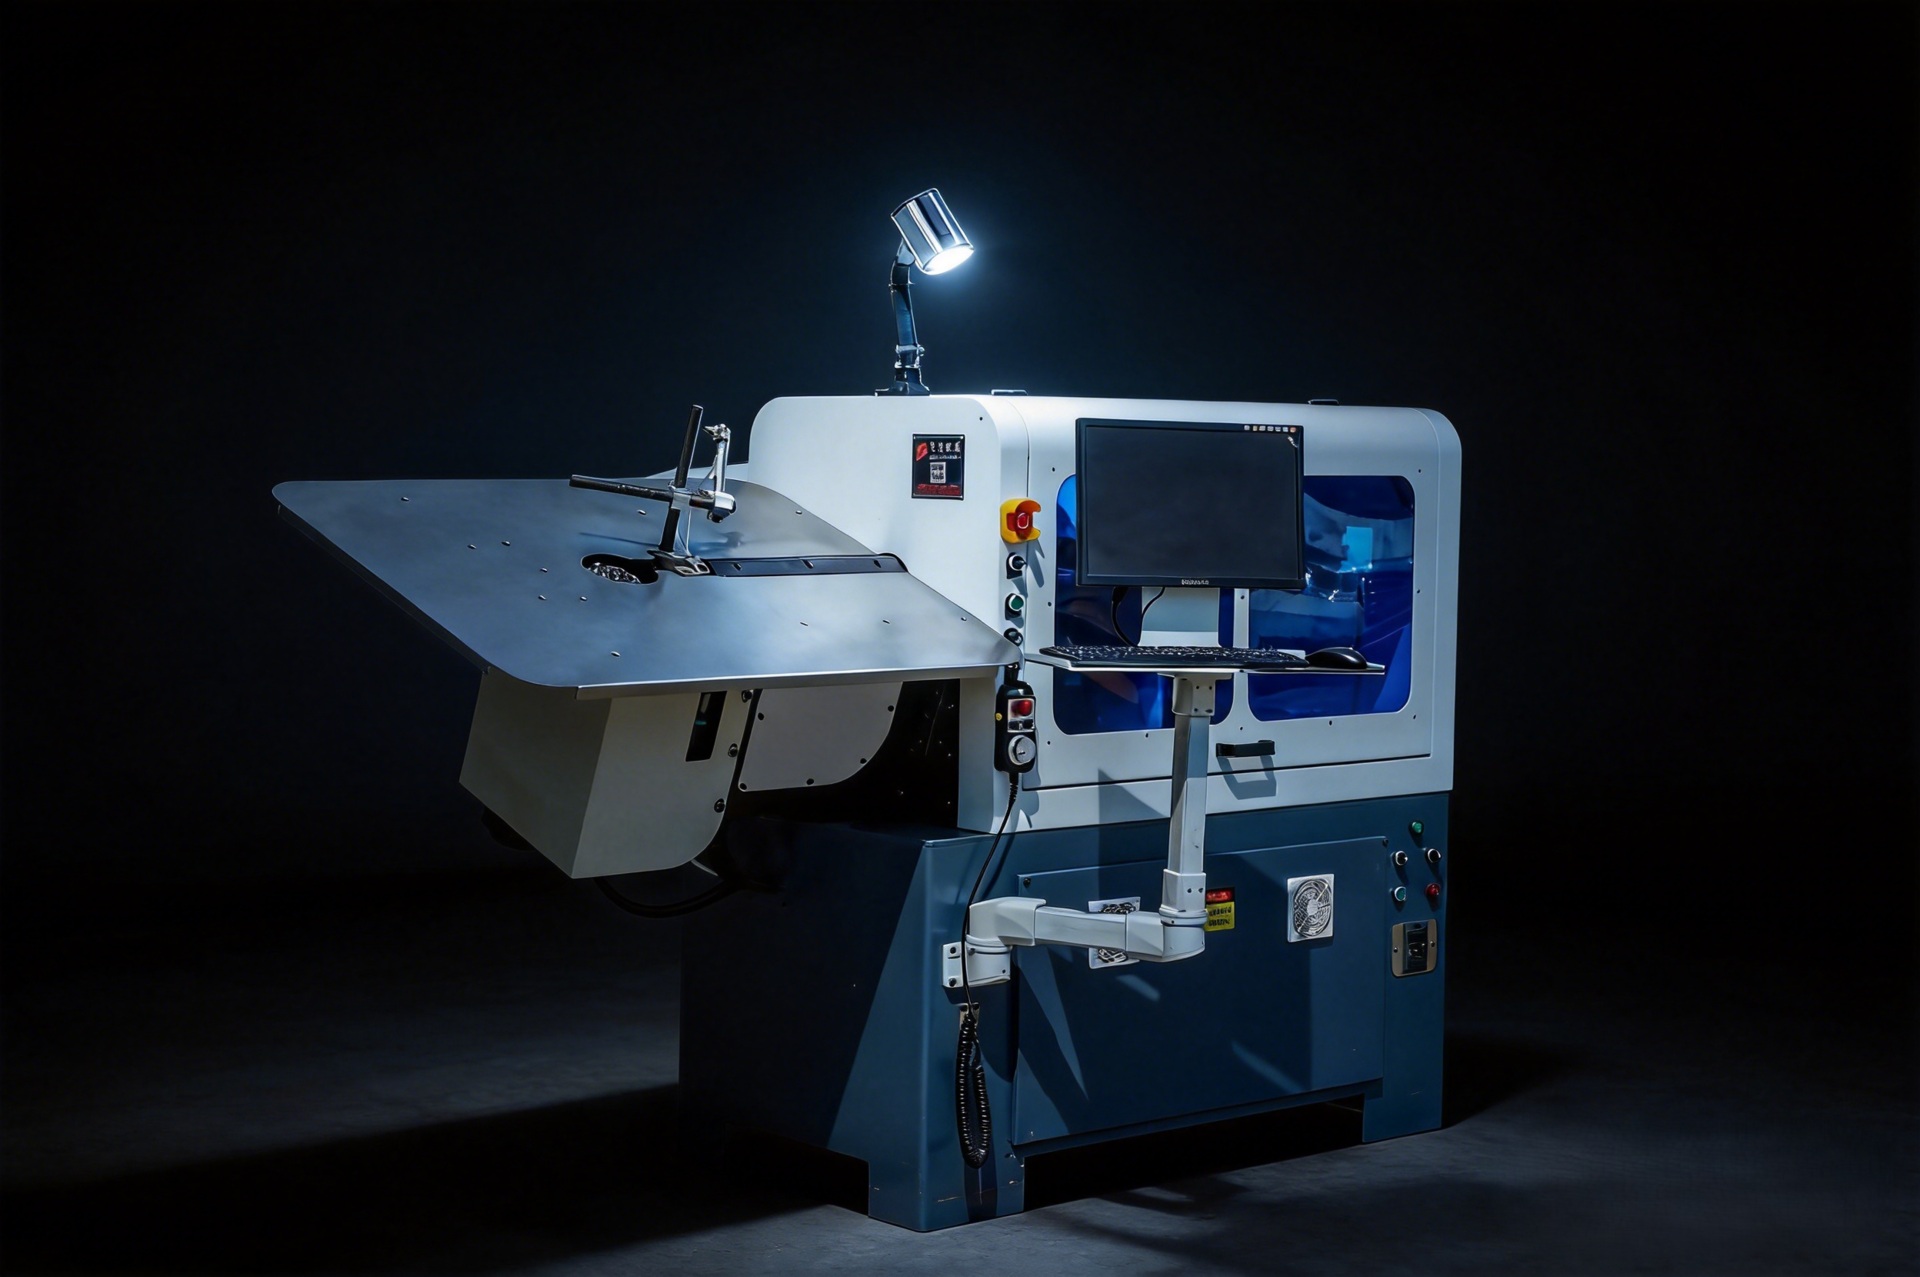
KelompokBL-2D-3800adalah mesin pembengkok kawat CNC 2D 3-sumbu untuk komponen kawat planar. Mesin ini memproses kawat lunak dari Φ3.0 hingga 8.0 mm dan kawat keras dari Φ3.0 hingga 6.0 mm, dengan kecepatan pengumpanan kawat hingga 90 m/menit dan akurasi pengumpanan ±0,1 mm, didukung oleh sistem 6,5 kW dan dilengkapi dengan pengumpan kawat otomatis. Untuk braket, klip, perangkat keras furnitur, dan komponen 2D lainnya dalam volume sedang hingga tinggi, ini adalah pengganti langsung untuk pembentukan manual dengan hasil dan konsistensi yang lebih tinggi.
KelompokMesin tekuk kawat CNC 6-sumbu BL-3D-6250dirancang untuk pemrosesan kawat diameter kecil: kawat lunak dari Φ1.6 hingga 3.5 mm dan kawat keras dari Φ1.6 hingga 2.5 mm, dengan langkah pembengkokan 580 mm dan daya total 5,6 kW. Kontrol multi-sumbunya melakukan pembengkokan tiga dimensi yang kompleks sambil mempertahankan konsistensi dimensi, menjadikannya pilihan praktis untuk kawat penyangga busa, batang pelampung tangki bahan bakar, dan komponen kawat kecil presisi lainnya.
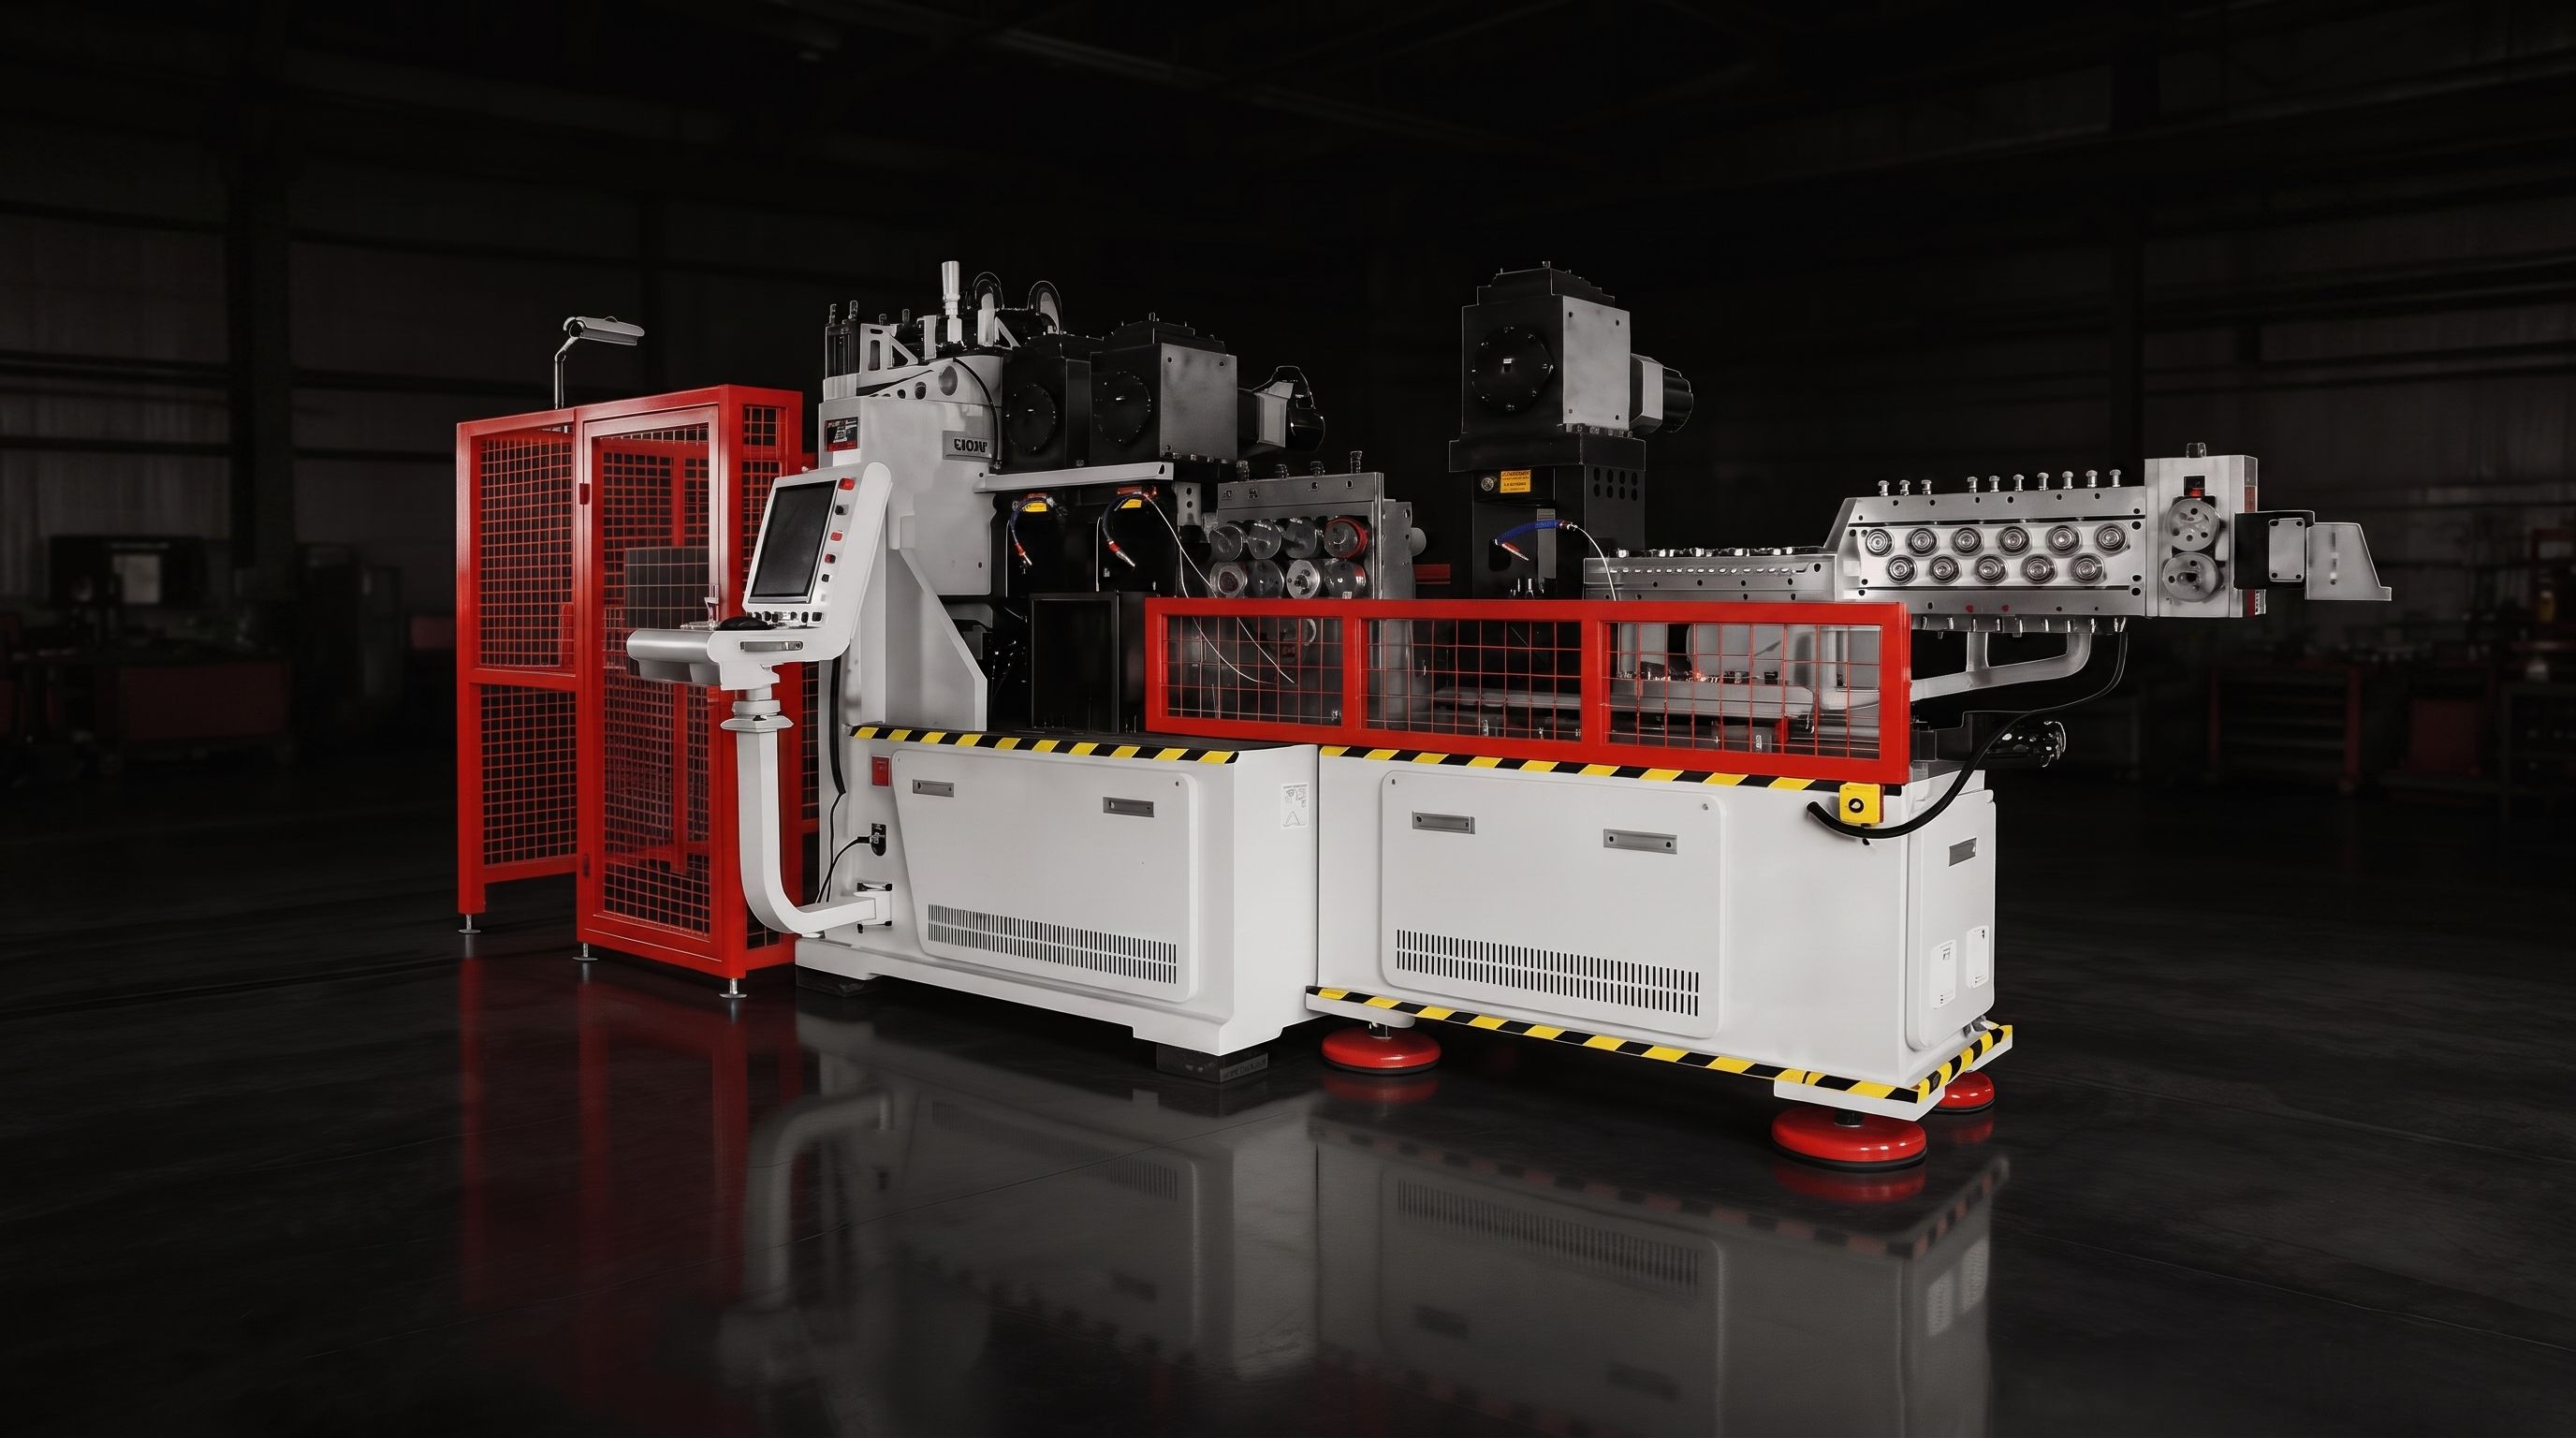
KelompokBL-2T-15600adalah mesin pembengkok kawat CNC kepala ganda 15-sumbu untuk benda kerja panjang dan simetris. Mesin ini memproses kawat lunak dari Φ3.0 hingga 6.0 mm dan kawat keras dari Φ3.0 hingga 4.5 mm, dengan panjang pemrosesan maksimum 2000 mm dan daya total 26,9 kW. Kedua kepala yang tersinkronisasi membentuk kedua ujung komponen dalam satu siklus, menjaga kedua sisi identik secara dimensi dan memperpendek waktu siklus untuk rangka kawat kursi belakang dan komponen otomotif panjang serupa.
Apakah Pembengkok Kawat Otomatis Tepat untuk Produksi Anda?
Mesin pembengkok kawat CNC otomatis layak dievaluasi jika produksi Anda sesuai dengan beberapa kondisi di bawah ini:
- Anda memproduksi komponen kawat secara berulang, bukan sebagai potongan sekali jadi.
- Anda memiliki pesanan volume sedang hingga tinggi yang membenarkan peralatan pembentukan khusus.
- Pelanggan Anda memerlukan dimensi yang konsisten dari satu batch ke batch lainnya.
- Anda ingin mengurangi operasi manual yang berulang dan variasi yang ditimbulkannya.
- Anda memproduksi geometri kawat kompleks dengan lengkungan di beberapa bidang.
- Anda memerlukan pemrograman CNC yang fleksibel untuk menangani perubahan produk dengan cepat.
- Anda berencana meningkatkan kapasitas produksi dalam beberapa tahun mendatang.
Keputusan yang tepat bergantung pada geometri produk, spesifikasi kawat, volume produksi, dan tingkat otomatisasi yang diperlukan.Produsen yang menjawab ya untuk sebagian besar poin ini harus meminta evaluasi mesin dengan gambar komponen dan data produksi, dan membandingkan konfigurasi dengan angka mereka sendiri.
结论
Pembentukan kawat manual dapat tetap berguna untuk prototipe dan produksi volume rendah, dan tidak ada produsen yang harus meninggalkannya jika itu benar-benar alat yang tepat. Tetapi ketika produksi menjadi berulang, volume meningkat, dan konsistensi menjadi penting, mesin pembengkok kawat otomatis memberikan apa yang tidak dapat dipertahankan oleh proses manual: pengulangan, efisiensi, pengurangan operasi manual, kemampuan pembentukan kompleks, dan skalabilitas. Perbandingannya bukan tentang metode mana yang secara absolut lebih baik; ini tentang mana yang sesuai dengan geometri produk, spesifikasi kawat, volume produksi, dan kebutuhan otomatisasi Anda.
Jika Anda mengevaluasi pembengkokan kawat otomatis, mulailah dengan mendokumentasikan spesifikasi kawat dan persyaratan produksi Anda, laluhubungi Belanuntuk mendiskusikannya dan menerima solusi pembengkok kawat CNC otomatis yang sesuai dengan aplikasi Anda.
Pertanyaan yang Sering Diajukan
Apakah mesin pembengkok kawat otomatis lebih baik daripada pembentukan kawat manual?
Peralatan otomatis umumnya lebih cocok untuk produksi berulang dengan volume sedang hingga tinggi, di mana dimensi yang konsisten dan siklus berkelanjutan paling penting. Pembentukan manual masih praktis untuk prototipe, pekerjaan volume rendah, dan produk yang geometrinya sering berubah. Pilihan yang lebih baik bergantung pada volume, pengulangan produk, dan persyaratan kualitas Anda, bukan aturan umum.
Apa keuntungan utama mesin pembengkok kawat otomatis?
Keunggulan utamanya adalah otomatisasi pemasukan, penentuan posisi, pembengkokan, dan pemotongan; pembentukan yang dapat diprogram dan berulang dari bagian pertama hingga terakhir; pengurangan operasi manual dan variasi yang bergantung pada operator; efisiensi produksi yang lebih tinggi melalui siklus berkelanjutan; dan pembentukan geometri multi-bidang yang kompleks yang dikendalikan CNC yang sulit dibuat dengan tangan.
Bisakah mesin pembengkok kawat otomatis digunakan untuk komponen otomotif?
Ya. Mesin pembengkok kawat CNC digunakan untuk berbagai komponen kawat otomotif, termasuk rangka kursi, struktur kawat kursi belakang, kawat penyangga busa kursi, lengan penghubung wiper, dan aplikasi pendukung lainnya. Mesin Belan mencakup kawat rangka kursi dengan pembentukan dua kepala, kawat penyangga berdiameter kecil dengan mesin 6 sumbu, dan lengan penghubung wiper dengan proses pembentukan 12 sumbu terintegrasi.
Berapa biaya mesin pembengkok kawat otomatis?
Tidak ada harga tunggal, karena biaya tergantung pada konfigurasi mesin, jumlah sumbu CNC, spesifikasi kawat, tingkat otomatisasi, perkakas, dan kebutuhan produksi. Produsen harus mengevaluasi total kebutuhan produksi, termasuk volume, bagian, dan toleransi, serta membandingkan mesin yang benar-benar dapat memproduksi bagian-bagian tersebut daripada hanya membandingkan harga pembelian.
Bagaimana saya tahu jika produksi saya siap untuk otomatisasi pembengkokan kawat?
Evaluasi volume produksi, pengulangan produk, kebutuhan tenaga kerja, kompleksitas produk, persyaratan kualitas, dan permintaan produksi di masa depan. Jika bagian yang sama diproduksi berulang kali dalam volume sedang hingga tinggi, dimensi harus tetap konsisten, dan operasi manual menjadi hambatan, produksi Anda adalah kandidat kuat untuk pembengkokan kawat otomatis.
Bisakah Belan menyesuaikan solusi pembengkokan kawat otomatis?
Ya. Belan dapat merekomendasikan konfigurasi mesin dan solusi pembentukan berdasarkan spesifikasi kawat Anda, gambar produk, kebutuhan produksi, dan kebutuhan aplikasi. Berbagi gambar dan data produksi membantu mencocokkan kelas mesin, konfigurasi sumbu, dan perkakas yang tepat sebelum Anda berkomitmen pada investasi.
.jpg?imageMogr2/format/webp)
